
Hoe ontwerp je metaalgedraaide onderdelen die kosteneffectief te produceren zijn?
Waarom ontwerpbeslissingen het grootste deel van de kosten van metaalgedraaide onderdelen bepalen
A metalen gedraaid onderdeelwordt geproduceerd op een draaibank, waarbij het werkstuk roteert en een enkelpuntsgereedschap materiaal langs de rotatieas verwijdert. Dit proces is zeer efficiënt voor cilindrische elementen, maar kent geometrische grenzen. Functies die buiten deze limieten vallen, dwingen secundaire bewerkingen, speciaal gereedschap of langzamere cyclustijden af.
De ontwerpkeuzes die er het meest toe doen:
- Tolerantie-bijschriften die verder gaan dan wat het proces van nature inhoudt
- Eisen aan oppervlakteafwerking die secundaire bewerkingen vereisen
- Wanddikte die trillingen of doorbuiging veroorzaakt
- Draadspecificaties die speciaal gereedschap vereisen
- Materiaalhardheid die de slijtage van het gereedschap versnelt
Een onderdeel dat vanaf het begin is ontworpen voor het draaiproces zal minder kosten, sneller werken en consistenter tolerantie behouden dan een onderdeel dat draaien als een bijzaak beschouwt.
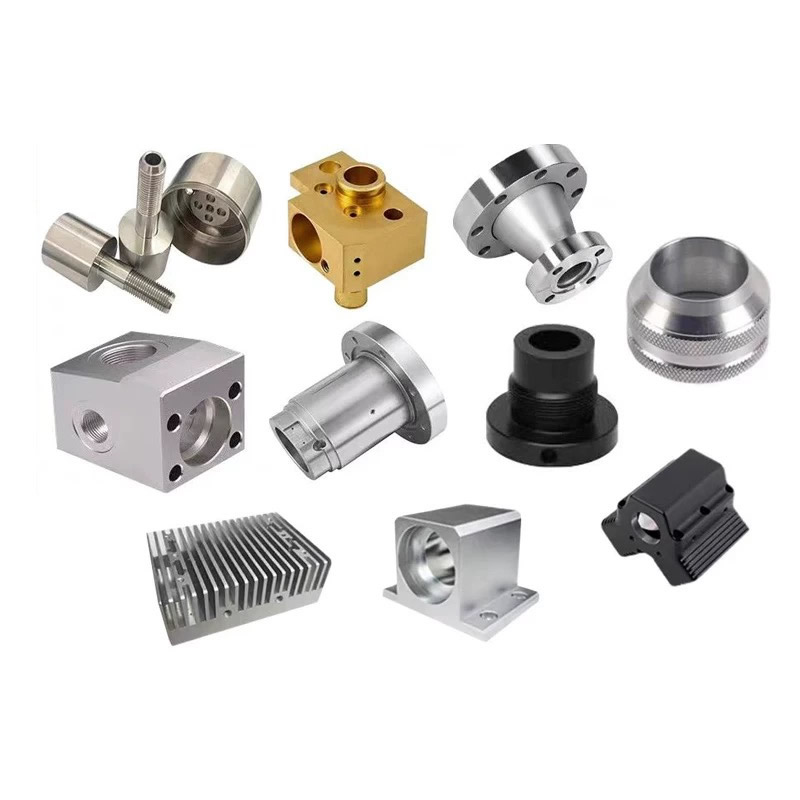
Drie ontwerpkenmerken die de draaikosten verhogen
Overtolerantie: de duurste gewoonte
Een veelgemaakte fout is het toepassen van nauwe toleranties op elke dimensie, in plaats van alleen op de functionele dimensies. Standaard draaivastheid van ±0,05 mm op metalen volgens ISO 2768-f. Met precisiedraaien wordt ±0,01 mm bereikt. Maar een tolerantie van ±0,01 mm op een niet-functionele afmeting voegt kosten toe zonder waarde toe te voegen.
| Tolerantieniveau | Typisch proces | Relatieve kostenimpact |
|---|---|---|
| ±0,10 mm | Standaard draaien | Basislijn |
| ±0,05 mm | Standaard draaien | +0–10% |
| ±0,02 mm | Precisiedraaien, meting tijdens het proces | +20–35% |
| ±0,005 mm | Precisiedraaien + SPC, thermische controle | +50–80% |
De oplossing:Pas alleen nauwe toleranties toe op pasvlakken, lagerzittingen en functionele interfaces. Laat de cosmetische afmetingen en de vrije ruimte binnen de algemene tolerantie.
Dunne muren en lange uitsteeksels
Een wanddikte van minder dan 1 mm op ametalen gedraaid onderdeelnodigt uit tot trillingen, geklets en afbuiging. Het gereedschap duwt de muur weg in plaats van deze schoon te snijden. Het resultaat is inconsistente afmetingen en een slechte oppervlakteafwerking.
De oplossing:Als een dunne wand functioneel vereist is, specificeer dan spanningsvrij materiaal en verwacht langzamere snijparameters. Als de muur niet functioneel vereist is, maak hem dan dikker. Een wand van 1,5 mm bewerkt vier keer sneller dan een wand van 0,8 mm met dezelfde tolerantie.
Draden en groeven die speciaal gereedschap vereisen
Standaard metrische en imperiale schroefdraden worden gesneden met kant-en-klaar gereedschap en met normale cyclustijden. Maar niet-standaard schroefdraadprofielen, linkse schroefdraad, meerstartige schroefdraad en smalle interne groeven vereisen op maat geslepen gereedschappen, lagere snelheden en vaak een tweede bewerking.
De oplossing:Gebruik waar mogelijk standaard schroefdraadprofielen. Als er een speciale schroefdraad nodig is, consolideer deze dan tot één kenmerk per onderdeel in plaats van deze over meerdere diameters te verdelen.
Materiaalkeuze – Prestaties afstemmen op proces
Het materiaal bepaalt de snijsnelheid, standtijd, oppervlakteafwerking en secundaire bewerkingsvereisten. Bij Nuote Metals produceren we vijf materiaalfamilies, elk met een verschillend bewerkingsgedrag.
| Materiaal | Bewerkbaarheid | Beste voor | Ontwerpnotities |
|---|---|---|---|
| Messing (C36000) | Uitstekend (100% index) | Hoogvolume connectoren, fittingen, bussen | Snelste snede, beste spaanbeheersing, laagste gereedschapsslijtage |
| Messing (C2680) | Goed (~30% index) | Elektrische onderdelen die ductiliteit vereisen | Lagere snelheden, langere spanen, loodvrij |
| Aluminium (6061) | Erg goed | Lichtgewicht behuizingen, afstandhouders, koellichamen | Hoge snelheden, goede afwerking, gomachtig bij lage snelheden |
| Roestvrij staal (303) | Goed | Corrosiebestendige assen, fittingen | Werk verhardt; vereist positieve voeding en scherp gereedschap |
| Roestvrij staal (316) | Gematigd | Maritieme en medische componenten | Lagere snelheden, hogere gereedschapslijtage dan 303 |
| Koolstofstaal (12L14) | Uitstekend | Algemene industriële assen, pennen | Vrij verspanende kwaliteit, goede afwerking, moet worden gegalvaniseerd |
Onze regel:Als demetalen gedraaid onderdeelvereist geen corrosiebestendigheid, het vrij bewerken van messing of koolstofstaal is de goedkoopste optie. Als corrosiebestendigheid vereist is, is roestvrij staal 303 gemakkelijker te bewerken dan 316. Specificeer 316 alleen als de omgeving dit vereist.
Twee ontwerpvoorbeelden waarin veranderingen de kosten verlagen
Hydraulische spruitstukfitting (tolerantierationalisatie)
Probleem: Een fabrikant van hydraulische systemen heeft een spruitstukfitting ingediend met een tolerantie van ±0,01 mm voor elke afmeting, inclusief de zeskantvlakken en de totale lengte. Het onderdeel werd tegen een hoge prijs aangeboden omdat elke functie tijdens het proces moest worden gemeten.
Onze recensie:Slechts drie dimensies waren functioneel kritisch: de diameter van de draadspoed, de diameter van de O-ringgroef en de loodrechtheid van het pasvlak. De zeskantvlakken en de totale lengte hadden geen functionele vereisten die verder gingen dan de algemene tolerantie.
De verandering:We hebben ±0,05 mm voorgesteld voor de niet-kritieke afmetingen en hebben alleen ±0,01 mm behouden voor de drie functionele kenmerken.
Resultaataat: Cyclustijd daalde met 22%. Het onderdeel wordt nu uitgevoerd met standaardcontroles tijdens het proces op de drie kritische dimensies en algemene bemonstering op de rest. De jaarlijkse kostenbesparingen bedroegen meer dan 15%.
Roestvrijstalen sensorbehuizing (materiaalvervanging)
Probleem: Een sensorfabrikant heeft roestvrij staal 316 gespecificeerd voor een behuizing die alleen wordt blootgesteld aan laboratoriumlucht binnenshuis. Het onderdeel had een diepe interne boring met een wand van 1,2 mm. Het bewerken van 316 met die wanddikte veroorzaakte trillingen en vereiste lage snelheden, waardoor de kosten omhoog gingen.
Onze recensie:De werkomgeving was droog, temperatuurgecontroleerd en vrij van chloriden. 316 was overgespecificeerd.
De verandering:We hebben roestvrij staal 303 voorgesteld: gemakkelijker te bewerken, voldoende corrosiebestendig voor het binnenmilieu en compatibel met het bestaande afdichtingsmateriaal.
Resultaataat: Snijsnelheid verhoogd met 40%. Chatter geëlimineerd. De standtijd van het gereedschap is verdrievoudigd. De klant kwalificeerde 303 voor alle binnensensormodellen.
Technische specificaties – Onze draai-envelop
| Parameter | Bereik | Opmerkingen |
|---|---|---|
| Maximale onderdeeldiameter | 431 mm | Grotere diameters vereisen draaibanken met vaste kop |
| Maximale lengte van het onderdeel | 990 mm | Voor langere onderdelen kan een speciale bevestiging nodig zijn |
| Standaard tolerantie | ±0,05 mm | ISO 2768-f voor metalen |
| Precisie tolerantie | ±0,01 mm tot ±0,005 mm | Vereist procesmeting en SPC |
| Oppervlakteafwerking | Ra 0,4 µm tot Ra 3,2 µm | Fijnere afwerkingen beschikbaar met secundaire bewerkingen |
| Materialen | Messing, aluminium, roestvrij staal, koolstofstaal, koper | Materiaalspecifieke parameters zijn van toepassing |
Voormetalen gedraaide onderdelenbuiten dit bereik zullen we u dit vertellen voordat u citeert, in plaats van nadat het eerste artikel mislukt.
Veelgestelde vragen
Vraag 1: Hoe weet ik of mijn onderdeel een goede kandidaat is om te draaien?
A: De beslissende factor is de rotatiesymmetrie. Als de kritische kenmerken van het onderdeel concentrisch zijn met één enkele as (assen, pennen, bussen, fittingen, connectoren, afstandhouders) is draaien bijna altijd het snelste en meest economische proces. Als het onderdeel kamers, sleuven of gatenpatronen heeft die over meerdere vlakken zijn verdeeld, is frezen of draaien het juiste primaire proces. Een bekwame leverancier zal u vertellen wanneer draaien niet de juiste oplossing is, in plaats van uw onderdeel op een draaibank te dwingen. Bij Nuote Metals beoordelen we elke tekening op procesfit voordat we een offerte uitbrengen.
Vraag 2: Welke tolerantie moet ik opgeven op een gedraaid metalen onderdeel?
A: Geef alleen nauwe toleranties op als ze functioneel van belang zijn: pasoppervlakken, lagerzittingen, afdichtingsgroeven en draadspoeddiameters. Gebruik voor alle andere afmetingen de algemene tolerantie (±0,05 mm volgens ISO 2768-f). Overtolerantie is de meest voorkomende kostenveroorzaker die we zien. Een onderdeel met ±0,01 mm op elke afmeting kost 20-35% meer dan hetzelfde onderdeel met nauwe toleranties die alleen op de drie of vier functionele kenmerken worden toegepast. Als u niet zeker weet welke afmetingen van cruciaal belang zijn, stuur ons dan de tekening en wij zullen de functionele toelichtingen identificeren voordat u een offerte maakt.
Vraag 3: Waarvoor zijn materialen beschikbaar?metalen gedraaide onderdelenbij Nuote Metals?
A: Wij draaien messing (C36000 en C2680), aluminium (6061), roestvrij staal (303 en 316), koolstofstaal (12L14) en koper. Elk materiaal heeft een verschillend bewerkingsgedrag. C36000 messing is het snelste en meest economische voor onderdelen met grote volumes. 303 roestvrij staal is gemakkelijker te bewerken dan 316 en is geschikt voor de meeste binnen- en milde buitenomgevingen. 316 is gereserveerd voor maritieme, chemische en medische toepassingen waarbij chloridebestendigheid vereist is. Koolstofstaal 12L14 is de goedkoopste optie wanneer corrosiebestendigheid niet nodig is. Wij adviseren het materiaal met de laagste kosten dat past bij uw werkelijke gebruiksomgeving, en niet het duurste.
Vraag 4: Wat is de MOQ en doorlooptijd voor metaalgedraaide onderdelen van Nuote Metals?
A: Onze standaard MOQ is 500 stuks voor op maat gemaakte gedraaide onderdelen, waarbij lagere aantallen beschikbaar zijn voor prototypes en eerste artikelen. Voorraadmaterialen en standaardprofielen kunnen vanaf 100 stuks verzonden worden. De levertijd voor standaardmaterialen in productiehoeveelheden tot 50.000 stuks bedraagt 7–12 dagen. Aangepaste beplating of secundaire bewerkingen duren 5 tot 8 dagen. Voor nieuwe onderdelen waarvoor gereedschap en inspectie van het eerste artikel nodig zijn, is in totaal 15-25 dagen nodig. Elke offerte bevat een vaste doorlooptijd, geen bereik. ISO 9001:2015 gecertificeerd.
Stuur onderzoek
X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies.
Privacybeleid