Wat onderscheidt een betrouwbare CNC-draaiservice van een offerte-en-verzendwinkel?
Wanneer draaien het juiste proces is, en wanneer niet
CNC-draaien is geoptimaliseerd voor onderdelen met symmetrie langs hun middenas. Een as die wordt gedomineerd door OD- en ID-kenmerken zal bijna altijd sneller en goedkoper zijn om te draaien dan om te frezen. Gedraaide onderdelen worden doorgaans sneller en tegen lagere kosten geproduceerd dan gefreesde onderdelen voor ronde geometrieën.
Processelectiematrix
| Deel geometrie | Aanbevolen proces | Reden |
|---|---|---|
| Assen, pennen, afstandhouders, bussen | CNC-draaien | Rotatiesymmetrie, continue snijactie |
| Schroefdraadconnectoren, fittingen | CNC-draaien | OD/ID-draden gesneden in één enkele opstelling |
| Prismatische behuizingen, zakken, veelzijdige functies | CNC-frezen | Door te draaien kunnen objecten buiten de rotatie-as niet worden bereikt |
| Complexe onderdelen met zowel ronde als gefreesde kenmerken | Frees-draai (5-assig) | Enkele klemming, geen secundaire bewerkingen |
Een betrouwbareCNC-draaiservicezal u vertellen wanneer uw onderdeel geen draaiklus is. Als de kritische kenmerken gaten- of gatenpatronen zijn die over meerdere vlakken zijn verdeeld, zal alleen draaien secundaire bewerkingen vereisen die de kosten en het handlingrisico verhogen. De beste leveranciers markeren dit voordat ze offertes maken.
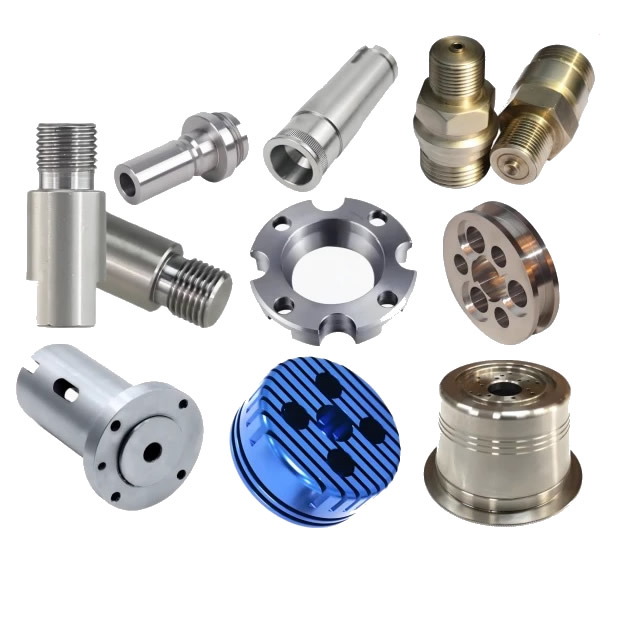
De capaciteitssignalen die daadwerkelijk de prestaties voorspellen
Machinelijsten en ISO-certificaten zijn uitgangspunten, geen conclusies. Wat scheidt een capabeleCNC-draaiservicevan een marginale is herhaalbaarheid onder productieomstandigheden.
Tolerantie en oppervlakteafwerking: de echte cijfers
Mogelijkheden Standaard bereik Precisiebereik Wat het voor uw onderdeel betekent
| Vermogen | Standaard bereik | Precisiebereik | Wat het voor u betekent |
|---|---|---|---|
| Dimensionale tolerantie | ±0,05 mm (ISO 2768-f) | ±0,005 mm tot ±0,01 mm | Precisiebereik vereist aardklemming, thermische controle en meting tijdens het proces |
| Oppervlakteafwerking (Ra) | 3,2 µm (zoals machinaal bewerkt) | 0,8 µm of beter | Fijnere afwerkingen vereisen lagere voedingssnelheden, gepolijste wisselplaten of secundaire bewerkingen |
| Concentriciteit | 0,05 mm TIR | 0,01 mm TIR | Van cruciaal belang voor bijpassende assen, lagerzittingen en roterende assemblages |
ISO 2768-f voor metalen specificeert ±0,05 mm bij nominale afmetingen van 0,5 tot 6 mm, en ±0,1 mm van 6 tot 30 mm. Een leverancier die op productiebasis ±0,005 mm claimt, moet SPC-gegevens van een vergelijkbaar onderdeel kunnen laten zien, en niet alleen van een eenmalig monster.
Het voordeel van het Zwitserse type voor slanke onderdelen
Voor onderdelen met een diameter kleiner dan 20-32 mm en een lengte-diameterverhouding van meer dan 5:1 is een draaibank met schuifkop (Zwitsers type) de juiste uitrusting. De geleidebus ondersteunt het staafmateriaal in de snijzone, waardoor een aanzienlijk betere trillingsweerstand wordt geboden dan een draaibank met vaste kop. Als uw onderdeel lang en slank is en de leverancier een machine met vaste kop vermeldt, kunt u doorbuiging, klapperen of tapsheid verwachten.
Kwaliteitsdocumentatie: wat een serieuze partner standaard biedt
Het verschil tussen een capabeleCNC-draaiserviceen een transactionele is zichtbaar in het papierwerk dat bij de onderdelen wordt geleverd.
Eerste artikelinspectie (FAI) is niet optioneel
FAI verifieert dat het eerste productieonderdeel voldoet aan alle tekeningvereisten. Het is het basisdocument voor elke introductie van nieuwe onderdelen. Voor autoprogramma's gaat PPAP verder: het laat zien dat het hele productiesysteem herhaalbaar is, en niet alleen dat ene monster dat is geslaagd. Een leverancier die “dimensionale rapporten op aanvraag” aanbiedt, vertelt u dat FAI een upsell is en geen standaardstap.
Verificatie tijdens het proces, niet alleen de eindinspectie
Bij de eindinspectie worden gebreken ontdekt nadat de waarde al is toegevoegd. Een betrouwbare draaipartner controleert de afmetingen tijdens de productie:
- CMM-verificatie bij het eerste artikel, batchstart en definitieve vrijgave
- Keyence of optische meting voor kritische functies met een hoog volume
- SPC-monitoring van toleranties die er toe doen, met corrigerende maatregelen die worden geactiveerd door trends en niet alleen door afwijkende specificaties
Traceerbaarheid van materialen tot aan het hittenummer
Elke batch moet terug te voeren zijn op het fabriekscertificaat voor het onbewerkte staafmateriaal. Zonder dit is een materiaalvervanging of een inconsistentie in de warmtebehandeling onzichtbaar totdat het onderdeel defect raakt.
Twee productiecases waarin een ingrijpende verandering het probleem oploste
EV-motorrotoras (5-assig freesdraaien, tolerantie- en instelreductie)
Probleem: Een leverancier van motoren voor elektrische voertuigen produceerde rotorassen in vijf afzonderlijke draai- en freesopstellingen. Bij elke herklemming werd een concentriciteitsfout geïntroduceerd, en de cumulatieve opstapeling zorgde ervoor dat de boring-buitendiameter-afwijking voorbij de limiet van ± 0,02 mm kwam. Het uitvalpercentage bedroeg 4%.
Onze aanpak: We hebben het onderdeel naar een 5-assige frees-draaicel verplaatst. Draaien, frezen en boren werden in één opspanning voltooid. Door de eliminatie van het opnieuw klemmen werd de voornaamste bron van concentriciteitsfouten weggenomen.
Resultaataat: Uitloopvariatie gedaald tot onder ±0,01 mm. Het aantal setups daalde van vijf naar één en het uitvalpercentage daalde tot onder de 0,5%.
Medische botschroef (Zwitsers draaien, oppervlakteafwerking en traceerbaarheid)
Probleem: Een startup voor medische apparatuur had botschroeven nodig die waren vervaardigd uit 17-4PH roestvrij staal. De draadflanken vereisten een Ra van minder dan 0,8 µm voor weerstand tegen vermoeiing, en elke partij moest herleidbaar zijn tot het hittenummer van de molen. De vorige leverancier leverde onderdelen die de visuele inspectie doorstonden, maar de vermoeiingstest bij de draadwortel niet doorstonden.
Onze aanpak:We hebben de schroeven bewerkt op draaibanken van het Zwitserse type met live gereedschap voor de aandrijffunctie. Het draadsnijden werd uitgevoerd in een enkele continue doorgang met een gepolijst hardmetalen inzetstuk, en Ra werd op elk 50ste stuk geverifieerd met behulp van een draagbare profilometer. Elke partij wordt verzonden met het molencertificaat en een maatrapport waarin elk tekeningkenmerk wordt beschreven.
Resultaataat: Draadwortel Ra consistent gemeten tussen 0,4 en 0,6 µm. Vermoeidheidstesten zijn met marge geslaagd. De klant elimineerde 100% inkomende inspectie na de derde partij.
Technische specificaties – Onze draai-envelop
| Parameter | Bereik | Opmerkingen |
|---|---|---|
| Maximale onderdeeldiameter | 431 mm | Grotere diameters vereisen draaibanken met vaste kop |
| Maximale lengte van het onderdeel | 990 mm | Voor langere onderdelen kan een speciale bevestiging nodig zijn |
| Tolerantie schachtdiameter | ±0,005 mm tot ±0,05 mm | Precisiebereik vereist meting tijdens het proces |
| Oppervlakteafwerking | Ra 0,4 µm tot Ra 3,2 µm | Fijnere afwerkingen beschikbaar met secundaire bewerkingen |
| Materialen | Aluminium, messing, koper, roestvrij staal, koolstofstaal | Materiaalspecifieke parameters zijn van toepassing |
Voor onderdelen die buiten dit bereik vallen, zullen we u hiervan op de hoogte stellen vóór het citeren, in plaats van nadat het eerste artikel mislukt.
Veelgestelde vragen
Vraag 1: Hoe weet ik of mijn onderdeel moet worden gedraaid of gefreesd?
A: De beslissende factor is de geometrie. Als het onderdeel rotatiesymmetrisch is (een as, pen, bus, fitting of connector) is CNC-draaien bijna altijd sneller en goedkoper dan frezen. Bij draaien wordt gebruik gemaakt van een continue snijactie op een draaiend werkstuk, wat hogere materiaalverwijderingssnelheden oplevert bij ronde onderdelen en lagere gereedschapskosten voor middelgrote tot grote volumes. Als de kritische kenmerken kamers, sleuven of gatenpatronen zijn die over meerdere vlakken zijn verdeeld, is frezen het juiste primaire proces. Onderdelen die zowel ronde als prismatische kenmerken combineren, kunnen het beste worden geproduceerd op een frees-draaicentrum, dat beide bewerkingen in één enkele klemming voltooit. Een capabeleCNC-draaiservicezal frezen aanbevelen wanneer draaien niet het juiste antwoord is.
Vraag 2: Welke kwaliteitsdocumentatie mag ik verwachten van een CNC-draaiservice?
A: Eis minimaal First Article Inspection (FAI) op het eerste productieonderdeel, een materiaalcertificaat dat herleidbaar is tot het hittenummer van de fabriek en inspectiegegevens tijdens het proces voor kritische afmetingen. Voor autoprogramma's is PPAP-documentatie de standaard; FAI alleen toont niet aan dat het productiesysteem herhaalbaar is. Voor medische of ruimtevaartwerkzaamheden kan een op AS9102 (luchtvaart FAI) of ISO 13485 afgestemde procesdiscipline vereist zijn. Een serieuze partner biedt deze aan als standaard workflowstappen, niet als betaalde add-ons. Als een leverancier geen ingevulde FAI van een vergelijkbaar onderdeel kan tonen, is de kwaliteitsclaim niet geverifieerd.
Vraag 3: Welke toleranties kan een CNC-draaiservice realistisch aanhouden tijdens de productie?
A: Standaard productiedraaitijd houdt ±0,05 mm aan op metalen volgens ISO 2768-f voor nominale maten kleiner dan 30 mm. Bij nauwkeurig draaien wordt routinematig ±0,01 mm bereikt met aardklemming en meting tijdens het proces. Toleranties van ±0,005 mm zijn haalbaar op geselecteerde kenmerken met draaibanken van het Zwitserse type en thermische compensatie, maar ze vereisen SPC-monitoring – niet slechts een eenmalig monster. De praktische beperking is niet de beste capaciteit van de machine, maar het vermogen van de leverancier om die tolerantie voor duizenden onderdelen te handhaven. Vraag om een controlediagram van een productierun, niet om een inspectierapport dat uit één stuk bestaat.
Vraag 4: Wat is de MOQ en doorlooptijd voor CNC-draaien bij Nuote Metals?
A: Onze standaard MOQ is 500 stuks voor op maat gemaakte gedraaide onderdelen, waarbij lagere aantallen beschikbaar zijn voor prototypes en eerste artikelen. Standaard messing en standaard verbindingsprofielen kunnen vanaf 100 stuks worden verzonden. De levertijd voor standaardmaterialen in productiehoeveelheden tot 50.000 stuks bedraagt 7–12 dagen. Aangepaste beplating of secundaire bewerkingen duren 5 tot 8 dagen. Voor nieuwe onderdelen waarvoor gereedschap en FAI nodig zijn, is in totaal 15-25 dagen nodig. Elke offerte bevat een vaste doorlooptijd, geen bereik. ISO 9001:2015 gecertificeerd.
Stuur onderzoek
X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies.
Privacybeleid