Producten
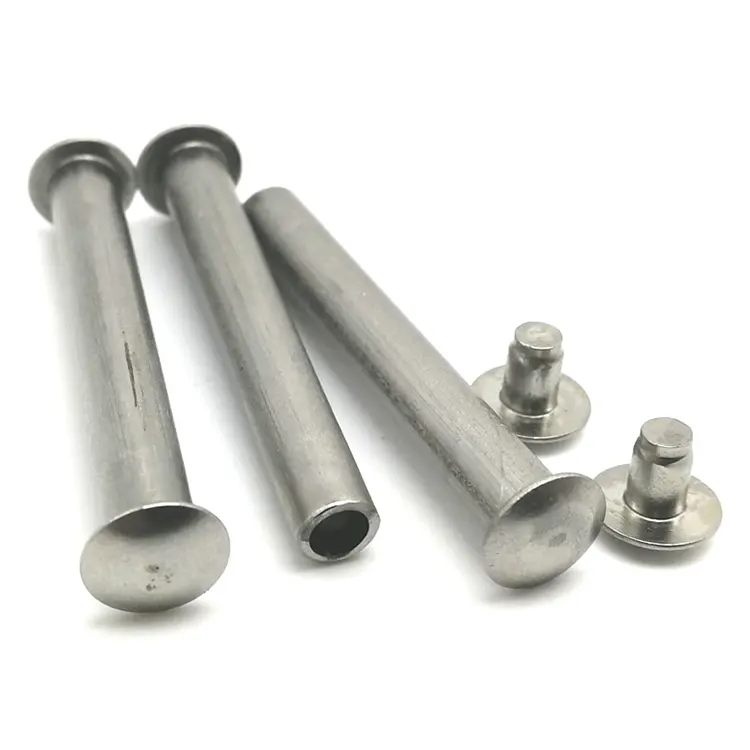
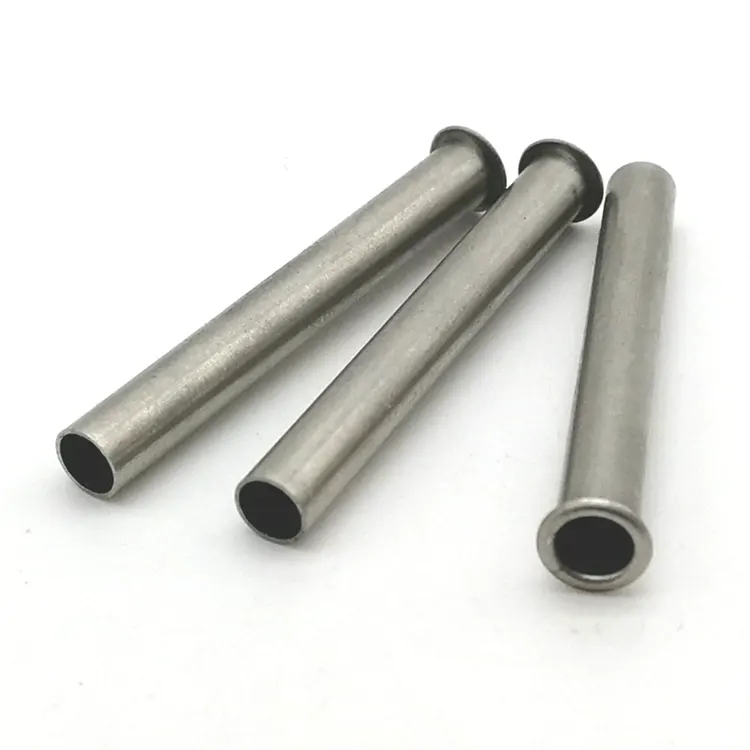
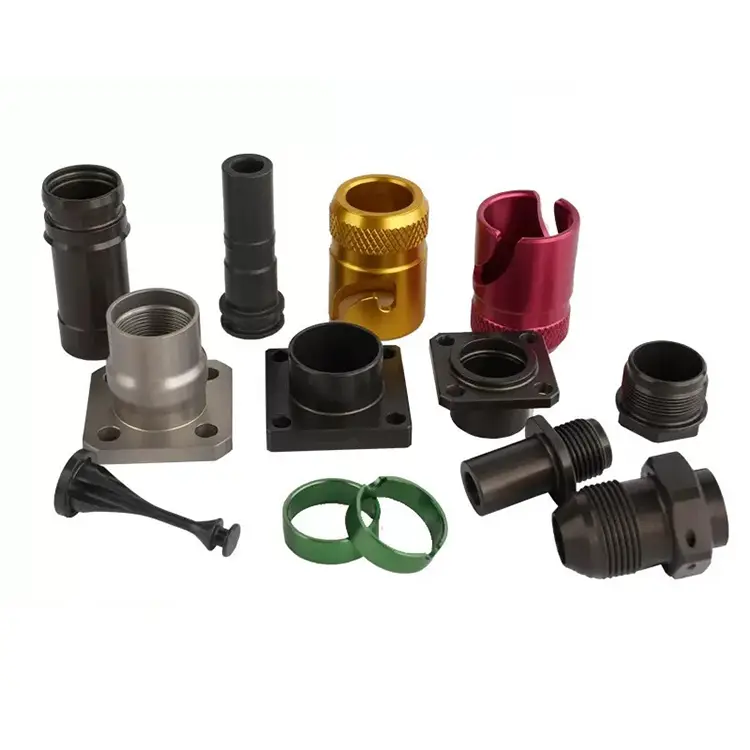
CNC-draaiservice
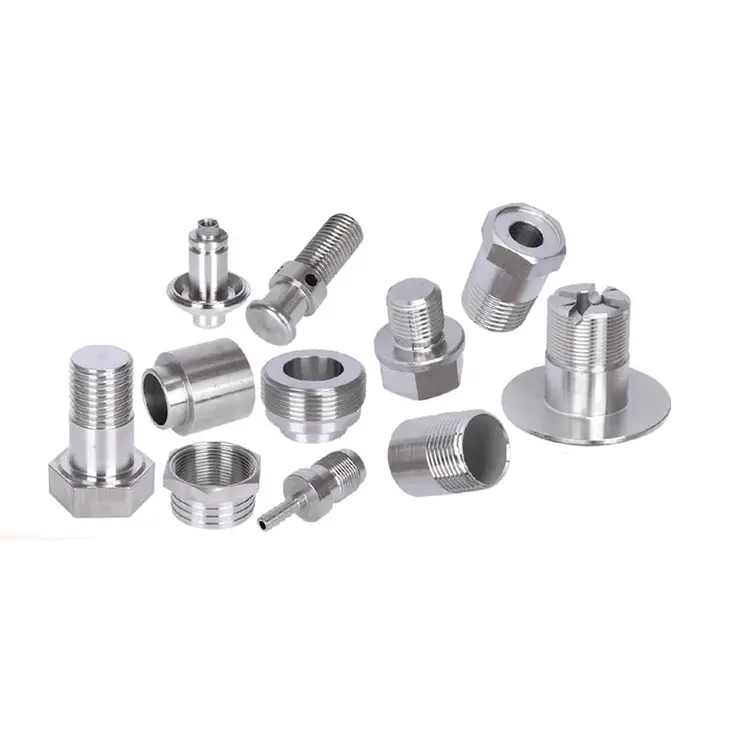
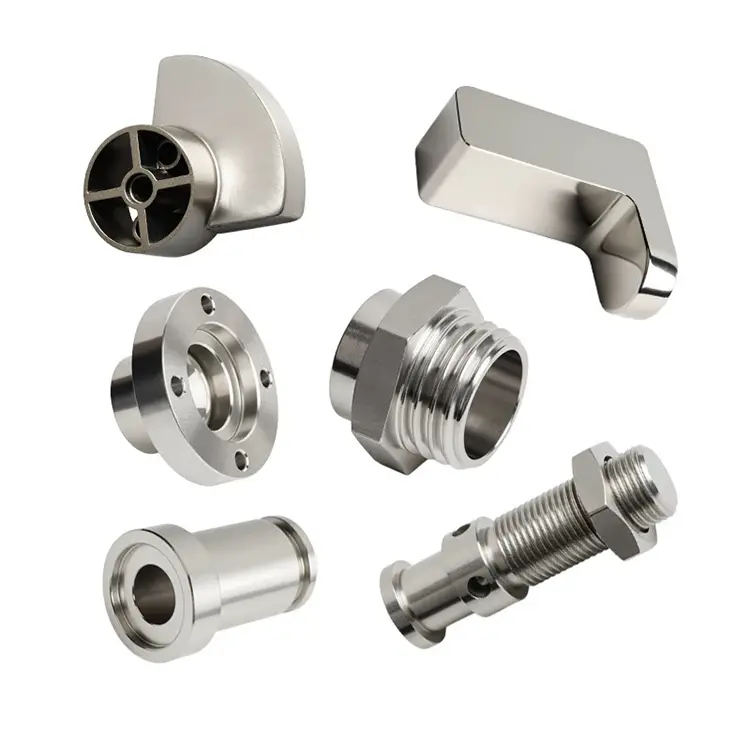
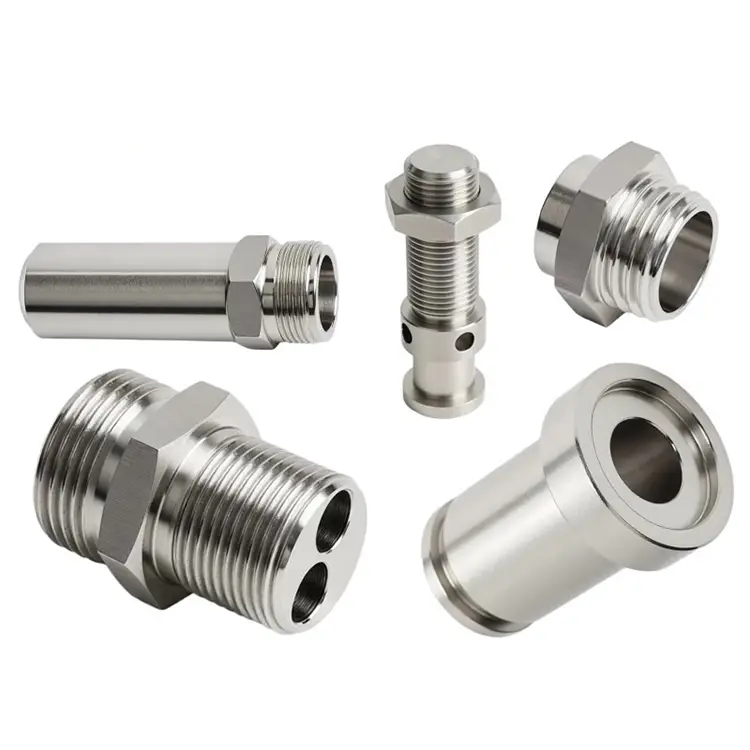
Nuote Metals is een toonaangevende fabrikant die CNC-draaiservice aanbiedt in China. CNC-draaien is een van de allernieuwste technologieën die de efficiëntie, snelheid en kwaliteit van gefabriceerde goederen aanzienlijk heeft verhoogd. Wij zijn al meer dan 10 jaar actief op dit gebied, welkom om ons uw vereiste te sturen.
Stuur onderzoek
Productomschrijving
Draaien is de snelste manier om een cilindrisch onderdeel te produceren. Maar snelheid aan de spil is slechts de helft van het verhaal. ACNC-draaiserviceis efficiënt wanneer het materiaal zonder vertraging arriveert, het onderdeel compleet van de draaibank komt en de batch wordt verzonden zonder dat een tweede leverancier het aanraakt. Wanneer een van deze stappen breekt, doet de spilsnelheid er niet meer toe.
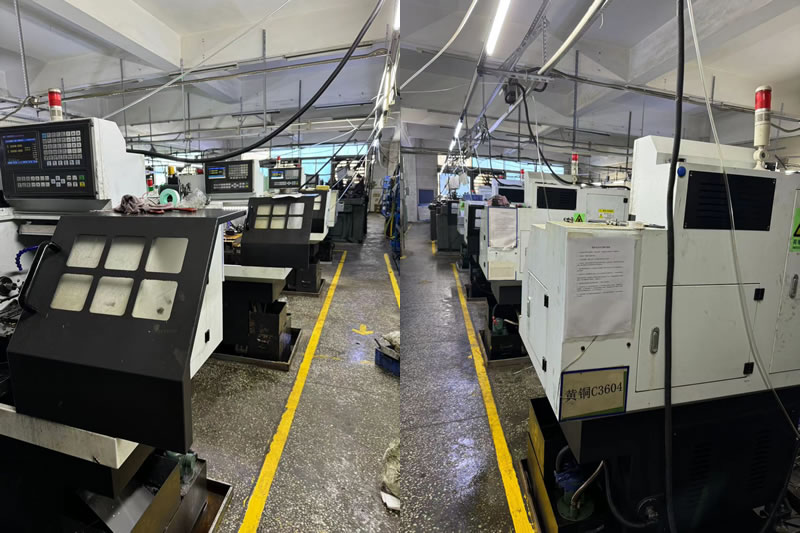
Bij Nuote Metals organiseren we onze draaiservice rond die volledige keten – niet alleen de draaibank. We slaan het materiaal op en kopen het in, draaien 30 draaibanken met baraanvoer en klauwplaat, voeren secundaire bewerkingen in eigen huis uit en inspecteren onder één kwaliteitssysteem. Met meer dan 20 jaar exportervaring naar auto-, hydraulische- en elektronicaklanten hebben we geleerd dat een draaiservice wordt beoordeeld op wat er gebeurt tussen de bar en de verzenddoos.
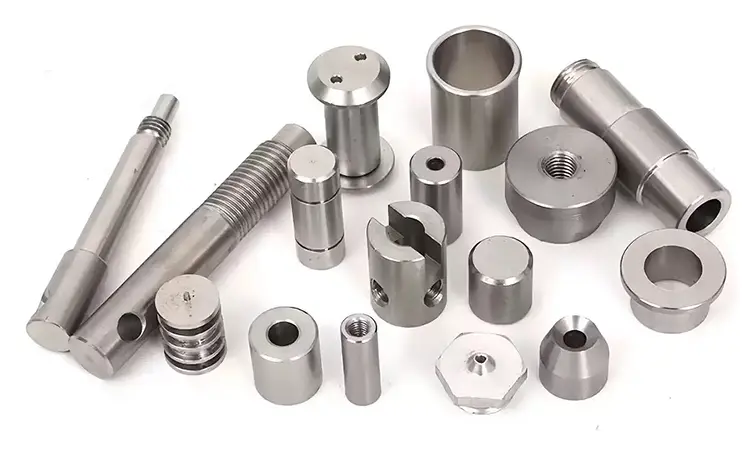
De bron van efficiëntie: staafaanvoer en continu snijden
Een draaibank met staafvoeding duwt het materiaal automatisch in de spil. Het onderdeel wordt bewerkt, afgesneden en het volgende onderdeel begint – zonder dat een operator de deur opent. Die continue cyclus is het belangrijkste voordeel van een draaiservice ten opzichte van frezen of algemene bewerking.
Welke staaffeed verandert:
- De insteltijd wordt over de batch afgeschreven.Bij 5.000 stuks worden de instelkosten per onderdeel verwaarloosbaar.
- De cyclustijd is voorspelbaar.De machine draait urenlang onbeheerd en produceert onderdelen in een constant tempo.
- De arbeidskosten per onderdeel dalen.Eén operator kan toezicht houden op meerdere draaibanken met staafvoeding.
Voor diameters van 2 mm tot 80 mm is staafaanvoer de standaard productiemethode. Boven de 80 mm, of voor onderdelen met complexe kenmerken, schakelen we over op spanwerk op CNC-draaibanken met live tooling. De service dekt beide, maar de economie is het beste als het onderdeel geschikt is voor barfeed.
Wat onze draaiservice omvat: materiaal, secundaire bewerkingen, inspectie
Een draaiservice die alleen draait, is een deelservice. De meeste cilindrische onderdelen hebben secundaire kenmerken nodig (kruisgaten, platte vlakken, schroefdraad, sleuven) en de meeste kopers willen voor deze bewerkingen geen tweede leverancier aansturen. De onderstaande tabel laat zien wat we in eigen huis houden versus waar we mee samenwerken – en wat dat voor uw project betekent.
| Fase | In eigen beheer of in samenwerking | Wat het omvat | Wat het voor u betekent |
|---|---|---|---|
| Materiaal inkoop | In eigen beheer | Koolstofstaal, gelegeerd staal, roestvrij staal, aluminium, messing, koper, kunststoffen | Geen aparte materiaalleverancier; molencertificaten geverifieerd vóór bewerking |
| CNC-draaien | In eigen beheer | Draaibanken met 30 bar voeding en klauwplaat, diameter 2–300 mm | Draaien, kotteren, vlakfrezen, groefsteken in één opstelling |
| Secundair frezen | In eigen beheer | Actief gereedschap op draaibanken, plus 12 bewerkingscentra | Cross-holes, flats, slots - geen tweede leverancier |
| Warmtebehandeling | In eigen beheer/partnerschap | Afschrikken, temperen, nitride, carbureren | Vervorming gemeten voor en na; voorraad gecompenseerd |
| Afwerking | In eigen beheer/partnerschap | Anodiseren, plateren, passiveren, polijsten | Inspectie na het coaten; niet blind verzonden naar een coater |
| Eindinspectie | In eigen beheer | CMM, Talyrond, profielmeter | Maatrapport met daadwerkelijk gemeten waarden |
Materiaal inkoop.Wij voorraad en bron koolstofstaal, gelegeerd staal, roestvrij staal, aluminium, messing, koper en technische kunststoffen. Molencertificaten worden vóór de bewerking geverifieerd.
Secundaire werkzaamheden in eigen beheer.Onze draaibanken zijn uitgerust met live gereedschap voor kruisgaten, platte vlakken en sleuven. Voor onderdelen waarvoor frezen nodig is, brengen we het onderdeel over naar onze bewerkingscentra – onder hetzelfde kwaliteitssysteem, zonder het naar een derde partij te verzenden.
Inspectie en documentatie.Elke zending bevat een dimensionaal rapport met actuele meetwaarden op kritische kenmerken, plus materiaalcertificaten. Voor gereguleerde sectoren is PPAP-documentatie op aanvraag beschikbaar.
Batchconsistentie – waar een Turning-service echt wordt getest
De eerste batch bewijst capaciteiten. De herhaalde batch bewijst consistentie. Een draaiservice die gereedschap, offsets of materiaal tussen orders wijzigt, creëert variatie die u pas bij de montage kunt zien.
Voor elk onderdeelnummer archiveren wij het installatieblad, de gereedschapslijst, het inspectieplan en het goedgekeurde eerste artikel. Als er een herhaalbestelling binnenkomt – zelfs een jaar later – halen we het originele record op en verifiëren we het eerste artikel aan de hand van het goedgekeurde monster voordat we de productie starten. Als de materiaalleverancier of warmtebehandelingscyclus is gewijzigd, informeren wij u voordat de batch start.
Voor het draaien met grote volumes maken we gebruik van metingen tijdens het proces en geplande gereedschapswisselingen om drift te voorkomen. De standtijd van het gereedschap wordt gevolgd op basis van de snijtijd, niet op basis van het oordeel van de machinist. Dit is het verschil tussen een draaiservice die twee keer hetzelfde onderdeel levert en een die twee verschillende onderdelen met hetzelfde tekeningnummer levert.
Een echt voorbeeld – 316 roestvrijstalen sensorbehuizing, 40.000 stuks
Een Duitse sensorfabrikant had een behuizing van roestvrij staal 316 nodig met een boringtolerantie van 0,01 mm, een kruisgat en een poort met schroefdraad. Hun vorige leverancier draaide de behuizing en stuurde deze vervolgens naar een tweede winkel voor kruisgatboren en draadsnijden. De doorlooptijd bedroeg 7 weken en de positie van de kruisgaten varieerde tussen de batches.
Wat wij anders deden:
- De behuizing machinaal bewerkt op een draaibank met staaftoevoer en onder spanning draaiend gereedschap: draaien, kruisgaten maken en draadsnijden in één opstelling.
- De 316 bar zelf ingekocht en vóór productie het fabriekscertificaat geverifieerd.
- Gebruikt tijdens het proces meten van de boring en kruisgatpositie – elke 50 stuks.
- Verzonden 40.000 stuks in 5 weken, zonder afwijzingen van cross-hole-posities. De klant schakelde de tweede leverancier uit en verkortte de doorlooptijd met twee weken.
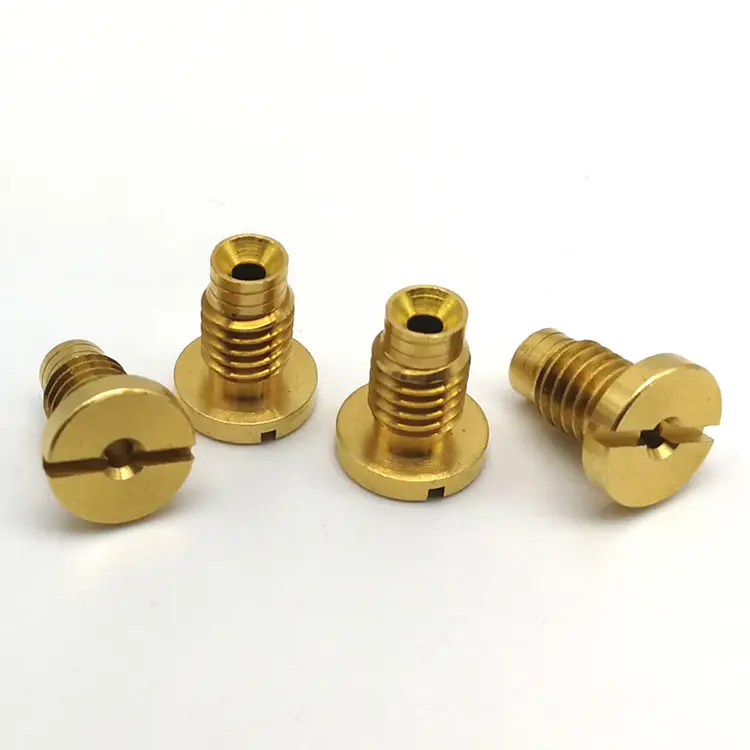
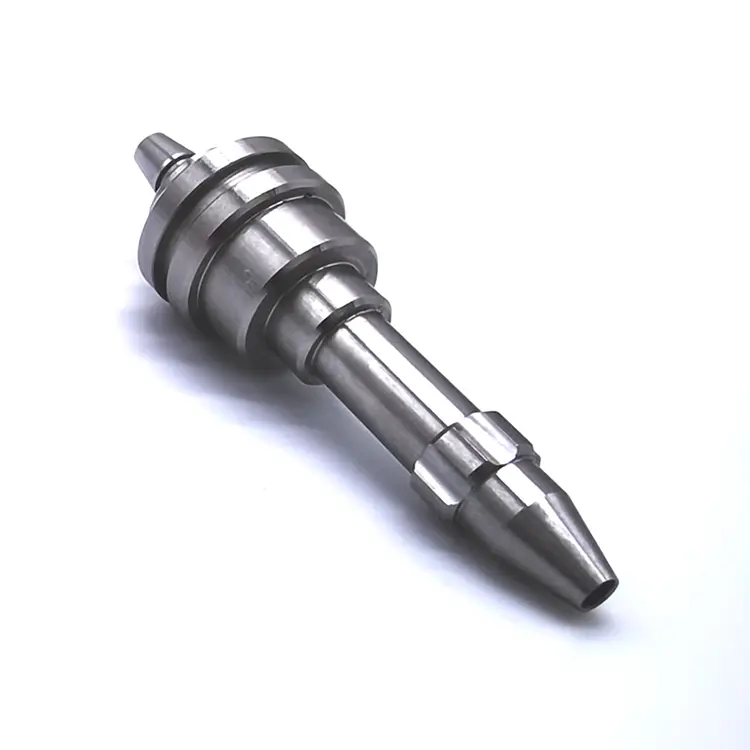
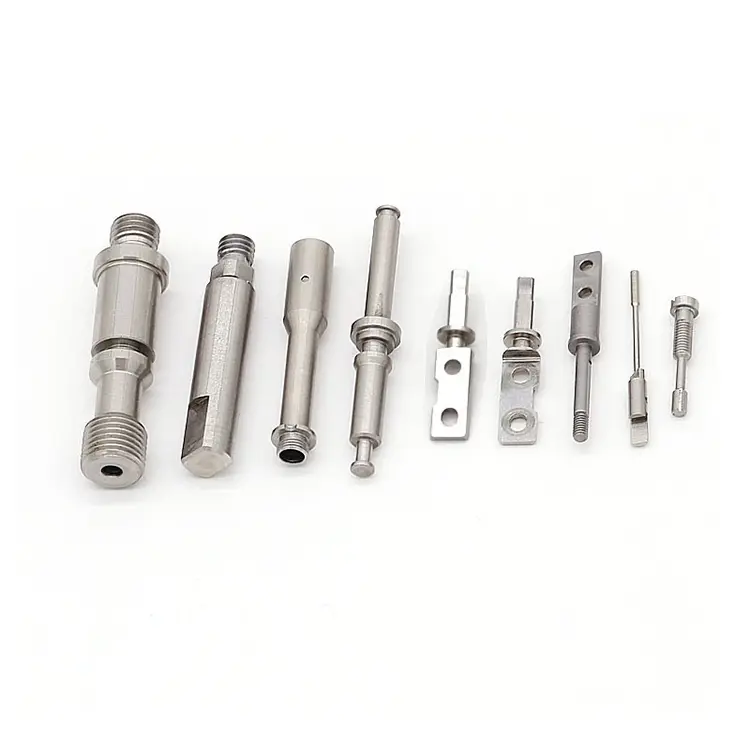
Dit is wat eenCNC-draaiservicemoet leveren: niet alleen gedraaide onderdelen, maar complete onderdelen – op schema, batch na batch.
Veelgestelde vragen
Vraag 1: Wat is het verschil tussen een CNC-draaiservice en een algemene machinewerkplaats?
A: Een algemene machinewerkplaats kan onderdelen draaien, maar aCNC-draaiserviceis georganiseerd rond draai-efficiëntie: draaibanken met staafvoeding, interne materiaalinkoop, live gereedschap voor secundaire functies en consistentie van herhaalorders. Het verschil komt tot uiting in de eenheidsprijs voor cilindrische onderdelen en in de doorlooptijd wanneer secundaire bewerkingen nodig zijn. Het kan zijn dat een algemene winkel uw onderdeel moet opsturen voor kruisgaten of warmtebehandeling. Deze activiteiten houden wij in eigen beheer of onder ons kwaliteitssysteem.
Vraag 2: Kunt u zowel kleine batches als grote volumes draaien?
EEN: Ja. Voor prototypes en kleine batches (1-50 stuks) gebruiken we spandraaibanken en 5-assige frees-draaicentra: flexibele opstelling, snelle doorlooptijd. Voor productie (50–500.000+ stuks) gebruiken we draaibanken met staafvoeding, automatische laders en metingen tijdens het proces. Het procesplan verandert met het volume, maar het uitgangspunt, de gereedschapsstrategie en de inspectiestandaard blijven hetzelfde. Het onderdeel dat u in de prototypefase goedkeurt, is dus het onderdeel dat u in productie ontvangt.
Vraag 3: Hoe zorgt u ervoor dat nabestellingen overeenkomen met de oorspronkelijke batch?
A: Voor elk onderdeelnummer archiveren we het installatieblad, de gereedschapslijst, het inspectieplan en het goedgekeurde eerste artikel. Wanneer er een herhaalbestelling binnenkomt, halen we het originele record op en verifiëren we het eerste artikel aan de hand van het goedgekeurde monster voordat we de productie starten. Als de materiaalleverancier of warmtebehandelingscyclus is gewijzigd, informeren wij u voordat de batch start. Consistentie is een proces, geen belofte – en het is de kern van betrouwbaarCNC-draaiservice.
Hottags: CNC-draaiservice
Stuur onderzoek
Stel gerust uw vraag via onderstaand formulier. Wij zullen u binnen 24 uur antwoorden.
X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies.
Privacybeleid