Producten
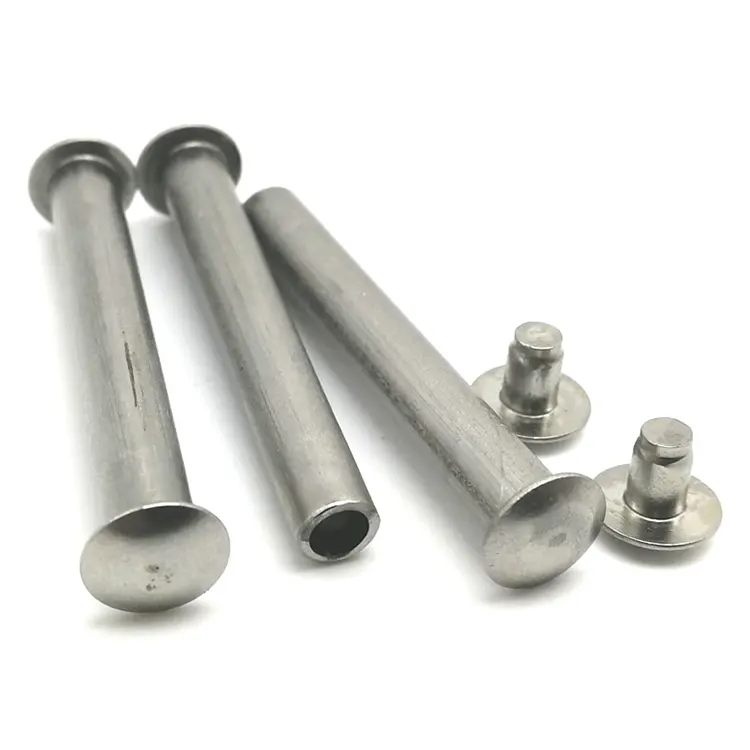
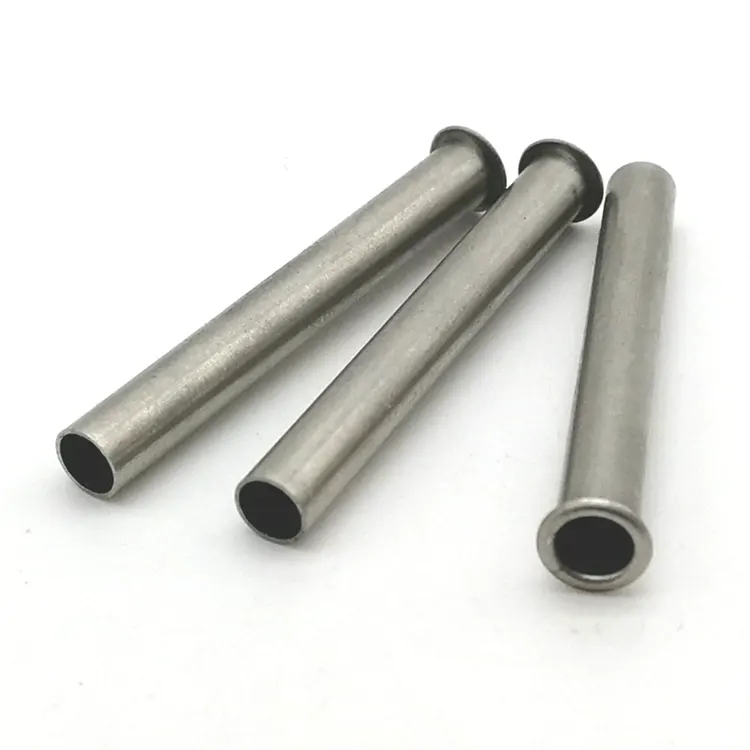
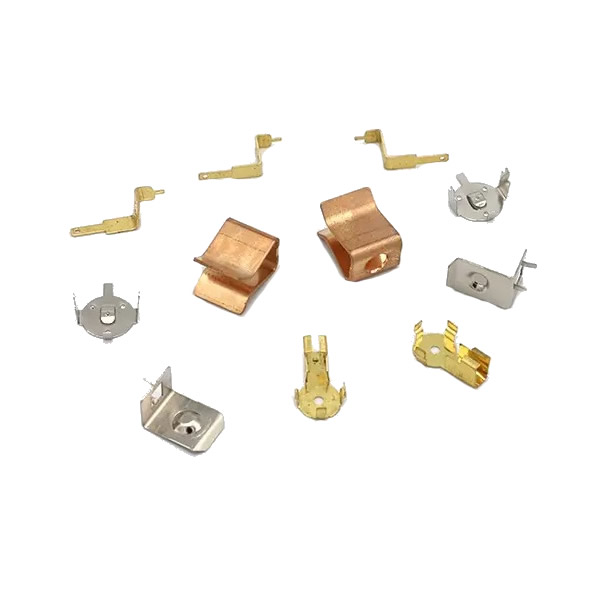
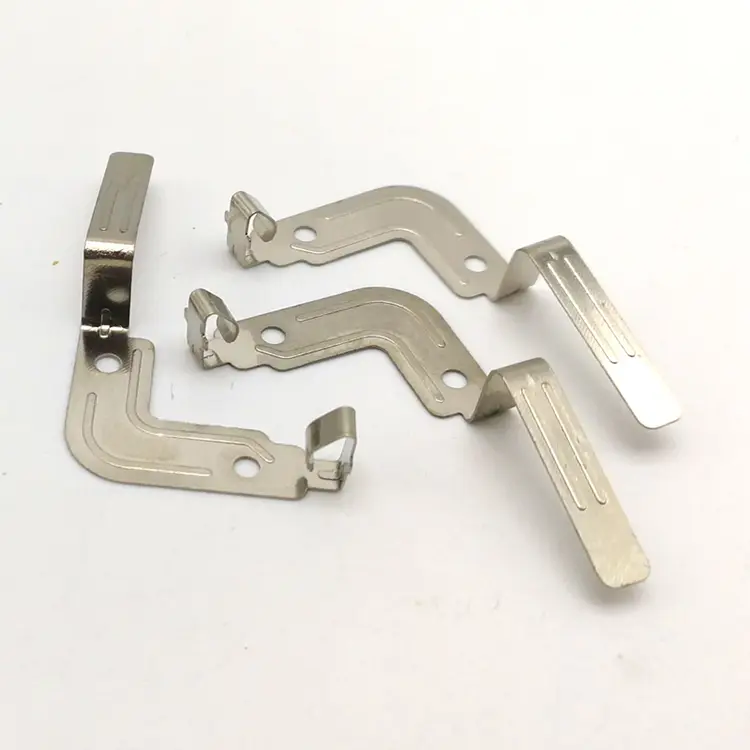
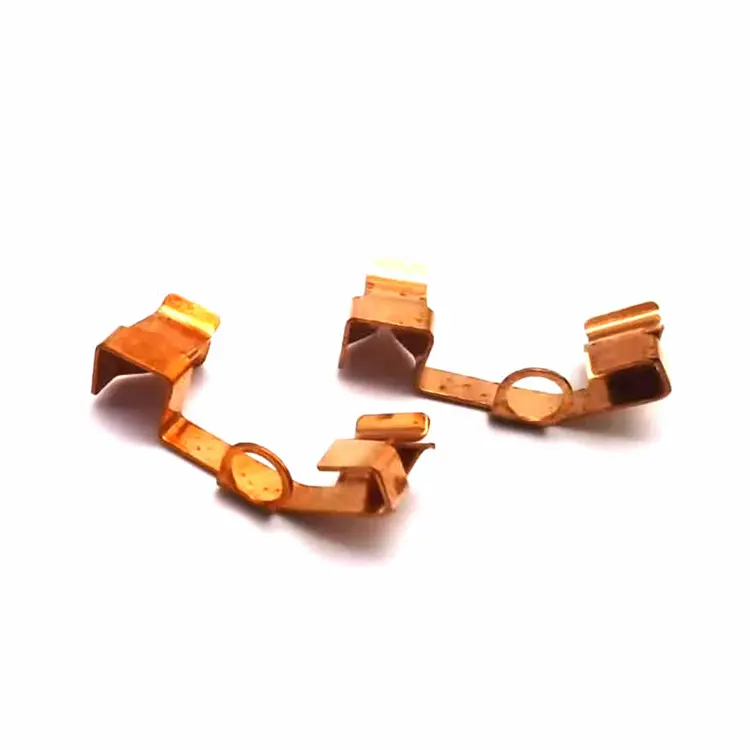
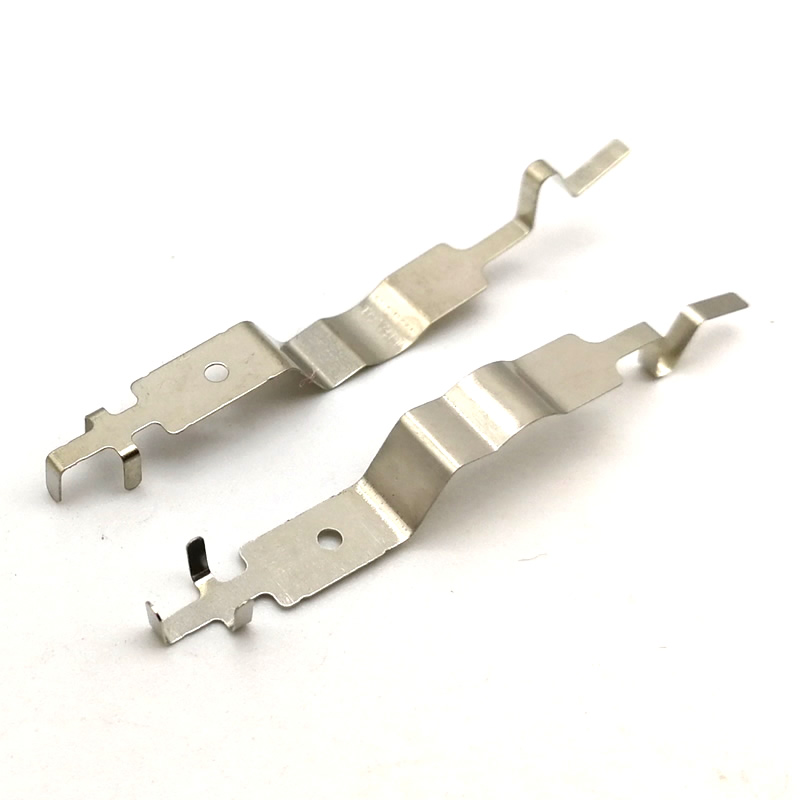
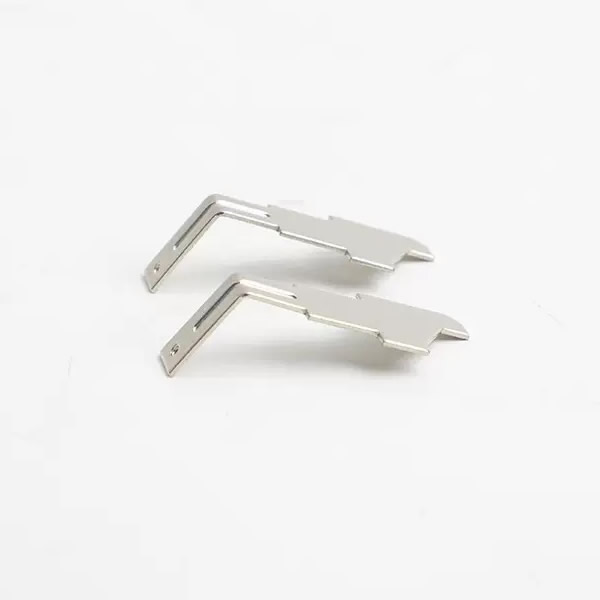
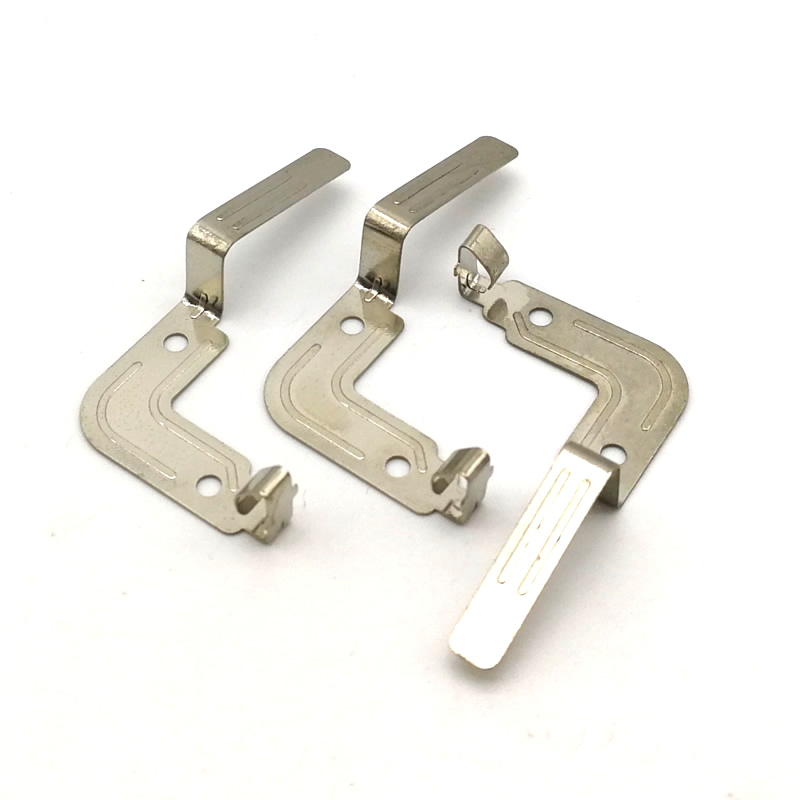
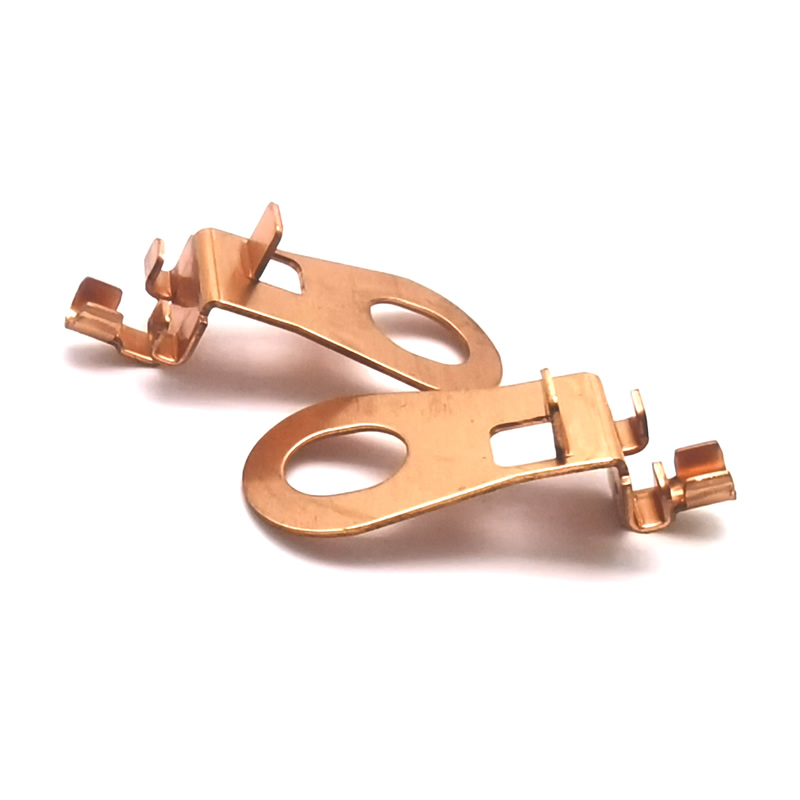
Precisie metalen stempelonderdelen
Een precisiestempelmatrijs kost drie keer zoveel als een standaardmatrijs, omdat de matrijs wordt bewerkt met een fractie van de onderdeeltolerantie, en niet met de tolerantie zelf. Nuote Metals produceert precisie-metaalstansonderdelen in China met langzame EDM-matrijzen (± 0,003 mm), gecoördineerde ponsen en persen die vóór elke productierun zijn gecontroleerd op parallelliteit van de schuifregelaars. ±0,02 mm op kritische kenmerken. PPAP en Cpk gedocumenteerd.
Stuur onderzoek
Productomschrijving
Een standaard stempelmatrijs wordt bewerkt met de tolerantie van het onderdeel: als de tekening ±0,05 mm aangeeft, is de matrijs gebouwd tot ±0,05 mm. Een precisiestansmatrijs wordt bewerkt tot een fractie van de tolerantie van het onderdeel: als de tekening ±0,02 mm aangeeft, is de matrijs gebouwd tot ±0,005 mm. De matrijs kost meer omdat de bewerkingstijd langer is, het EDM langzamer is en de inspectie frequenter is. Maar de matrijs laat tolerantie voor de pers, het materiaal en de slijtage van het gereedschap, dus het onderdeel behoudt zijn tolerantie voor de hele batch, en niet alleen voor het eerste artikel.
Precisie-metaalstansonderdelen zijn geen standaardstansen met een strakker inspectieplan. Het zijn onderdelen die zijn geproduceerd op een gereedschapssysteem waarbij de matrijsnauwkeurigheid, de persnauwkeurigheid en de in-matrijsverificatie allemaal zijn afgestemd op de uiteindelijke tolerantie. Een matrijs die is bewerkt tot ±0,05 mm kan geen onderdeel produceren met een positie van ±0,02 mm; de matrijsfout verbruikt de tolerantie vóór de persslagen.
Bij Nuote Metals produceren we precisie-metaalgestempelde onderdelen door matrijsnauwkeurigheid, persnauwkeurigheid en in-matrijsverificatie op elkaar af te stemmen. Dit artikel behandelt het gereedschapssysteem, de proefaanpassingen die ervoor zorgen dat het werkt, en wat u moet verifiëren voordat u een precisiestempel accepteert.
Matrijsnauwkeurigheid – langzaam draadvonken en coördinaatslijpen
De matrijs is de eerste bron van precisie. Een matrijs die is bewerkt tot ±0,01 mm kan geen onderdeel produceren met een positie van ±0,02 mm; de matrijsfout verbruikt de helft van de tolerantie voordat de pers zelfs maar een slag maakt.
Hoe wij precisiematrijzen bouwen:
- Slow-wire EDM (Sodick AQ-serie)voor matrijsinzetstukken en stempels – positienauwkeurigheid ±0,003 mm, oppervlakteafwerking Ra 0,2 μm.
- Coördineren van het slijpen van pons- en matrijsprofielen—profielnauwkeurigheid ±0,002 mm, gecontroleerde randscherpte.
- EDM-besturing met gesloten lus -de draadpositie wordt in realtime gecorrigeerd, zodat de matrijscontour overeenkomt met het programma en niet met de drift van de machine.
- Matrijsspeling afgestemd op de material—berekend op basis van het specifieke materiaal en de specifieke dikte, niet op basis van een standaardpercentage.
Waarom het belangrijk is voor precisie-metaalstansonderdelen:Een matrijs gebouwd op ±0,01 mm laat ±0,01 mm over voor de pers en het materiaal. Een matrijs gebouwd op ±0,003 mm laat ±0,017 mm over – genoeg om de tolerantie van het onderdeel vast te houden, zelfs als de pers en het materiaal variëren. De matrijsnauwkeurigheid is geen kostenpost die geminimaliseerd moet worden; het is de basis van de tolerantie.
Nauwkeurigheid van de pers – Wat moet worden geverifieerd vóór elke productierun
Een precieze matrijs op een onnauwkeurige pers produceert onnauwkeurige onderdelen. De pers moet zijn parallelliteit over het bed behouden, het onderste dode punt bij elke slag herhalen en thermische groei tijdens de productie weerstaan.
| Druk op Parameter | Wat het beïnvloedt | Precisievereiste | Hoe wij verifiëren |
|---|---|---|---|
| Parallellisme van de schuifregelaar | Vlakheid, buighoek | ≤0,02 mm over het bed | Hamar Laseruitlijning vóór productie |
| Herhaalbaarheid in het onderste dode punt | Dikte, muntdiepte | ≤0,01 mm slag-tot-slag | Lineaire encoder op de slede (±0,001 mm) |
| Thermische groei | Speling, braamhoogte | ≤0,01 mm gedurende 8 uur | Temperatuursensoren op het frame |
| Nauwkeurigheid van invoer | Gat positie | ±0,01 mm per steek | Servovoeding met lineaire encoder |
Parallellisme van de schuifregelaarbepaalt of de stempel gelijkmatig in de matrijs komt. Een pers met een kanteling van 0,05 mm produceert een onderdeel dat aan één kant 0,05 mm dunner is; de vlakheid en de buighoek kunnen niet aan een precisietolerantie voldoen. We verifiëren de parallelliteit met een laseruitlijnsysteem vóór de productie en na elke matrijswissel.
Herhaalbaarheid in het onderste dode puntbepaalt de muntdiepte en de uiteindelijke dikte. Een pers die van slag tot slag 0,02 mm varieert, produceert een onderdeel dat aan het ene uiteinde van de batch 0,02 mm dikker is dan het andere. We monitoren de slag met een lineaire encoder, niet met een mechanische stop.
Thermische groeiverandert de speling naarmate de pers warmer wordt. Een pers die in een dienst van 8 uur 0,02 mm groeit, verandert de matrijsspeling met 0,02 mm – en de braamhoogte verandert mee. We monitoren de frametemperatuur en passen de matrijsspeling aan wanneer de temperatuur voorbij het instelpunt komt.
Voor precisie-metaalstansonderdelen is de pers geen handelsartikel: het is een precisie-instrument dat moet worden geverifieerd en gecontroleerd.
Proefaanpassingen – wat we feitelijk veranderen als het eerste artikel mislukt
Een precisiematrijs produceert bij de eerste slag geen precisieonderdeel. In de proeffase wordt de tolerantie bereikt: door het eerste artikel te meten, de oorzaak van de fout te identificeren en de matrijs of de pers aan te passen.
Een typische proefreeks voor een positietolerantie van ± 0,02 mm:
- Eerste proef: Positie meet ±0,035 mm. De fout is groter dan de tolerantie.
- Hoofdoorzaak: Het inzetstuk van de matrijs was bewerkt tot ±0,003 mm, maar de parallelliteit van de pers was 0,03 mm: de pers kantelde de stempel.
- Aanpassing 1: Laseruitlijning van de persslede – parallelliteit gereduceerd tot 0,012 mm.
- Tweede proef: Positie meet ±0,025 mm. Dichterbij, maar nog steeds buiten de tolerantie.
- Oorzaak: De invoerlengte varieerde met 0,008 mm per steek; de servovoeding was niet afgestemd op de stripmassa.
- Aanpassing 2: Stem het servo-aanvoerprofiel af – de invoernauwkeurigheid is verbeterd tot ±0,003 mm.
- Derde proef: Positie meet ±0,015 mm. Binnen tolerantie.
- Productie: In-matrijs meetpennen geïnstalleerd op het doorsteekstation - de pers stopt als de positie voorbij 0,015 mm komt.
Wat dit laat zien: De precisie zit niet alleen in de matrijs, maar ook in de proefaanpassingen die de matrijs afstemmen op de pers, en de pers op het materiaal. Voor precisiestansonderdelen is de proeffase geen formaliteit; het is de fase waarin de tolerantie daadwerkelijk wordt bereikt.
Verificatie in de matrijs – Het onderdeel meten voordat het wordt afgesneden
Een precisiestempel kan achteraf niet worden geverifieerd: tegen de tijd dat het onderdeel wordt gemeten, heeft de matrijs al duizenden onderdelen geproduceerd. De verificatie moet in de matrijs plaatsvinden, voordat het onderdeel wordt afgesneden.
Wat we in-die gebruiken:
- Meetpennen in de matrijs – een pen grijpt in het doorboorde gat op een bepaald station; als het gat niet op zijn plaats zit, komt de pin er niet in en stopt de pers.
- Tonnagemonitoring – een belastingsensor op de matrijs detecteert een ontbrekend onderdeel, een dubbele blanco of een versleten stempel; de pers stopt voordat de matrijs beschadigd raakt.
- Visie-inspectie op het laatste station – een camera meet kritische kenmerken voordat het onderdeel valt; Onderdelen die buiten de specificaties vallen, worden door een luchtstoot afgewezen.
Waarom verificatie in de matrijs van belang is voor precisie-metaalstansonderdelen: bij 200-600 slagen per minuut kan een gereedschapsslijtage honderden onderdelen opleveren die niet aan de specificaties voldoen voordat het volgende monster wordt gemeten. In-die-verificatie vangt de drift op bij de slag waar deze optreedt, niet aan het einde van de batch.
Een echt voorbeeld – 0,5 mm roestvrijstalen chirurgische clip met ± 0,02 mm positie
Een Amerikaanse fabrikant van medische apparatuur had een roestvrijstalen chirurgische clip van 0,5 mm nodig met een gatpositie van ± 0,02 mm, een vlakheid van 0,03 mm en een braamlimiet van 0,02 mm. Hun vorige leverancier bewerkte de matrijs tot ±0,02 mm en liet deze op een standaardpers draaien; de positie varieerde met ±0,04 mm en bij 8% van de onderdelen mislukte de montage.
Wat wij anders deden:
- De matrijsinzetstukken opnieuw bewerkt met langzaamdraadvonken – positienauwkeurigheid ±0,003 mm.
- Laserlijnde de pers vóór productie – parallelliteit van de schuif 0,015 mm over het bed.
- De servotoevoer is afgestemd op de roestvrijstalen strip van 0,5 mm – invoernauwkeurigheid ± 0,003 mm.
- In-matrijs meetpennen geïnstalleerd bij het doorsteekstation - de pers stopte toen de positie voorbij 0,015 mm kwam.
- Geverifieerde braamhoogte met een optische comparator om de 200 stuks - 0,015 mm of beter.
- Beperking: Deze aanpak is gevalideerd voor materiaaldikte ≥0,3 mm. Bij dunnere meters buigt de strip af onder de kracht van de meetpen en wordt de verificatie in de matrijs onbetrouwbaar - die onderdelen vereisen optische inspectie bij de uitgang, geen meting in de matrijs.
- 1,2 miljoen stuks verzonden zonder montagefouten. De klant elimineerde inkomende inspecties op positie en vlakheid.
Dit is wat precisie-metaalstansonderdelen moeten opleveren: niet alleen een onderdeel dat correct meet bij het eerste artikel, maar een onderdeel dat zijn tolerantie over de hele batch behoudt - omdat de matrijs, de pers en de interne verificatie waren afgestemd op de tolerantie, niet op de tekening.
Veelgestelde vragen
Vraag 1: Wat is de kleinste tolerantie die u kunt aanhouden op precisiestempelonderdelen?
A: Onze standaard precisietolerantie is ±0,02 mm op de gatpositie, ±0,03 mm op vlakheid en ±0,3° op de buighoek. Nauwere toleranties (±0,01 mm op de positie) zijn haalbaar met metingen in de matrijs, een matrijs die is bewerkt tot ±0,003 mm en een pers die is geverifieerd op parallelliteit. Een nauwere tolerantie betekent echter hogere kosten: het duurt langer om de matrijs te bewerken, de pers draait langzamer en de inspectie vindt vaker plaats. Voor precisie-metaalgestempelde onderdelen beoordelen we de tolerantie en het volume voordat we citeren, niet nadat het eerste artikel mislukt.
Vraag 2: Wat gebeurt er als mijn tolerantie kleiner is dan ±0,02 mm?
A: We beoordelen de tolerantie en de functie voordat we citeren. Als de tolerantie kleiner is dan onze standaard precisiemogelijkheden, hebben we drie opties: (1) Meten in de matrijs: de matrijs meet het kenmerk voordat het onderdeel wordt afgesneden, en de pers stopt als deze afdrijft. (2) Secundaire bewerking: het kenmerk wordt na het stempelen machinaal bewerkt, wat de kosten verhoogt maar een nauwere tolerantie kent. (3) DFM-aanbeveling: we stellen een ontwerpwijziging voor die de tolerantie versoepelt zonder de functie te beïnvloeden. Voor precisiestempelonderdelen beloven we geen tolerantie die we niet kunnen handhaven; we vertellen u welke optie haalbaar is voordat u de bestelling plaatst.
Vraag 3: Wat bepaalt de kosten van precisie-metaalstempelonderdelen?
A: Drie factoren: matrijsnauwkeurigheid, perstijd en in-matrijsverificatie. Een matrijs die is bewerkt met langzame draadvonken en gecoördineerd slijpen kost meer dan een standaard matrijs, maar laat wel tolerantie over voor de pers en het materiaal. Meting in de matrijs verhoogt de gereedschapskosten, maar elimineert het afval van een drift die pas bij het volgende monster wordt opgevangen. Voor precisie-metaalgestempelde onderdelen worden de kosten bepaald door het gereedschapssysteem, en niet alleen door het materiaal. Bij de offerte geven we een kostenoverzicht, zodat u kunt zien welk element de prijs bepaalt.
Vraag 4: Kunt u DFM-feedback geven voordat ik een bestelling plaats?
EEN: Ja. Stuur ons een tekening met het materiaal, de dikte, de tolerantie en het volume. Ons technische team beoordeelt het onderdeel op de haalbaarheid van de matrijs (positietolerantie, vlakheid, braamhoogte en kenmerkgrootte) en stuurt een schriftelijk DFM-rapport terug met de offerte. Voor precisie-metaalstansonderdelen met toleranties kleiner dan ±0,02 mm kunnen we een eerste artikel of een proefrun aanbevelen voordat we overgaan tot productiegereedschap. Dit voorkomt de meest voorkomende kostenverrassing: een dobbelsteen die wordt gebouwd en vervolgens wordt aangepast omdat de tolerantie niet haalbaar was.
Hottags: Precisie metalen stempelonderdelen, China metalen stempelonderdelen, precisie stempelonderdelenfabriek
Stuur onderzoek
Stel gerust uw vraag via onderstaand formulier. Wij zullen u binnen 24 uur antwoorden.
X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies.
Privacybeleid