Producten

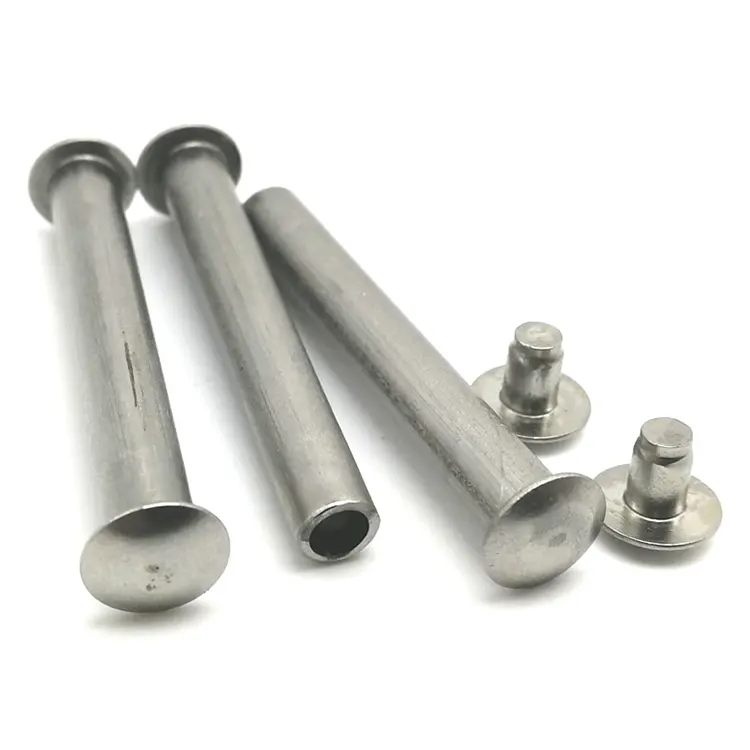
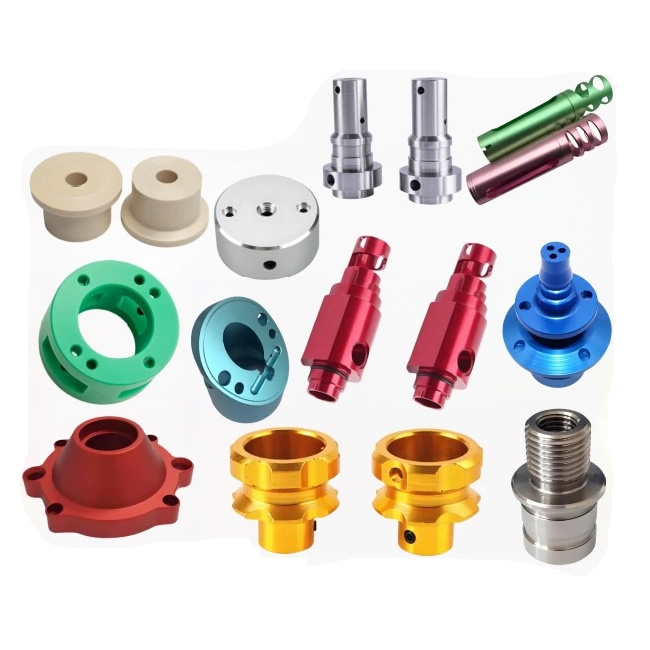
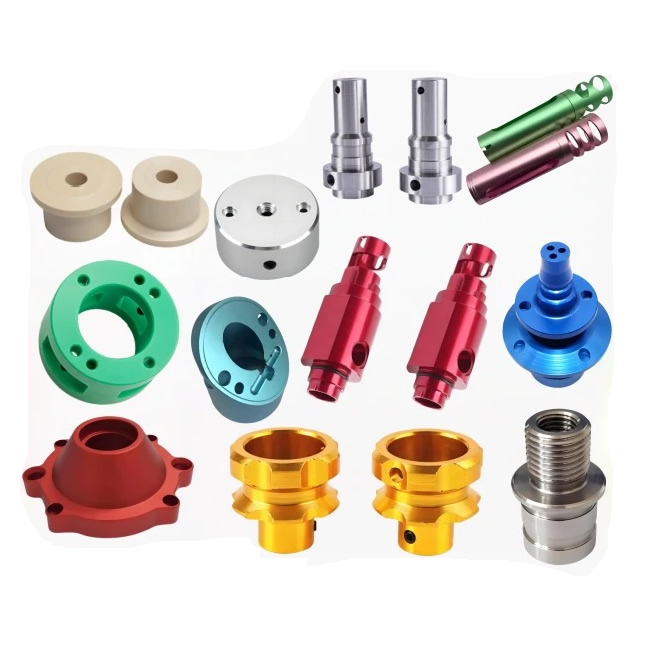
Aluminium gedraaide onderdelen
Een aluminium gedraaid onderdeel wordt twee keer beoordeeld: één keer op de draaibank en één keer na het anodiseren. Een oppervlak dat Ra 0,8μm meet op de draaibank kan na het anodiseren zichtbare draairingen vertonen, omdat de oxidelaag elke gereedschapsmarkering onthult. Nuote Metals produceert gedraaide aluminium onderdelen in China met een gecontroleerde oppervlaktetextuur voor anodiseren: ongecoate gepolijste inzetstukken, gecontroleerde voedingsmarkeringen en Ra-gecontroleerd vóór het coaten. 6061, 7075, 2024.
Stuur onderzoek
Productomschrijving
Een gedraaid aluminium onderdeel is niet afgewerkt als het de draaibank verlaat. Het is klaar als het terugkomt van het anodiseren – en op het oppervlak dat er onder de winkelverlichting nog acceptabel uitzag, is elke voedingsmarkering als een zichtbare ring te zien. De oxidelaag verbergt de textuur niet; het versterkt het.
Draaiende aluminium onderdelen worden twee keer beoordeeld op hun oppervlak: één keer met de profielmeter op de draaibank en één keer met het oog na het anodiseren. De profielmeter meet Ra; het meet niet of de textuur omtreksringen, willekeurige krassen of een vlekkerig oppervlak is. Twee onderdelen kunnen beide Ra 0,8 μm meten: het ene ziet er uniform uit na het anodiseren, het andere vertoont ringen.
Bij Nuote Metals produceren we gedraaide aluminium onderdelen met een gecontroleerde oppervlaktetextuur voor anodiseren: ongecoate gepolijste inzetstukken, gecontroleerde voedingsmarkeringen en Ra-gecontroleerd vóór het coaten. Dit artikel behandelt de gereedschappen, de voedingsmarkeringen en wat u moet verifiëren voordat u een gedraaid aluminium onderdeel accepteert.
Drie draaimarkeringen die zichtbaar worden na het anodiseren
Bij anodiseren wordt het aluminiumoppervlak omgezet in aluminiumoxide: het oxide volgt de topografie van het oppervlak, zodat pieken uitgroeien tot pieken en dalen tot dalen. De textuur wordt zichtbaarder, niet minder.
| Mark draaien | Wat veroorzaakt het | Uiterlijk na anodiseren | Hoe we het voorkomen |
|---|---|---|---|
| Omtrekstoevoerring | Voeding per omwenteling te grof, of versleten wisselplaat | Donkere spiraalband rond de diameter | Fijnere nabewerkingstoevoer (0,05–0,08 mm/omw), wiper-inzetstuk |
| Opgebouwde randscheur | Aluminium last aan een gecoat of bot inzetstuk | Ruwe, bewolkte plek op het oppervlak | Ongecoate gepolijste inzetstukken, scherpe randradius <0,02 mm |
| Uitstrijkje | Bot gereedschap duwt metaal in plaats van te knippen | Ongelijkmatige, doffe band die troebel anodiseert | Wisselplaat vervangen vóór slijtage, hoge positieve spaanhoek |
Omtrekvormige voedingsringenzijn de meest voorkomende klacht. Het gereedschap beweegt langs de as terwijl het werkstuk roteert; de voeding per omwenteling bepaalt de ringafstand. Een voorbewerkingsvoeding (0,2 mm/omw) produceert zichtbare ringen; een nabewerkingstoevoer (0,05–0,08 mm/omw) produceert fijne ringen die na het anodiseren minder zichtbaar zijn.
Opgebouwde randscheurenontstaan wanneer aluminium aan het gereedschap wordt gelast. Gecoate wisselplaten (TiAlN, AlCrN) hebben een ruw oppervlak op microniveau: het aluminium blijft plakken en scheurt weg. Het gescheurde gebied anodiseert anders: het ziet eruit als een ruwe plek.
UitstrijkjesDit gebeurt wanneer een bot gereedschap het metaal duwt in plaats van het snijdt. De uitgesmeerde laag is door het werk gehard en anodiseert ongelijkmatig; het ziet eruit als een troebele band.
Voor gedraaide aluminium onderdelen is de oppervlaktespecificatie niet alleen Ra, maar ook de textuur. Een tekening die Ra 0,8 μm specificeert, maar niet de textuurrichting, laat het geanodiseerde uiterlijk aan het toeval over.
Tooling – Waarom ongecoate, gepolijste wisselplaten aluminium beter snijden
Aluminium is zacht en taai: het plakt aan de gereedschapsrand. Een gecoate wisselplaat heeft een ruw oppervlak op microniveau; het aluminium wordt eraan vastgelast en vormt een snijkantopbouw. De opgebouwde rand groeit en breekt op onvoorspelbare wijze af; het scheurt het oppervlak en laat een uitgesmeerde plek achter die ongelijkmatig anodiseert.
Wat wij gebruiken:
- Ongecoate, gepolijste hardmetalen inzetstukken (Korloy, Sandvik aluminiumkwaliteiten) – het gepolijste oppervlak vermindert wrijving en voorkomt hechting. Hoge positieve hark – de rand is scherp, niet ingewreven.
- Scherpe randradius – minder dan 0,02 mm. Een doffe rand duwt tegen het metaal; een scherpe rand snijdt het af.
- Wiper-inzetstuk voor de laatste doorgang – maakt de invoerring vlak, waardoor een oppervlak ontstaat dat er na het anodiseren uniform uitziet.
- Hoog spiltoerental, matige voeding – aluminium zaagt het beste bij hoge snelheid. De hoge snelheid zorgt voor een zuivere scheerbeurt; de matige voeding controleert de chip en de voermarkering.
Wat we vermijden:
- Gecoate wisselplaten – de coating verhoogt de wrijving en bevordert de snijkantopbouw.
- Versleten inzetstukken: een versleten rand schuurt, smeert en produceert een oppervlak dat ongelijkmatig anodiseert.
Standaardreferentie:Oppervlaktetextuur volgt ISO 1302 en ISO 4287. De anodisatiekwaliteit volgt MIL-A-8625 Type II of Type III waar gespecificeerd.
Uitrusting en capaciteit
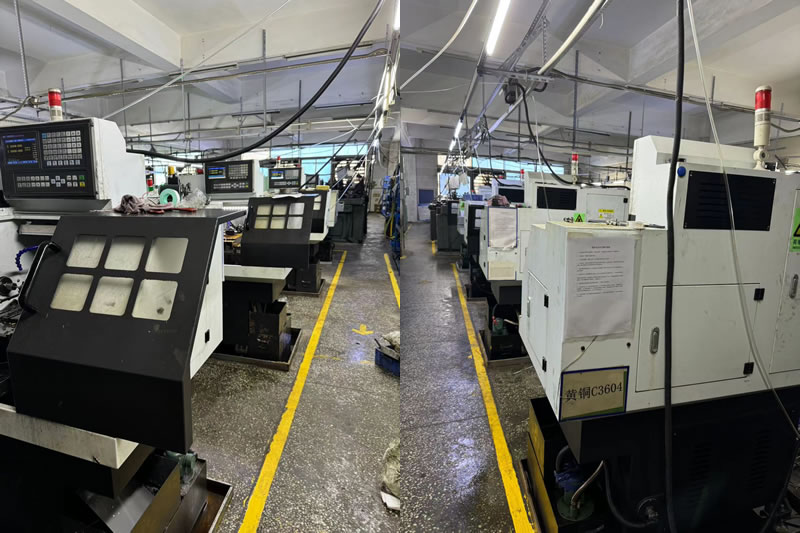
Nuote Metals beschikt over een speciale aluminium draaicel met gepolijst gereedschap en gecontroleerde voedingsparameters.
- CNC-draaibanken (Haas ST-20Y, Okuma Genos L) – staafaanvoer tot 80 mm, klauwplaat tot 300 mm.
- Ongecoate gepolijste inzetstukken – Korloy- en Sandvik-aluminiumkwaliteiten, uitsluitend gereserveerd voor aluminium.
- Wiper-inzetstukken – voor de laatste passage op zichtbare oppervlakken.
- Profilometer (Mitutoyo SJ-210) – Ra en Rz geverifieerd vóór anodiseren.
- CMM (Zeiss Contura 7/10/6) – dimensionale verificatie, vastgelegd op het bewerkingsreferentiepunt.
Certificering:ISO 9001:2015 (certificaat op aanvraag verkrijgbaar). Jaarlijkse capaciteit: 2 miljoen aluminium gedraaide onderdelen voor elektronica-, medische en automobielklanten.
Beperking:Wiper-inzetstukken zijn gevalideerd voor diameters ≥10 mm. Onder de 10 mm past de wipergeometrie niet op de wisselplaat; de voedingsmarkering blijft zichtbaar en het onderdeel heeft mogelijk een tweede poetsbeurt nodig.
Een echt voorbeeld: geanodiseerde ringen afgewezen, gerepareerd door wiper-inzetstuk en invoerverandering
Een Duitse elektronicafabrikant had een gedraaide aluminium behuizing nodig: 6061-T6, 40 mm diameter, Ra 0,8 μm, Type II geanodiseerd. Hun vorige leverancier gebruikte een gecoat inzetstuk en een voeding van 0,15 mm/omw. De onderdelen hadden een Ra-waarde van 0,8 μm, maar na anodiseren vertoonde 20% zichtbare spiraalringen en werd afgewezen.
Wat wij anders deden:
- Overgestapt op ongecoate gepolijste wisselplaten met een hoge positieve spaanhoek – geen snijkantopbouw, geen vegen.
- De nabewerkingstoevoer teruggebracht tot 0,06 mm/omw – de ring werd fijn en uniform.
- Bij de laatste doorgang werd een wiper-inzetstuk gebruikt: de ring was afgevlakt en het oppervlak zag er na het anodiseren uniform uit.
- Geverifieerde Ra vóór anodiseren: gemiddeld 0,6 μm, en de textuur was uniform.
Een les die we hebben geleerd:In het begin van ons aluminiumdraaiprogramma gebruikten we gecoate wisselplaten op een reeks zichtbare behuizingen. Na het anodiseren vertoonde 30% opgebouwde randmarkeringen; de batch werd afgekeurd. Sindsdien wordt elk aluminium onderdeel dat geanodiseerd wordt, voorzien van ongecoate gepolijste inzetstukken – geen uitzonderingen.
Beperking:Het wiper-inzetstuk is gevalideerd voor diameters ≥10 mm. Onder de 10 mm past de wipergeometrie niet op de wisselplaat; de voedingsmarkering blijft zichtbaar en het onderdeel heeft mogelijk een tweede poetsbeurt nodig.
300.000 behuizingen verzonden zonder anodiseringsafkeuringen. Dit is wat aluminium gedraaide onderdelen moeten opleveren: niet alleen een onderdeel dat Ra meet op de draaibank, maar een oppervlak dat er na het anodiseren uniform uitziet, omdat het gereedschap en de voeding zijn afgestemd op de coating, en niet alleen op de tekening.
Veelgestelde vragen
Vraag 1: Waarom vertonen mijn gedraaide aluminium onderdelen ringen na het anodiseren?
A: Anodiseren versterkt de oppervlaktetextuur, maar verbergt deze niet. Een omtreksmarkering die onzichtbaar was op ruw aluminium, wordt na het anodiseren een donkere ring. De oplossing is om de nabewerkingstoevoer te verminderen (0,05–0,08 mm/omw), een wiper-wisselplaat te gebruiken om de ring plat te maken en over te schakelen naar ongecoate gepolijste wisselplaten om snijkantsopbouw te voorkomen. Voor gedraaide aluminium onderdelen die worden geanodiseerd, moet de oppervlaktetextuur vóór het coaten worden gecontroleerd, niet erna.
Vraag 2: Kan ik gecoate wisselplaten gebruiken voor het draaien van aluminium?
A: Wisselplaten zonder coating (TiAlN, AlCrN) hebben een ruw oppervlak op microniveau en er is aluminium aan gelast. De opgebouwde rand scheurt het oppervlak en laat een uitgesmeerde plek achter die ongelijkmatig anodiseert. Gebruik ongecoate gepolijste hardmetalen wisselplaten met een hoge positieve spaanhoek; het gepolijste oppervlak vermindert de wrijving en de scherpe rand snijdt het aluminium netjes af.
Vraag 3: Welke oppervlakteafwerking moet ik opgeven voor gedraaide onderdelen van geanodiseerd aluminium?
A: Specificeer de Ra en de textuurrichting. Ra 0,8 μm is voldoende voor veel industriële onderdelen, maar alleen als de textuur uniform is. Een fijne, uniforme voedingsmarkering (0,05–0,08 mm/omw) is acceptabel; een ruwe, onregelmatige markering is dat niet. Voor zichtbare delen specificeert u Ra 0,4μm en een wiper-inzetstukafwerking. Voor deze delen is de textuur net zo belangrijk als de Ra.
Vraag 4: Kunt u DFM-feedback geven over de oppervlaktetextuur voordat ik een bestelling plaats?
EEN: Ja. Stuur de tekening mee met de anodisatiespecificatie (Type II of Type III), de Ra-eis en of het oppervlak zichtbaar of functioneel is. Ons technische team beoordeelt de gereedschappen en voeding op compatibiliteit met anodiseren, waarbij wordt bevestigd of het oppervlak er na het coaten uniform uit zal zien, of het gebruik van een wiper-inzetstuk of een secundaire polish wordt aanbevolen. Als het uiterlijk van het anodiseren ertoe doet, verifiëren we de textuur voordat de batch wordt geanodiseerd, en niet erna.
Stuur onderzoek
Stel gerust uw vraag via onderstaand formulier. Wij zullen u binnen 24 uur antwoorden.
X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies.
Privacybeleid