Producten

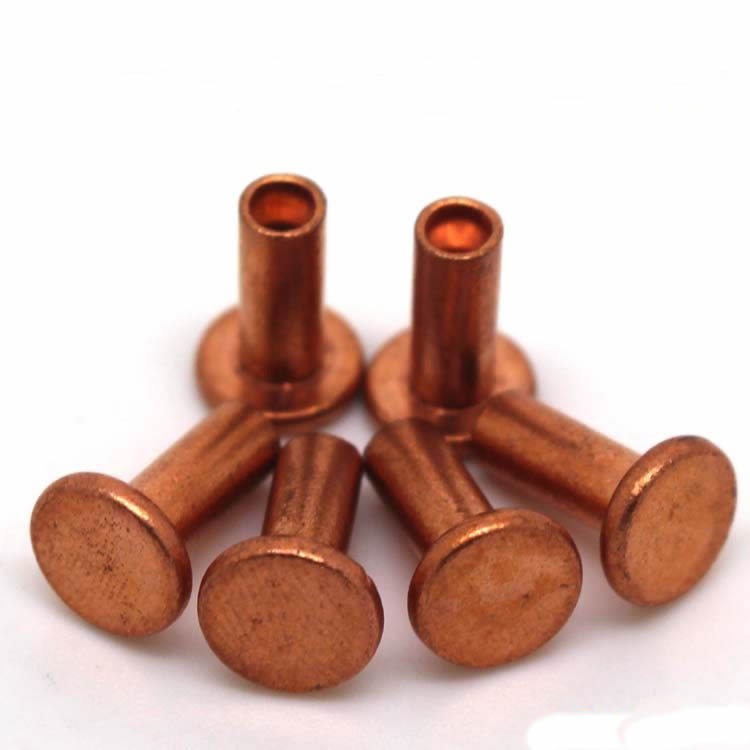
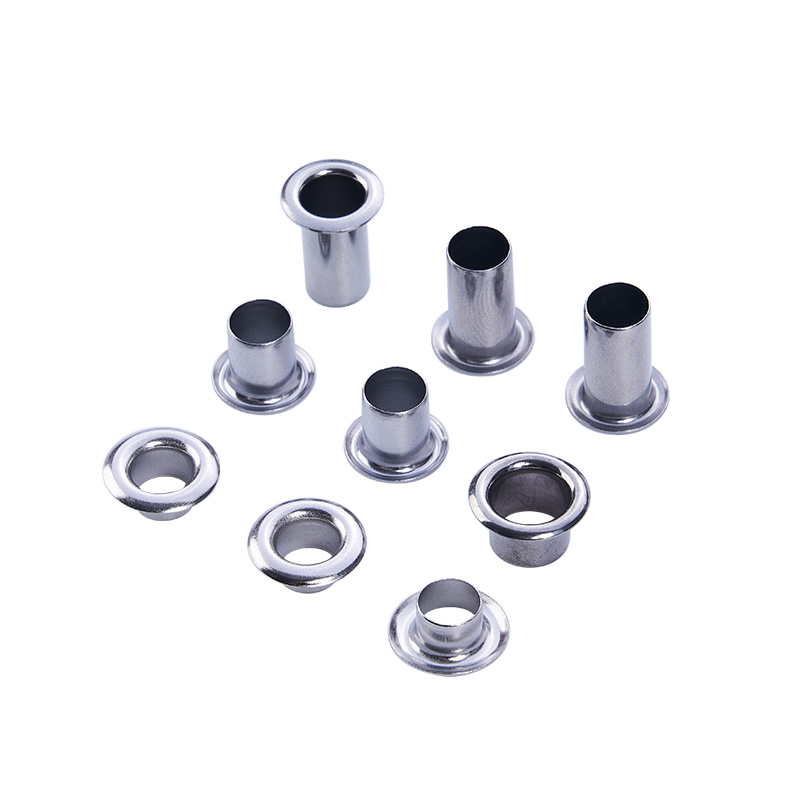
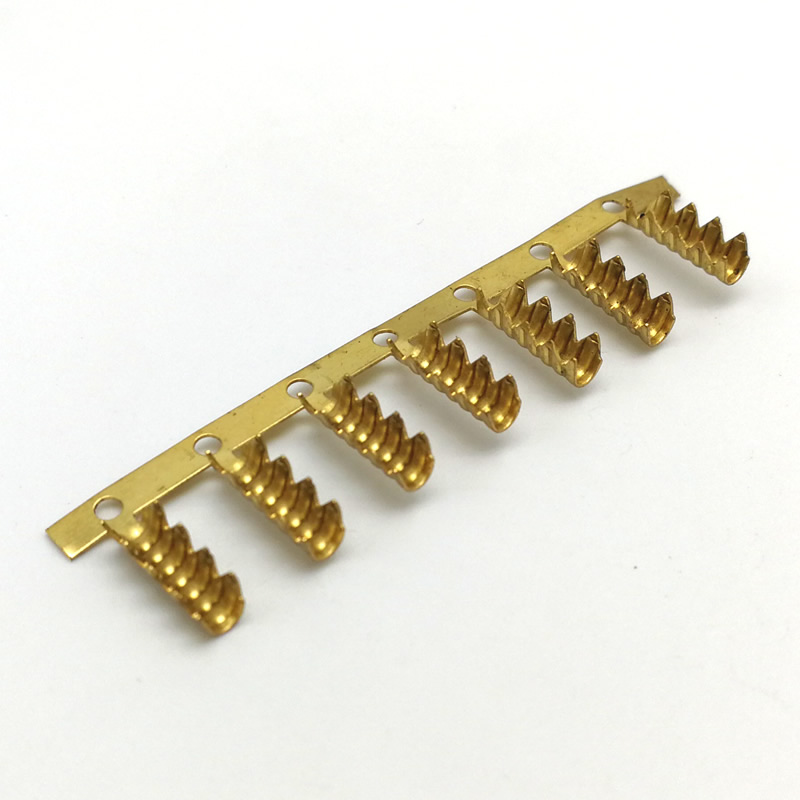
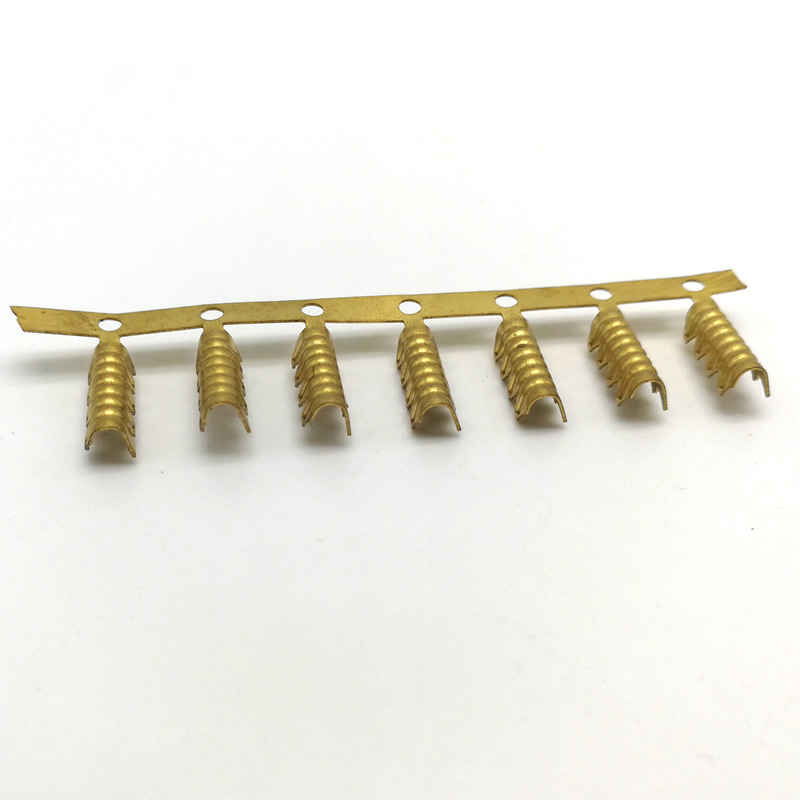
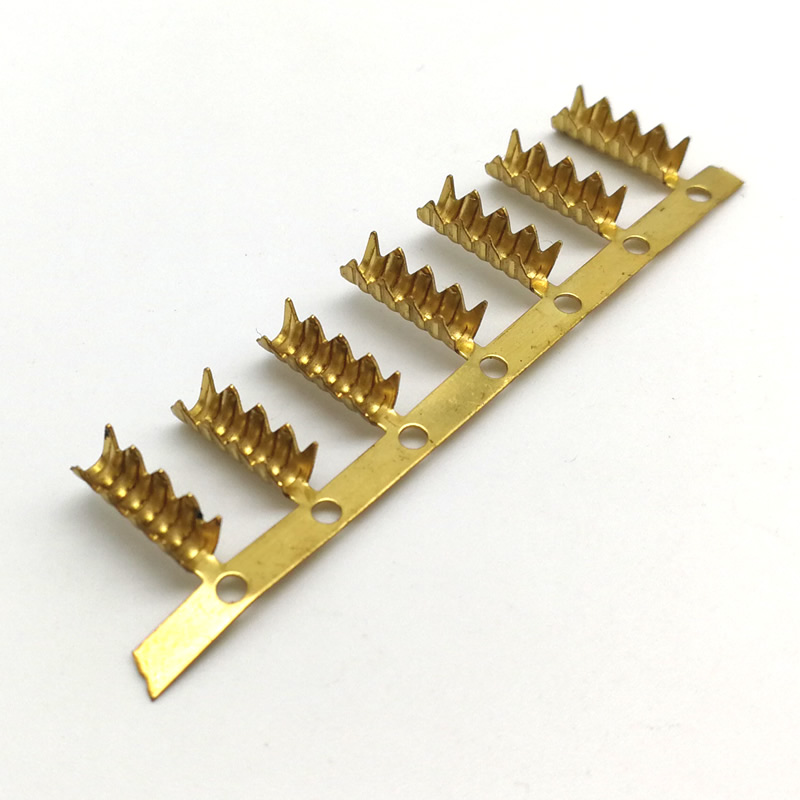
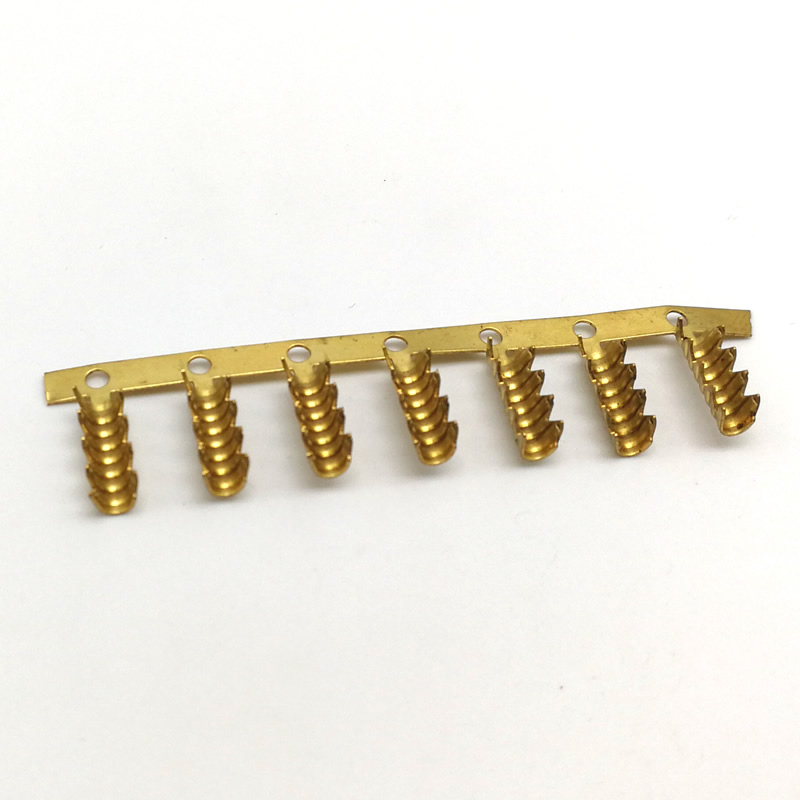
stempelterminals
Een terminaltekening specificeert de afmetingen: liggerlengte, liggerdikte, contactkromming. Maar de terminal wordt beoordeeld op iets dat zelden in de tekening staat: insteekkracht. Een terminal die 0,05 mm te stijf is, kan niet worden ingebracht; 0,05 mm te zacht houdt niet vast. Nuote Metals produceert op maat gemaakte stempelterminals in China, waarbij de normale kracht en inbrengkracht worden gemeten op het eerste artikel en bij elke batch worden geverifieerd; op de rol gewikkeld voor automatische invoeging. Messing, fosforbrons en koper. Beplating van spoel tot spoel.
Stuur onderzoek
Productomschrijving
Op maat gemaakte stempelterminals zijn continu gestempelde onderdelen: de strip wordt door een progressieve matrijs gevoerd, de terminals blijven aan de drager bevestigd en de haspel wordt naar de invoegmachine van de klant verzonden. De terminal moet aan drie functionele eisen voldoen: normale kracht (de contactdruk tegen de bijpassende pin), inbreng- en terugtrekkracht (de inspanning om te paren en te ontkoppelen) en contactweerstand (het elektrische pad door de contactinterface). Geen van deze verschijnt op een standaard maattekening, en ze bepalen alle drie of de connector werkt.
Bij Nuote Metals produceren we op maat gemaakte terminals met normale kracht en insteekkracht gemeten op het eerste artikel en geverifieerd op elke batch. Dit artikel behandelt de drie functionele vereisten: de geometrie die ze beheert, de beplating die ze bewaart en de verpakking die ze levert.
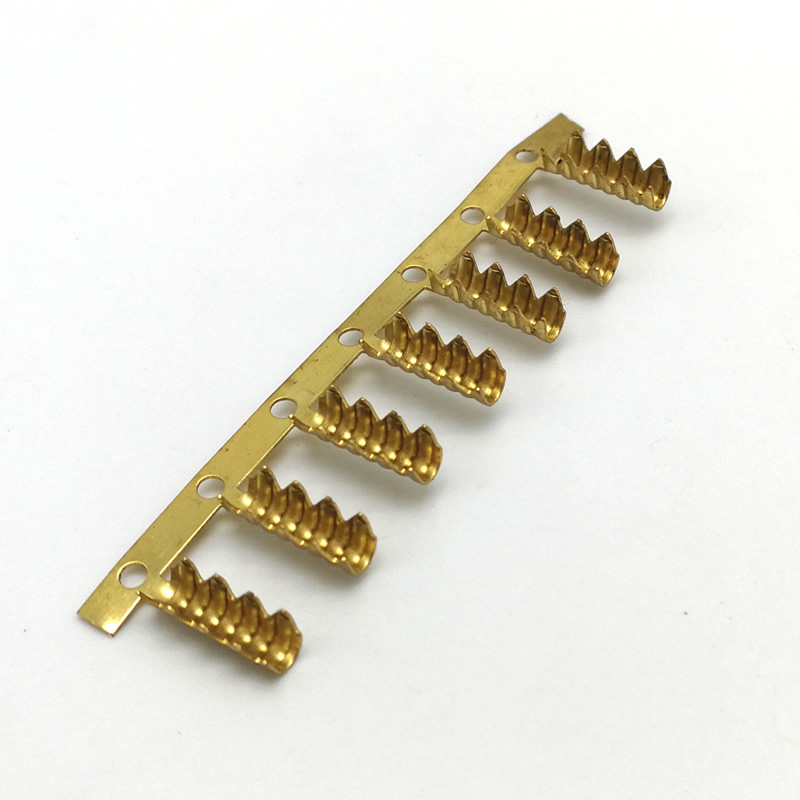
De drie functionele vereisten van een terminal
Een terminal is geen beugel met een bocht. Het is een veer die duizenden keren moet afbuigen, terugkeren en geleiden.
| Functionele vereiste | Wat het betekent | Gecontroleerd door | Mislukkingsmodus |
|---|---|---|---|
| Normale kracht | Contactdruk tegen de bijpassende pin | Balklengte, straaldikte, contactkromming | Te laag – af en toe contact; te hoog – schade aan het inbrengen |
| Inbreng-/uittrekkracht | Poging om te paren en te ontkoppelen | Normale kracht, inloopafschuining, plateringswrijving | Te hoog – operator kan niet inbrengen; te laag: terminalreleases |
| Contactweerstand | Elektrisch pad door de interface | Plaatmateriaal, plaatdikte, contactoppervlak | Te hoog: spanningsval, hitte, signaalverlies |
Normale krachtis de druk die de veerbalk uitoefent op de tegenpen. De spanning moet hoog genoeg zijn om oppervlakte-oxide te doorbreken en contact te behouden – doorgaans 1–3N voor signaalterminals, 3–8N voor stroomterminals. Te laag, en het contact wordt onderbroken onder trillingen. Te hoog en de inbrengkracht wordt onaanvaardbaar – of de bijpassende pin is beschadigd.
Inbreng- en terugtrekkrachtis wat de operator of de robot voelt. Het is de som van de normaalkracht, de wrijvingscoëfficiënt van de beplating en de inloopgeometrie. Voor een terminal met een normaalkracht van 3N en een vertinningslaag kan een insteekkracht van 15N nodig zijn - acceptabel voor een handmatige connector, te hoog voor een geautomatiseerde assemblage met hoge dichtheid.
Contactweerstandis het elektrische pad door de contactinterface. Het hangt af van het plaatmateriaal, de plaatdikte en het contactoppervlak. Een vertinde aansluiting kan een contactweerstand van 5–10 mΩ hebben; een vergulde aansluiting kan 1–3 mΩ hebben. De weerstand moet gedurende de hele levensduur van de connector stabiel blijven, niet alleen bij de eerste plaatsing.
Voor op maat gemaakte stempelterminals zijn de drie vereisten met elkaar verbonden: het veranderen van de balkdikte verandert de normaalkracht, waardoor de insteekkracht verandert, waardoor de slijtage van de beplating verandert. De terminal is een systeem en geen lijst met dimensies.
De geometrie die de normale kracht controleert
Normaalkracht wordt bepaald door drie geometrische parameters, en elke parameter heeft een wisselwerking.
Lengte van de balk.Een langere straal buigt gemakkelijker af: een lagere normaalkracht voor dezelfde afbuiging. Een kortere balk is stijver – hogere normaalkracht. De lengte van de straal wordt bepaald door de steek van de aansluitingen: de afstand tussen de aansluitingen op de strip.
Dikte van de balk.Een dikkere balk is stijver: een hogere normaalkracht. Een dunnere straal is flexibeler: lagere normaalkracht, maar groter risico op meegeven. De dikte van de balk wordt bepaald door de stripdikte, die tevens de dikte van de krimpcilinder en de dikte van de drager is. Voor de ligger alleen kan de stripdikte niet worden geoptimaliseerd.
Kromming van het contactpunt.Een kleinere straal concentreert de contactkracht op een kleiner oppervlak: hogere contactdruk, lagere contactweerstand. Een grotere straal verspreidt de kracht: lagere contactdruk, hogere contactweerstand, maar lagere slijtage van de beplating.
De afweging:Een terminal die stijf genoeg is om normale kracht te behouden, kan te stijf zijn om in te brengen. Een terminal die gemakkelijk wordt ingebracht, behoudt mogelijk geen contact onder trillingen. De geometrie is een balans – en de balans wordt geverifieerd door het meten van de normaalkracht en de inbrengkracht op het eerste artikel, niet door alleen de afmetingen van de balk te meten.
Standaardreferentie:De afmetingen en toleranties van de aansluitingen volgen waar gespecificeerd IEC 60512 (connectoren voor elektronische apparatuur) en EIA-364 (testprocedures voor elektrische connectoren). De kracht voor het inbrengen en terugtrekken wordt gemeten volgens EIA-364-13.
Plating – De contactweerstand en slijtlaag
De beplating is niet cosmetisch. Het bepaalt de contactweerstand, de insteekkracht en de slijtagelevensduur.
| Beplating | Neem contact op met Weerstand | Inbrengkracht (relatief) | Draag het leven | Beste applicatie |
|---|---|---|---|---|
| Tin | 5–10 mΩ | Basislijn | Matig – verdwijnt na 50-100 cycli | Consumentenconnectoren, goedkoop |
| Zilver | 2–5 mΩ | Iets lager dan tin | Goed: 200–500 cycli | Voedingsterminals, hoge stroomsterkte |
| Goud (boven nikkel) | 1–3 mΩ | Laagste | Uitstekend: meer dan 1000 cycli | Signaalterminals, hoge betrouwbaarheid |
Tinis de standaardbeplating voor connectoren voor consumenten en auto's: goedkoop, soldeerbaar en voldoende contactweerstand. Maar tin slijt na 50 tot 100 inbrengcycli: het basismetaal komt bloot te liggen en de contactweerstand neemt toe.
Zilverbiedt een lagere contactweerstand dan tin en een langere levensduur – gebruikt voor stroomterminals en toepassingen met hoge stroomsterkte. Zilver wordt dof in een omgeving met zwavel; een onderlaag van nikkel vertraagt de dofheid.
Goud boven nikkel iHet is de keuze met hoge betrouwbaarheid: de laagste contactweerstand en de langste levensduur. De nikkelbarrière voorkomt koperdiffusie; de goudlaag behoudt de contactweerstand gedurende meer dan 1.000 cycli.
Hoe wij het toepassen: Voor op maat gemaakte stempelterminals gebruiken we reel-to-reel-plating: de terminals blijven op de drager en gaan als een doorlopende strook door de plateerlijn. Reel-to-reel-plating is consistenter dan stuk-deel-plating: de stroomdichtheid is uniform, de dikte is uniform en de aansluitingen worden niet afzonderlijk behandeld. De plaatdikte wordt bij elke batch door XRF geverifieerd.
Verpakking – Waarom terminals op rol moeten staan
Een terminal die correct is op de CMM kan nog steeds defect raken bij de invoegmachine van de klant, omdat de haspelhelling verkeerd is, de oriëntatie omgekeerd is of de drager te zwak is.
Wat de inbrengmachine nodig heeft:
Consistente toonhoogte—de afstand tussen de terminals op de drager moet overeenkomen met de feedersteek. Een afwijking van 0,1 mm veroorzaakt papierstoringen.
Consistente oriëntatie—de terminals moeten op de haspel in dezelfde richting wijzen. Een omgekeerde terminal blokkeert de feeder.
Drager sterkte—de vervoerder moet de terminals door de feeder ondersteunen zonder uit te rekken of te breken.
Integriteit van de verbinding– als een haspel leeg raakt, moet de las net zo sterk zijn als de drager – en moet de spoed over de las behouden blijven.
Bij op maat gemaakte stempelterminals is de verpakking onderdeel van de specificatie en niet een bijzaak. We verifiëren de haspelhelling, de richting en de las op elke haspel voordat we deze verzenden.
Een echt voorbeeld – 0,64 mm steekterminal voor auto-connector
Een Duitse tier-1-leverancier uit de automobielsector had een op maat gemaakte stempelterminal nodig voor een connector met een steek van 0,64 mm: normale kracht 2,5 N ±15%, insteekkracht onder 12N, contactweerstand onder 5 mΩ en haspelsteek 4 mm ± 0,05 mm.
Het probleem:Hun vorige leverancier heeft de afmetingen van de balk en de krimpcilinder gemeten. De aansluitingen doorstonden de dimensionele inspectie, maar 6% slaagde niet voor de insteekkrachttest. De balk was 0,02 mm te dik: de normaalkracht was 3,2 N en de inbrengkracht was groter dan 15 N.
Wat wij anders deden:
- Gemeten de normaalkracht op het eerste artikel, niet alleen de afmetingen van de balk. De dikte van de balk werd aangepast om de normaalkracht op 2,4 N te brengen.
- Verifieerde de inbrengkracht op een monster uit elke batch: maximaal 12N.
- Gebruikt vertinnen van spoel tot spoel: uniforme dikte, consistente wrijvingscoëfficiënt.
- Verifieerde de haspelafstand op elke haspel: 4 mm ± 0,03 mm.
- Verzonden 5 miljoen terminals zonder invoegfouten. De klant elimineerde de inkomende inspectie op inbrengkracht.
Dit is wat aangepaste stempelterminals zouden moeten bieden: niet alleen een terminal die overeenkomt met de tekening, maar een terminal die insteekt, vasthoudt en geleidt – omdat de normaalkracht en de insteekkracht werden gemeten en niet werden aangenomen.
Veelgestelde vragen
Vraag 1: Wat is het verschil tussen een aangepaste stempelterminal en een standaardterminal?
A: Er wordt een standaardterminal geselecteerd uit een catalogus: de geometrie, de beplating en de haspelafstand staan vast. Een op maat gemaakte stempelterminal is ontworpen voor een specifieke connector: de balkgeometrie is afgestemd op de vereiste normaalkracht, de beplating is afgestemd op de contactweerstand en levensduur, en de haspelsteek is afgestemd op de inbrengmachine van de klant. De aangepaste terminal is geen catalogusonderdeel met een ander label; het is een veer die is ontworpen voor een specifieke contactvereiste.
Vraag 2: Hoe regelt u de invoegkracht op aangepaste stempelterminals?
A: De inbrengkracht wordt bepaald door drie variabelen: normaalkracht (ingesteld door de balkgeometrie), plaatwrijving (ingesteld door plaatmateriaal) en inloopafschuining (ingesteld door de matrijs). We meten de normaalkracht op het eerste artikel, berekenen de verwachte inbrengkracht en verifiëren deze op een monster uit elke batch. Als de inbrengkracht de specificatie overschrijdt, wordt de balkdikte of de beplating aangepast, niet de montageprocedure. Voor terminals is de insteekkracht een gemeten waarde en geen berekende schatting.
Vraag 3: Waarom is het plateren van reel-to-reel beter dan plateren van losse onderdelen?
A: Reel-to-reel-plating houdt de terminals op de drager via de plateerlijn - de stroomdichtheid is uniform, de dikte is uniform en de terminals worden niet afzonderlijk behandeld. Bij het plateren van losse onderdelen zijn handelingen nodig, waardoor de balken kunnen worden gebogen, de contacten kunnen worden bekrast en een ongelijkmatige dikte kan ontstaan. Voor op maat gemaakte stempelterminals met strenge contactweerstandseisen is reel-to-reel-plating de standaard: de plateerdikte wordt bij elke batch door XRF geverifieerd.
Vraag 4: Kunt u DFM-feedback geven over de terminalgeometrie voordat ik een bestelling plaats?
EEN: Ja. Stuur ons een tekening met de afmetingen van de tegenpin, de vereiste normaalkracht, de insteekkrachtlimiet en het contactweerstandsdoel. Ons technische team beoordeelt de geometrie van de balk op spanning en doorbuiging, waarbij wordt bevestigd of de voorgestelde lengte en dikte van de balk de normaalkracht kunnen bereiken zonder mee te geven, en of de inbrengkracht aan de limiet zal voldoen. Voor het stempelen van terminals voorkomt de DFM-beoordeling de meest voorkomende fout: een terminal die correct meet en niet insteekt.
Stuur onderzoek
Stel gerust uw vraag via onderstaand formulier. Wij zullen u binnen 24 uur antwoorden.


X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies.
Privacybeleid