Producten
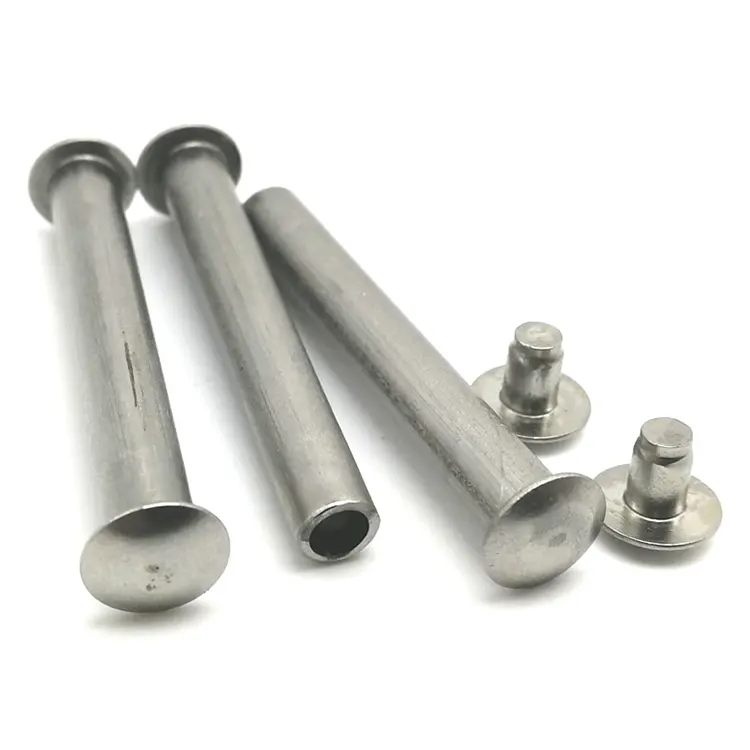
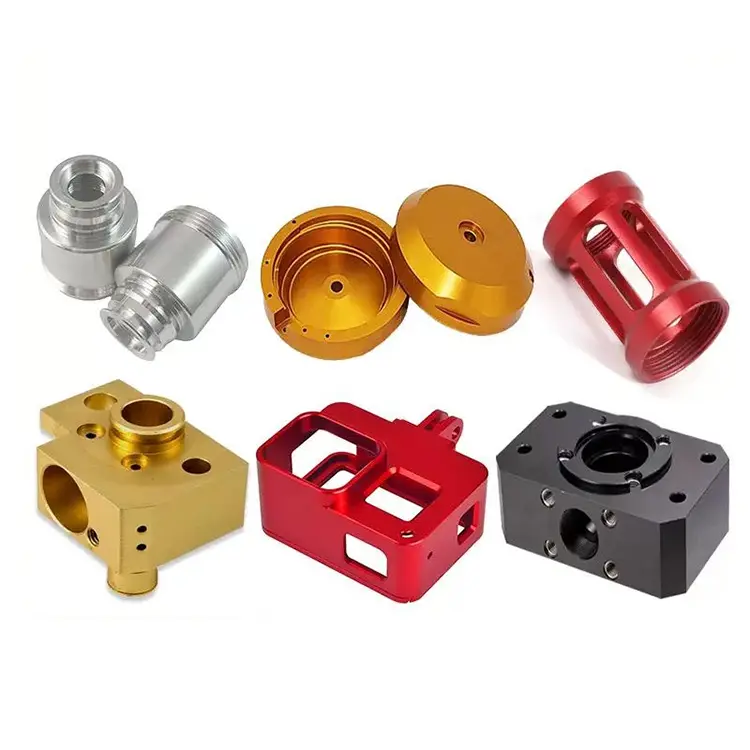
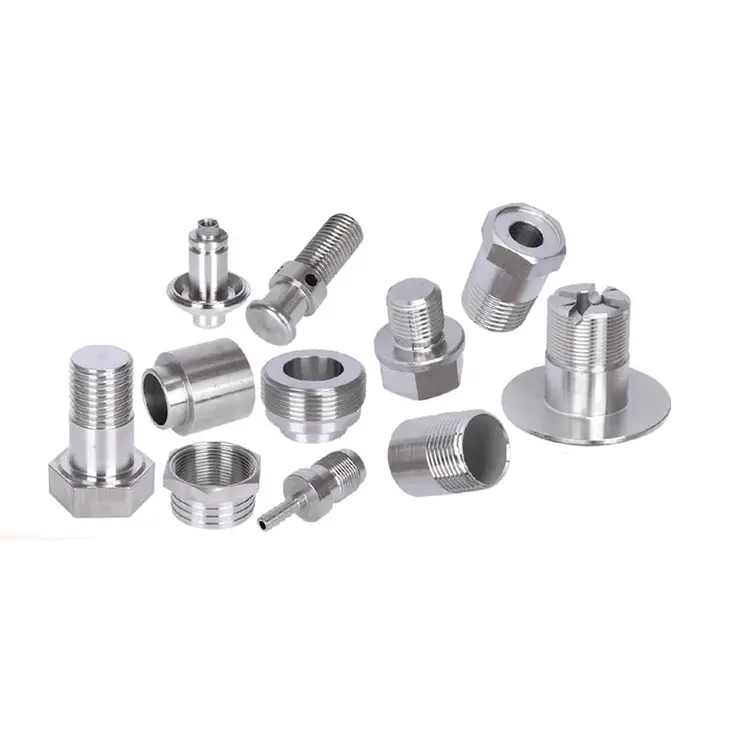
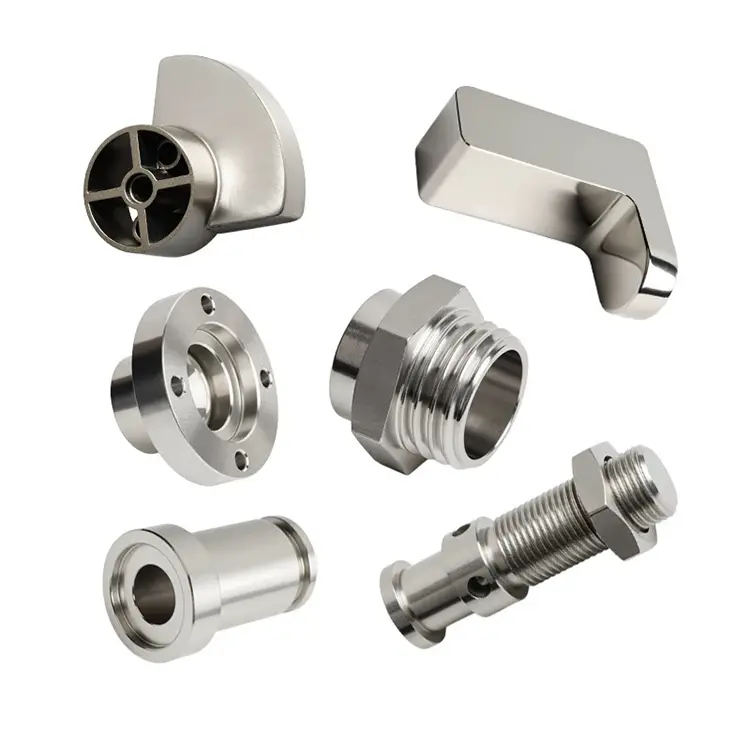
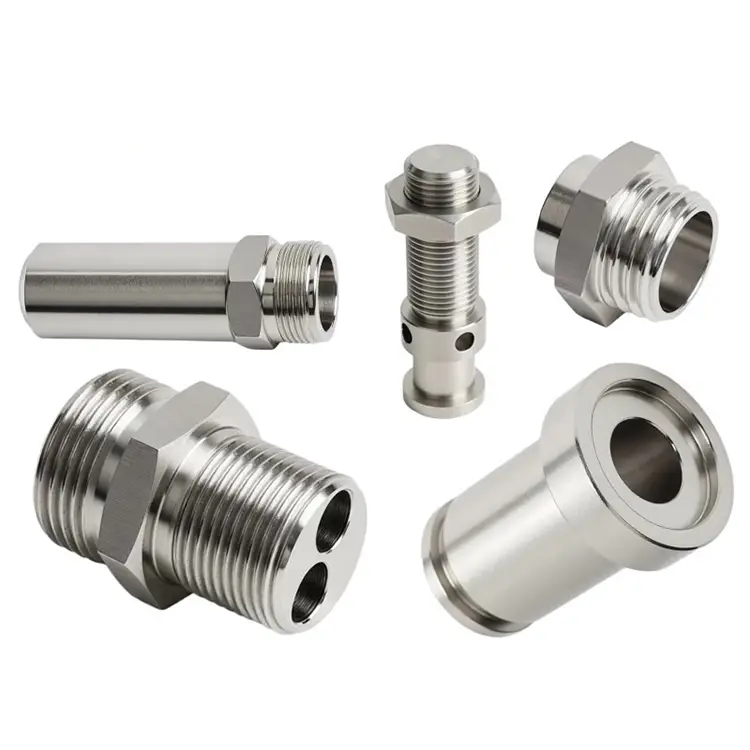
Aluminium draaidelen
Nuote Metals produceert en levert een verscheidenheid aan op maat gemaakte CNC-aluminium draaionderdelen in China en biedt aluminiumbewerkingsdiensten. We beschikken over geavanceerde CNC-draai- en freesmachines om one-stop-bewerkingsoplossingen te bieden.
Stuur onderzoek
Productomschrijving
Aluminium is het meest bewerkbare metaal dat algemeen wordt gebruikt. Het snijdt snel, produceert korte spanen en vereist minder gereedschapsslijtage dan staal of roestvrij staal. Dat is de reden waarom veel winkels aluminium beschouwen als een materiaal voor beginners: eenvoudig te citeren, eenvoudig te gebruiken.
Maar precisieAluminium draaidelenzijn niet eenvoudig. De zachtheid van aluminium veroorzaakt bramen die moeilijk te verwijderen zijn. De lage stijfheid zorgt ervoor dat dunwandige onderdelen doorbuigen onder klemdruk. Door de hoge thermische uitzetting kunnen de afmetingen verschuiven tussen bewerking en inspectie. En het oppervlak ervan wordt gemakkelijk uitgesmeerd of bekrast – een cosmetisch defect dat een functionele storing wordt voor geanodiseerde of afgedichte oppervlakken.
Nuote Metals bewerkt aluminium op een andere manier. We behandelen het als een precisiemateriaal, niet als een handelsartikel. Elk onderdeel krijgt gereedschaps-, koelvloeistof- en inspectieprotocollen die zijn ontworpen voor het specifieke gedrag van aluminium.
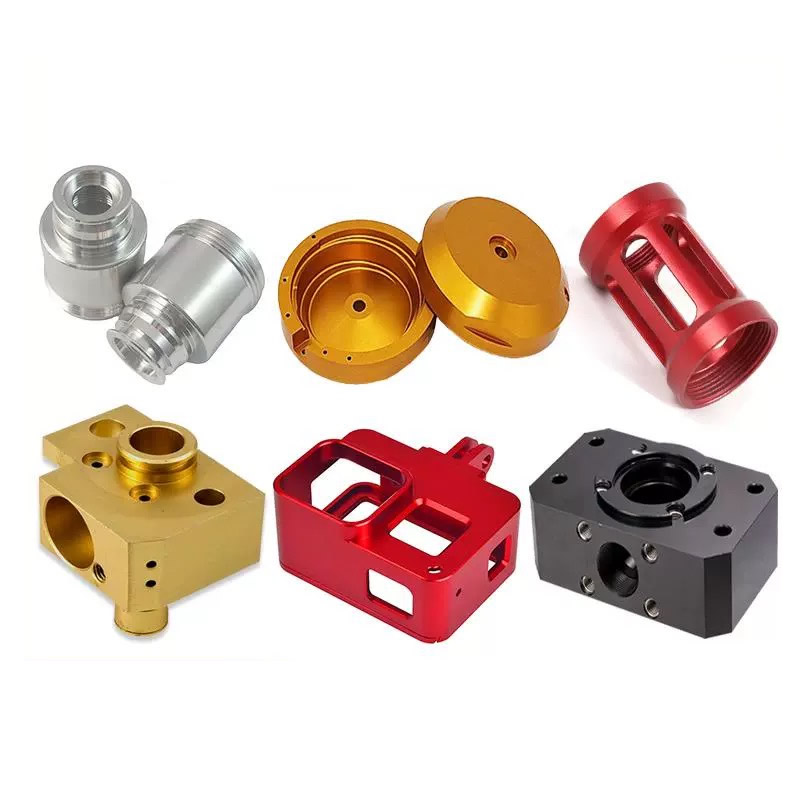
De drie verborgen problemen bij het draaien van aluminium
1. Braamvorming op randen en schroefdraad.
Aluminium draaiende onderdelen, ductiele, draderige bramen die aan het onderdeel blijven kleven. Bij standaard ontbramen worden interne randen, dwarsgaten en draadwortels gemist. Bij geanodiseerde onderdelen worden opgesloten bramen zichtbare defecten. Bij het afdichten van oppervlakken veroorzaken ze lekkages. We gebruiken gecontroleerde voedingssnelheden en gereedschapsgeometrie om braamvorming bij de bron te minimaliseren, en vervolgens thermisch ontbramen of schurende stroomafwerking voor interne kenmerken die met handgereedschap niet kunnen worden bereikt.
2. Dunwandige doorbuiging onder klemming.
De lage elasticiteitsmodulus van aluminium (69 GPa vs. 200 GPa voor staal) betekent dat dunwandige onderdelen vervormen onder druk op de spantang. Een muur met een afmeting van 0,5 mm kan tijdens het draaien 0,1 mm worden samengedrukt en na het loslaten weer terugveren. We gebruiken zachte kaken die zijn bewerkt op de buitendiameter van het onderdeel, lagedrukklemming en steunringen voor dunwandige secties. Voor kritische onderdelen verifiëren we na de bewerking de wanddikte met een ultrasone meter.
3. Thermische uitzettingsdrift.
Aluminium zet uit met 23 μm/m·°C – grofweg twee keer zo veel als staal. Een onderdeel van 100 mm kan 0,05 mm groeien bij een temperatuurverandering van 20°C. In een inspectieruimte met temperatuurregeling krimpt het onderdeel terug, maar als de machinewerkplaats warmer is, kan de afmeting buiten de tolerantie lijken. We laten onderdelen vóór de definitieve inspectie op kamertemperatuur komen en gebruiken temperatuurgecompenseerde metingen voor kritische kenmerken.
Aluminiumlegeringen die wij bewerken – en waar ze allemaal voor dienen
| Legering | Bewerkbaarheid | Kracht | Corrosiebestendigheid | Beste applicatie |
|---|---|---|---|---|
| 6061-T6 | Uitstekend | Matig (310 MPa) | Goed | Algemeen gebruik, beugels, behuizingen |
| 7075-T6 | Goed | Hoog (570 MPa) | Gematigd | Lucht- en ruimtevaart, constructief met hoge sterkte |
| 2024-T4 | Eerlijk | Hoog (470 MPa) | Slecht (moet worden gecoat) | Vliegtuigbeslag, vermoeidheidskritisch |
| 5052-H32 | Goed | Laag (230 MPa) | Uitstekend (maritiem) | Maritiem, chemisch, buiten |
| 6082-T6 | Uitstekend | Matig (340 MPa) | Goed | Europees equivalent van 6061 |
| 2011 | Uitstekend | Gematigd | Arm | Draaien met hoge snelheid, connectoren |
Een opmerking over 7075 versus 6061: 7075 biedt bijna het dubbele van de sterkte van 6061, maar is duurder, minder corrosiebestendig en gevoeliger voor spanningscorrosie. Voor de meeste gedraaide onderdelen voor algemeen gebruik is 6061-T6 de beste balans tussen sterkte, bewerkbaarheid en kosten. We helpen klanten kiezen op basis van belastingsvereisten, omgeving en budget, en niet alleen op basis van wat er op voorraad is.
Onze aluminium draailijn – Gebouwd voor precisie en volume
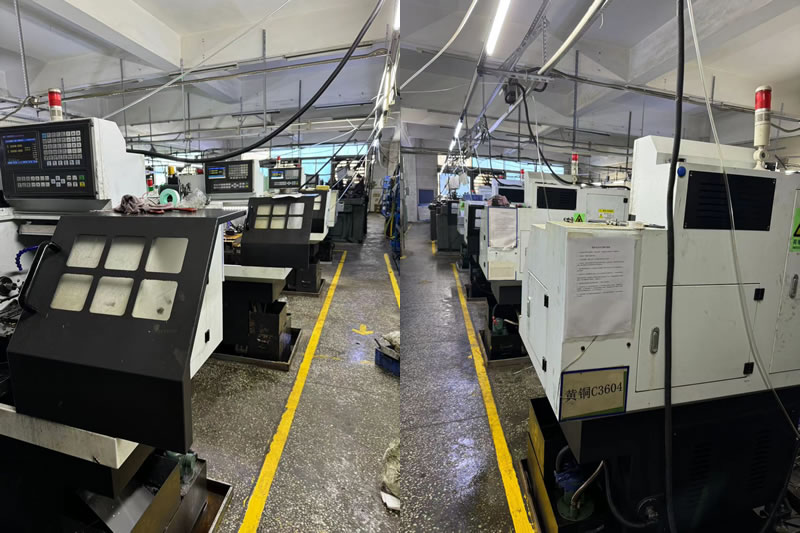
Nuote Metals beschikt over een speciale aluminiumdraaiafdeling, los van onze staal- en messinglijnen. Deze scheiding voorkomt kruisbesmetting van spanen en koelvloeistof – een cruciale factor voor de anodisatiekwaliteit. Een enkele aluminium chip ingebed in een stalen onderdeel is een cosmetisch defect; een stalen chip ingebed in een aluminium onderdeel wordt na het anodiseren een zichtbare zwarte vlek.
Uitrusting en capaciteit:
12 CNC-draaibankengewijd aan aluminium, variërend van 5-assige frees-draaicentra tot hogesnelheidsdraaibanken met staafvoeding.
Barcapaciteit:Diameter van 3 mm tot 80 mm voor werk met staafvoeding; 300 mm voor spanwerk.
Toerentallen:Tot 8.000 tpm voor onderdelen met een kleine diameter, waardoor zuivere afschuifsneden worden gegarandeerd.
Hogedruk koelvloeistof:70–100 bar, gericht op de snijkant om spanen te breken en de hitte onder controle te houden.
Interne anodiseer- en chromaatconversielijnen – we beheersen het hele proces, van onbewerkt staaf tot afgewerkt, gecoat onderdeel.
Volumecapaciteit:
Prototype:1–50 stuks, bewerkt op onze 5-assige frees-draaicentra voor complexe geometrieën in één enkele opstelling.
Productie in kleine volumes:50–5.000 stuks, draaien op CNC-draaibanken met snelwisselgereedschap.
Productie in grote volumes:Meer dan 5.000–500.000 stuks, draaien op snelle draaibanken met staaftoevoer, automatische staafladers en meting tijdens het proces.
Waarom dit voor u belangrijk is:Wanneer u ons een tekening van draaiende onderdelen van aluminium stuurt, gaat deze naar een team dat dagelijks aluminium bewerkt, en niet naar een algemene werkplaats die wisselt tussen staal, messing en kunststof. Deze focus is de reden waarom we toleranties van ±0,005 mm kunnen aanhouden op dunwandige onderdelen en oppervlakken kunnen leveren die gereed zijn voor anodiseren zonder secundair ontbramen.
Een echt voorbeeld – 7075-T6 ruimtevaartactuatorbehuizing
Een Europese luchtvaartleverancier had een 7075-T6-actuatorbehuizing nodig met een boringtolerantie van 0,008 mm, een Ra 0,4 μm interne afwerking en geen zichtbare bramen op de dwarsgaten. Hun vorige leverancier leverde onderdelen die niet voldeden aan de anodisatie-inspectie; bramen die vastzaten in dwarsgaten zorgden voor zichtbare defecten na het coaten.
Wat wij anders deden:
- Gebruikte gecontroleerde voedingssnelheden bij het boren van dwarsgaten om braamvorming bij de bron te minimaliseren.
- Toegepaste schurende afwerking op interne kruisgaten, waarbij bramen worden verwijderd waar handgereedschap niet bij kan.
- Geverifieerde oppervlakteafwerking met een draagbare profielmeter vóór het anodiseren.
- Er zijn 2.500 stuks verzonden zonder anodisatie-afwijzingen. De klant elimineerde het inkomende ontbraamproces en verkortte de doorlooptijd met 8 dagen.
Veelgestelde vragen over aluminium draaionderdelen
Vraag 1: Wat is de beste aluminiumlegering voor CNC-draaien?
A: 6061-T6 is de beste keuze voor de meeste gedraaide onderdelen; het biedt een goede sterkte (310 MPa), uitstekende bewerkbaarheid en goede corrosieweerstand tegen redelijke kosten. 7075-T6 is beter voor toepassingen met hoge sterkte, maar kost meer en is minder corrosiebestendig. 2024 biedt een hoge vermoeiingssterkte voor vliegtuigonderdelen, maar vereist een beschermende coating. 5052 is het beste voor maritieme of chemische omgevingen. Nuote Metals kan de optimale legering aanbevelen op basis van uw belasting, omgeving en budget.
Vraag 2: Hoe voorkom je bramen op gedraaide aluminium onderdelen?
A: Braampreventie begint met gereedschapsgeometrie en snijparameters. We gebruiken scherpe, zeer positieve harkinzetstukken en programmeren voedingssnelheden die het materiaal netjes afschuiven in plaats van duwen. Voor kruisgaten en schroefdraad gebruiken we gecontroleerde voeding en spilsnelheid om braamvorming te minimaliseren. Voor interne kenmerken waar handgereedschap niet bij kan, passen we abrasieve vloeiafwerking of thermisch ontbramen toe. Bij geanodiseerde onderdelen inspecteren we vóór het coaten op bramen, omdat anodiseren ze permanent maakt.
Vraag 3: Kunt u nauwe toleranties aanhouden op dunwandige aluminium onderdelen?
A: Ja, met de juiste werkstukspanning. De lage stijfheid van aluminium betekent dat dunwandige onderdelen doorbuigen onder klemdruk. We gebruiken zachte kaken die zijn bewerkt op de buitendiameter van het onderdeel, lagedrukklauwplaten en steunringen voor dunwandige secties. Voor wanden kleiner dan 1 mm kunnen we in meerdere gangen bewerken met spanningsverlichting tussen de bewerkingen. We verifiëren de wanddikte met een ultrasone meter en de uiteindelijke afmetingen met een CMM nadat het onderdeel is gestabiliseerd bij kamertemperatuur.
Hottags: Aluminium draaidelen
Stuur onderzoek
Stel gerust uw vraag via onderstaand formulier. Wij zullen u binnen 24 uur antwoorden.
X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies.
Privacybeleid