Producten

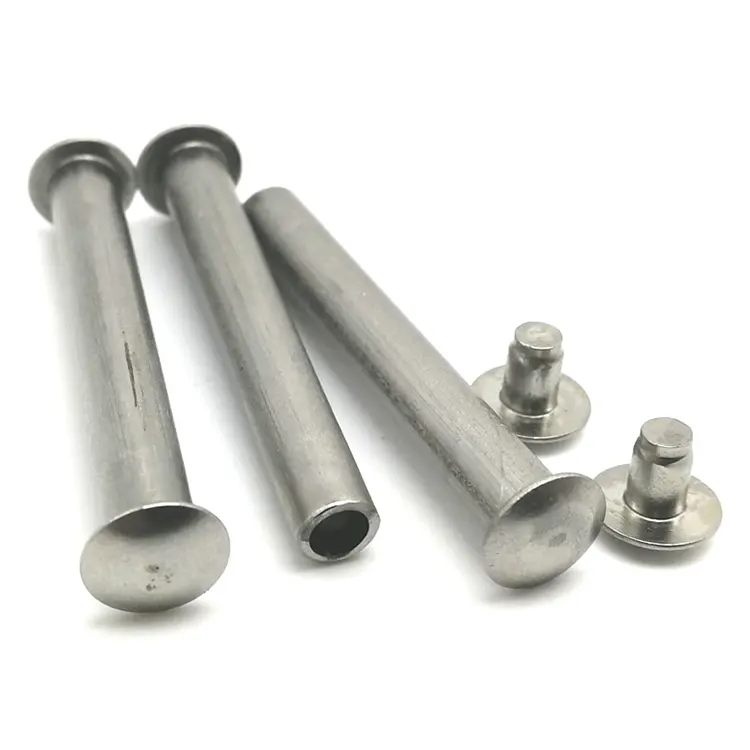
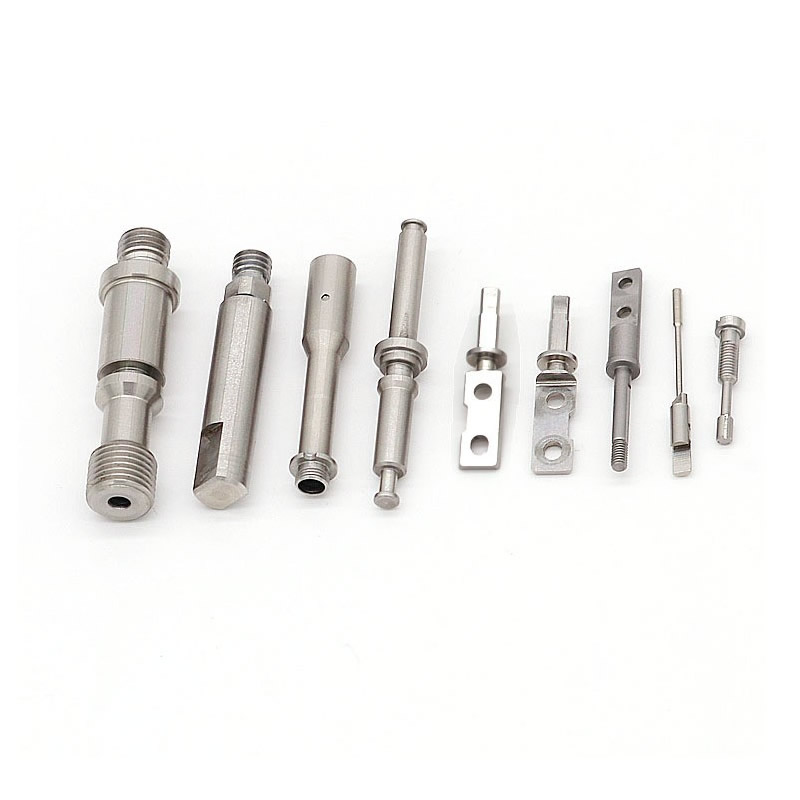
CNC-gefreesde componenten
Een CNC-gefreesd onderdeel wordt zelden op één machine gemaakt. Het wordt gedraaid, vervolgens gefreesd en vervolgens geslepen – en elke keer dat het beweegt, kan het referentiepunt verschuiven. Nuote Metals produceert CNC-gefreesde componenten in China met één referentiepunt dat is vastgesteld bij de eerste bewerking en waarnaar wordt verwezen bij elke volgende bewerking: draaien, frezen, slijpen en inspectie. ±0,005 mm op kritische kenmerken.
Stuur onderzoek
Productomschrijving
CNC-gefreesde componenten – de datum moet elke bewerking overleven
Een CNC-gefreesd onderdeel is geen onderdeel dat met één handeling wordt uitgevoerd. Het is een opeenvolging: gedraaid op een draaibank, gefreesd op een bewerkingscentrum, geslepen op een slijpmachine, geïnspecteerd op een CMM. Elke bewerking verwijdert materiaal, verandert de spanningstoestand en introduceert variatie. En elke keer dat het onderdeel opnieuw wordt vastgeklemd, kan het referentiepunt verschuiven: de boring die concentrisch was na het draaien is na het frezen 0,02 mm afwijkend, het vlak dat vlak was na het frezen is 0,01 mm kromgetrokken na het slijpen.
CNC-gefreesde componenten worden na elke bewerking beoordeeld op de vraag of de kenmerken op één lijn liggen, en niet pas na de eerste. Het nulpunt is de draad die de reeks bij elkaar houdt. Als het referentiepunt verschuift, komen de onderdelen niet op één lijn en kan het onderdeel niet worden gemonteerd, zelfs als elke afzonderlijke bewerking aan de toleranties voldeed.
Bij Nuote Metals produceren we CNC-gefreesde componenten met één referentiepunt dat is vastgesteld bij de eerste bewerking en waarnaar wordt verwezen bij elke volgende bewerking. Dit artikel behandelt de multi-procesuitdaging, de datumcontrolemethode en wat u moet verifiëren voordat u een component accepteert.
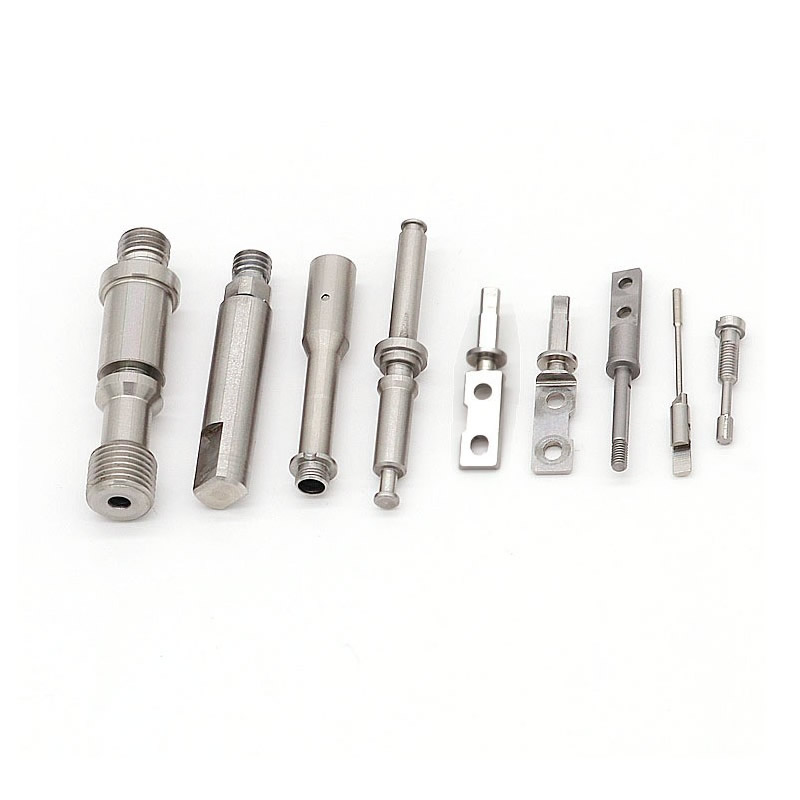
De uitdaging van meerdere processen – waarbij componenten hun uitlijning verliezen
Een onderdeel dat moet worden gedraaid, gefreesd en geslepen, gaat door minimaal drie machines en drie opstellingen. Elke opstelling is een kans voor het verschuiven van het nulpunt.
| Operatie | Typisch gegeven | Risico als datum verschuift | Effect op onderdeel |
|---|---|---|---|
| Draaien | Gezicht en boring | Boring niet concentrisch ten opzichte van het gezicht | De bijpassende as loopt vast of lekt |
| Frezen | Gedraaid gezicht en boring | Dwarsgat niet uitgelijnd met boring | Pin komt niet binnen, of komt er schuin in |
| Slijpen | Gedraaid gezicht en boring | Gronddiameter niet concentrisch ten opzichte van de boring | Lager raakt op, trillingen |
| Inspectie | Tekeningdatum | Kenmerken gemeten vanaf verschillende oorsprong | Goede onderdelen afgewezen, slechte onderdelen geaccepteerd |
Het risico is niet de tolerantie van één enkele operatie; het is de relatie tussen operaties.Een boring van ±0,01 mm na het draaien is na het frezen nog steeds ±0,01 mm – als het referentiepunt hetzelfde is. Maar als de freesopspanning verwijst naar de buitendiameter in plaats van naar de boring, verschuift de positie van het kruisgat met de buitendiametertolerantie – en faalt het onderdeel.
Voor CNC-gefreesde componenten is het referentiepunt geen tekenformaliteit; het is de fysieke referentie die moet worden bewaard vanaf de eerste snede tot aan de laatste inspectie.
Eén datum, elke handeling – hoe wij de volgorde bepalen
We stellen het nulpunt vast bij de eerste bewerking (meestal het gedraaide vlak en de boring) en we verwijzen naar datzelfde nulpunt bij elke volgende bewerking. De armatuur is ontworpen rond het referentiepunt, niet rond een handig klemoppervlak.
Draaien: Het vlak en de boring worden in dezelfde opstelling bewerkt; de boring is standaard concentrisch ten opzichte van het vlak. Dit is het gegeven.
Frezen: Het armatuur klemt op het gedraaide vlak en wordt op de boring geplaatst. De dwarsgaten en vlakken worden machinaal bewerkt ten opzichte van de boring, niet de buitendiameter. Als de buitendiameter niet rond is, is het kruisgat nog steeds uitgelijnd met de boring.
Slijpen: Het armatuur klemt op hetzelfde vlak en bevindt zich op dezelfde boring. De gronddiameter is concentrisch ten opzichte van de boring, niet ten opzichte van de vorige buitendiameter.
Inspectie: De CMM-bevestigingen op hetzelfde vlak en dezelfde boring. De kenmerken worden gemeten vanaf dezelfde oorsprong die wordt gebruikt bij de bewerking, niet vanaf een gemakkelijk oppervlak.
Waarom dit belangrijk is:Een onderdeel met een buitendiametertolerantie van 0,02 mm en een tolerantie voor de positie van het kruisgat van 0,01 mm kan nog steeds worden gemonteerd, als het kruisgat wordt gerelateerd aan de boring. De buitendiametertolerantie stapelt zich niet op in de kruisgatpositie. Het nulpunt breekt de stapel.
Standaardreferentie:De datumpraktijk volgt ASME Y14.5 en ISO 5459. Maattoleranties volgen ISO 2768-mK tenzij een strakkere omschrijving is gespecificeerd.
De apparatuur die bewerking met één referentiepunt mogelijk maakt
Bewerking met één nulpunt is niet alleen een procesplan; er is apparatuur voor nodig die het nulpunt voor alle bewerkingen kan vasthouden.
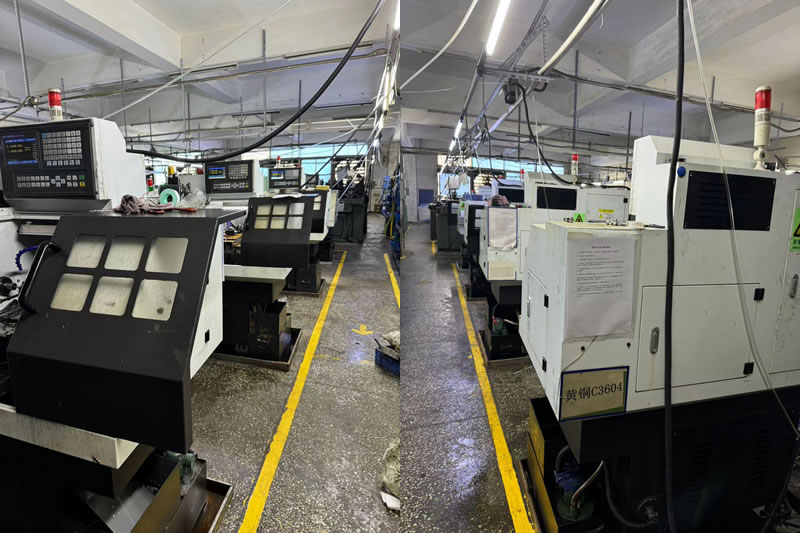
5-assige frees-draaicentra(DMG MORI NHX 5000, Mazak Integrex): Draaien en frezen in één opstelling – het referentiepunt verlaat de spantang nooit. Voor componenten met kruisgaten, platte vlakken en gedraaide kenmerken elimineert het frees-draaicentrum de overdracht tussen draaibank en bewerkingscentrum.
CNC-draaibanken met live-gereedschap(Haas ST-20Y, Okuma Genos L): Draaien, kruisgaten maken en tappen in één opstelling: het referentiepunt wordt vastgesteld op het vlak en de boring, en het kruisgat wordt ten opzichte daarvan machinaal bewerkt zonder opnieuw opspannen.
CMM met scanningsonde(Zeiss Contura 7/10/6): Opspanningen op hetzelfde referentiepunt als gebruikt bij de bewerking – de inspectie bevestigt de relatie tussen kenmerken, niet alleen de individuele afmetingen.
Meten tijdens het proces:Voor kritische kenmerken is de meter ontworpen rond het referentiepunt (de boring of het vlak), zodat de meting de montageconditie weerspiegelt en niet een handig klemoppervlak.
Voor CNC-gefreesde componenten is de apparatuur geen lijst met machines; het is een systeem dat het referentiepunt bewaart vanaf de eerste snede tot aan de laatste inspectie.
Een echt voorbeeld – Cross-hole-uitlijning opgeslagen door één referentiepunt
Een Duitse fabrikant van hydraulische apparatuur had een 4140-klephuis nodig met een gedraaide boring, een gefreesd montagevlak en vier kruisgaten. De dwarsgaten moesten binnen 0,02 mm van de hartlijn van de boring worden geplaatst. Hun vorige leverancier draaide de carrosserie en freeste vervolgens de kruisgaten, verwijzend naar de buitendiameter. De positie van de kruisgaten varieerde met 0,06 mm, en bij 9% van de componenten mislukte de montage.
Wat wij anders deden:
- Bepaalde de boring als referentiepunt bij het draaien – bewerkte de boring en het vlak in één opstelling.
- De kruisgaten zijn gefreesd op een 5-assig frees-draaicentrum; het onderdeel heeft de boorkop nooit verlaten en de kruisgaten zijn machinaal bewerkt ten opzichte van de boring.
- Aard de boring na de warmtebehandeling met hetzelfde boorreferentiepunt; de concentriciteit bleef behouden.
- Verifieerde de positie van het kruisgat op een Zeiss Contura CMM, vastgezet op het boordatum, niet op de buitendiameter.
- 1.200 componenten verzonden zonder montagefouten.
Een les die we hebben geleerd:In het begin van ons multiprocesprogramma hadden we een batch waarbij de slijpmal een ander oppervlak had dan de draaimal: 3% van de componenten faalde in de concentriciteit. Die batch werd op onze kosten herwerkt en sindsdien hebben we de checklist voor de datumoverdracht tot een verplichte stap gemaakt voordat een taak met meerdere processen begint.
Beperking:Deze aanpak met één gegeven wordt gevalideerd voor componenten waarbij de boring bij elke bewerking toegankelijk is voor opspanning. Voor componenten met interne kenmerken die na montage niet toegankelijk zijn, moet het referentiepunt mogelijk worden overgedragen en moet de stapel opnieuw worden geëvalueerd.
Dit is wat CNC-gefreesde componenten moeten opleveren:niet alleen een component die voldoet aan de toleranties van elke bewerking, maar een component waarvan de kenmerken op één lijn liggen omdat het gegeven behouden bleef – en niet bij elke opstelling opnieuw werd vastgesteld.
Veelgestelde vragen
Vraag 1: Waarom is één gegeven van belang voor CNC-gefreesde componenten met meerdere processen?
A: Omdat elke keer dat het onderdeel opnieuw wordt opgespannen, het referentiepunt kan verschuiven. Een boring die na het draaien concentrisch is, kan na het frezen 0,02 mm afwijken - als de freesarmatuur verwijst naar de buitendiameter in plaats van naar de boring. Eén gegeven – vastgesteld bij de eerste bewerking en waarnaar wordt verwezen bij elke volgende bewerking – doorbreekt de tolerantiestapel. De kenmerken komen overeen omdat ze vanuit dezelfde oorsprong worden gemeten, niet omdat elke bewerking toevallig aan zijn eigen tolerantie voldeed.
Vraag 2: Kunt u een component in één keer compleet bewerken?
A: Voor veel componenten wel, op een 5-assig frees-draaicentrum. Het draaien, frezen, dwarsgaten en schroefdraad worden bewerkt zonder opnieuw opspannen, en het referentiepunt verlaat de spantang nooit. Voor componenten die na de bewerking een warmtebehandeling of slijpen vereisen, wordt het referentiepunt overgebracht naar de slijpopstelling, maar het is hetzelfde referentiepunt, geen nieuw referentiepunt. Het doel is om het aantal datumoverdrachten te minimaliseren, en niet om ze tegen elke prijs te elimineren.
Vraag 3: Hoe verifieert u dat de datum tijdens alle operaties bewaard is gebleven?
A: We fixeren het onderdeel op hetzelfde referentiepunt dat bij de bewerking wordt gebruikt (het gedraaide vlak en de boring) en meten de kritische kenmerken op een CMM. Als de positie van het kruisgat binnen de tolerantie ligt, gemeten vanaf de boring, bleef het referentiepunt behouden. Als het binnen de tolerantie ligt, gemeten vanaf de buitendiameter, maar buiten de tolerantie, gemeten vanaf de boring, is het referentiepunt verloren gegaan en kan het onderdeel mislukken bij de montage.
Vraag 4: Voegt één-datumcontrole extra kosten toe aan het onderdeel?
A: Het verhoogt de kosten voor opspanning en inspectietijd: de opspanningen moeten rond het referentiepunt worden ontworpen, en de CMM moet op dezelfde manier worden vastgezet. Maar het verlaagt de kosten bij de assemblage: er worden minder componenten afgekeurd, minder herwerkt en de assemblagelijn stopt niet. Voor CNC-gefreesde componenten met meerdere kenmerken die moeten worden uitgelijnd, zijn de totale kosten lager bij controle op één nulpunt – niet hoger. Wij bieden een kostenoverzicht waarin de opspan- en inspectiekosten worden weergegeven in verhouding tot de verwachte reductie van montageschroot.
Stuur onderzoek
Stel gerust uw vraag via onderstaand formulier. Wij zullen u binnen 24 uur antwoorden.
X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies.
Privacybeleid