Producten
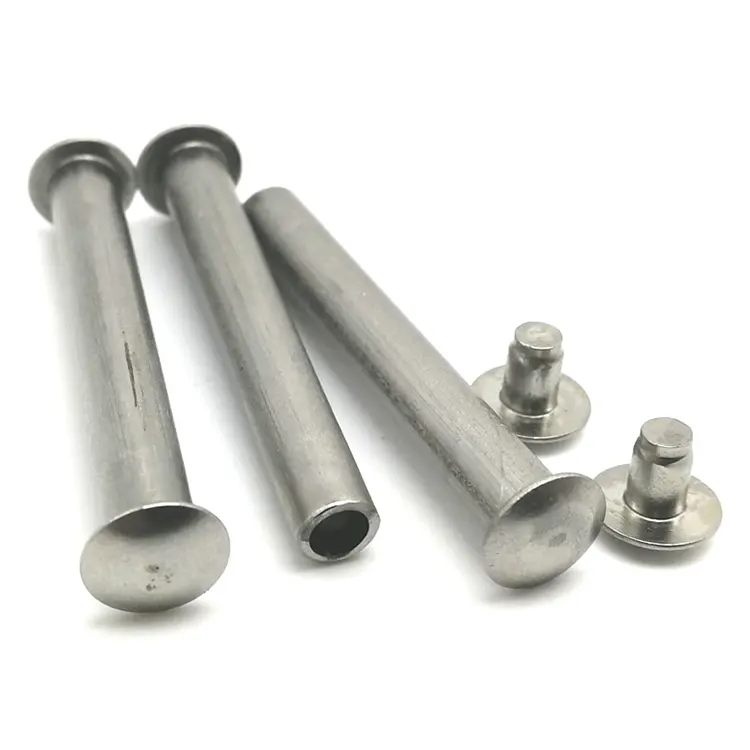
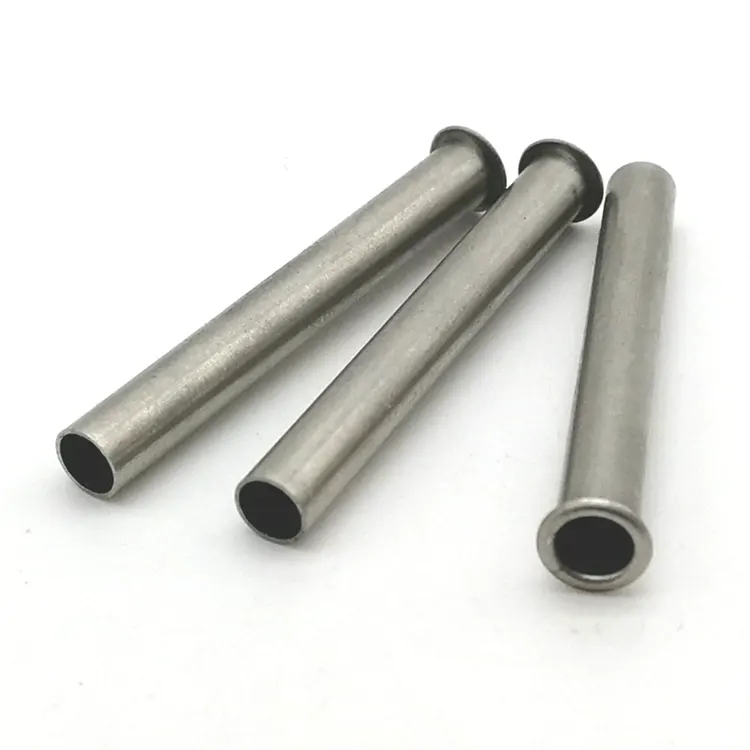
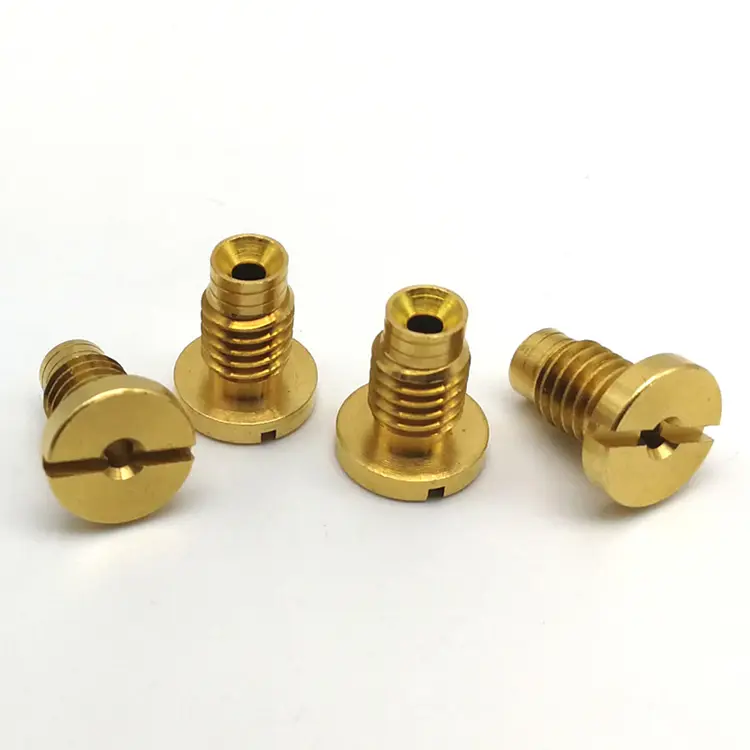
CNC-precisiebewerking
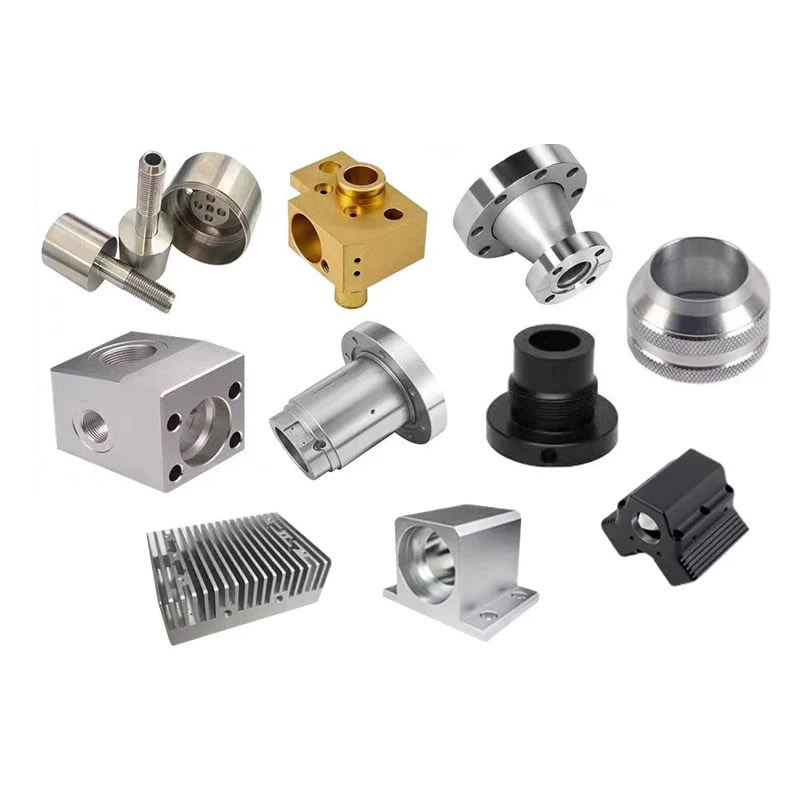
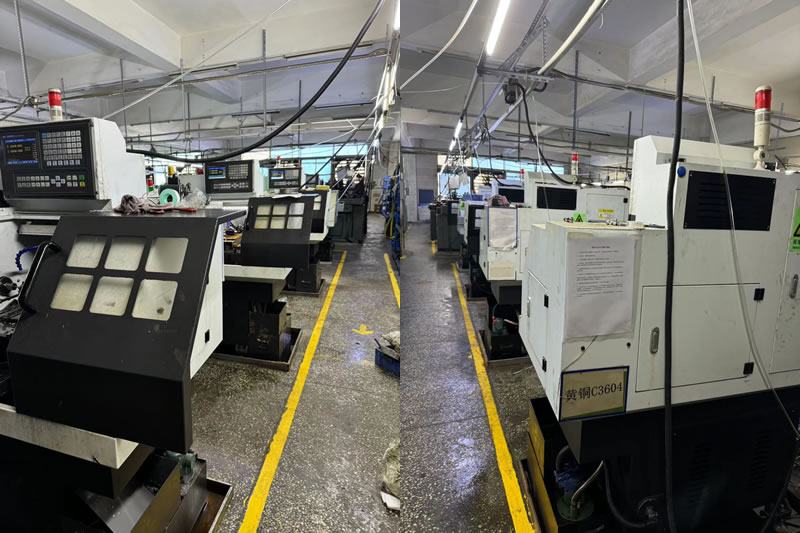
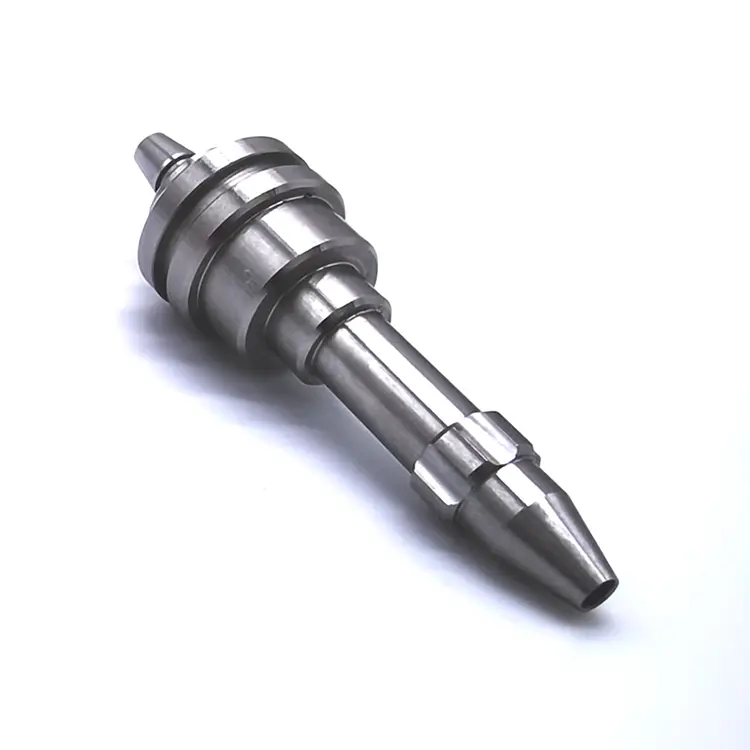
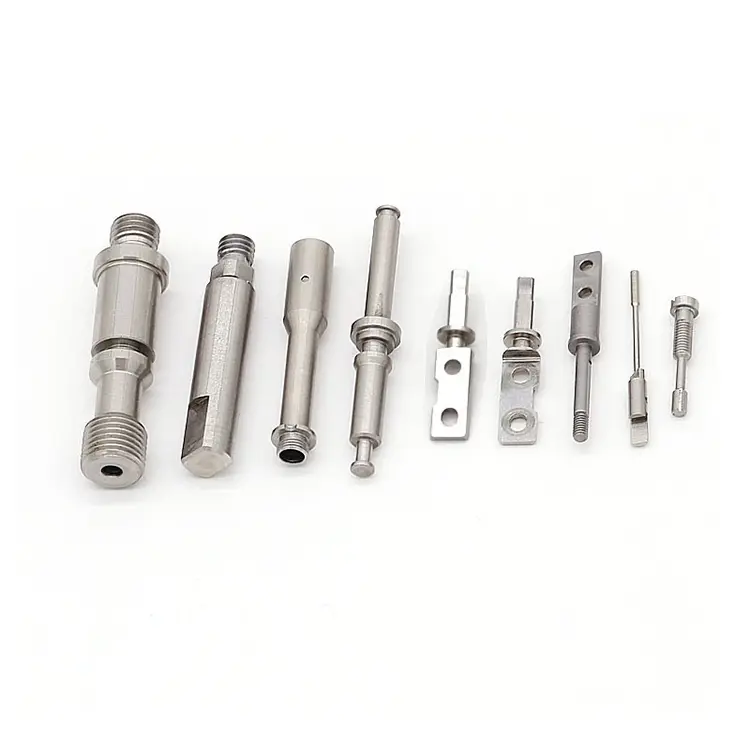
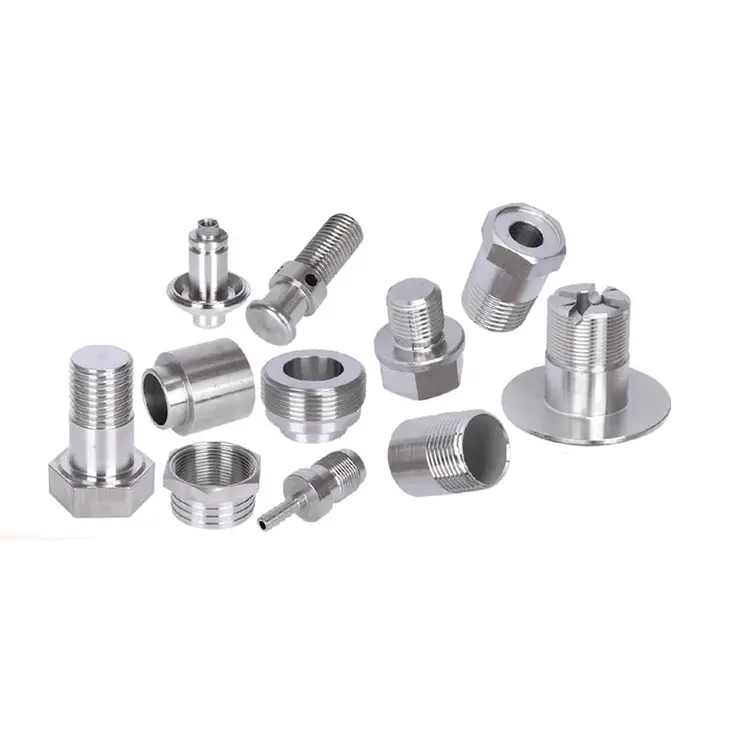
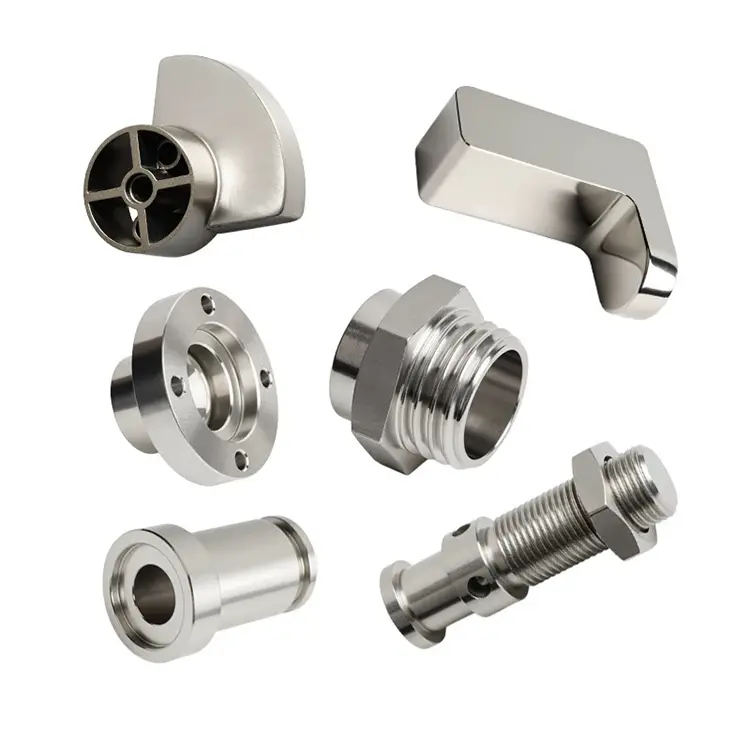
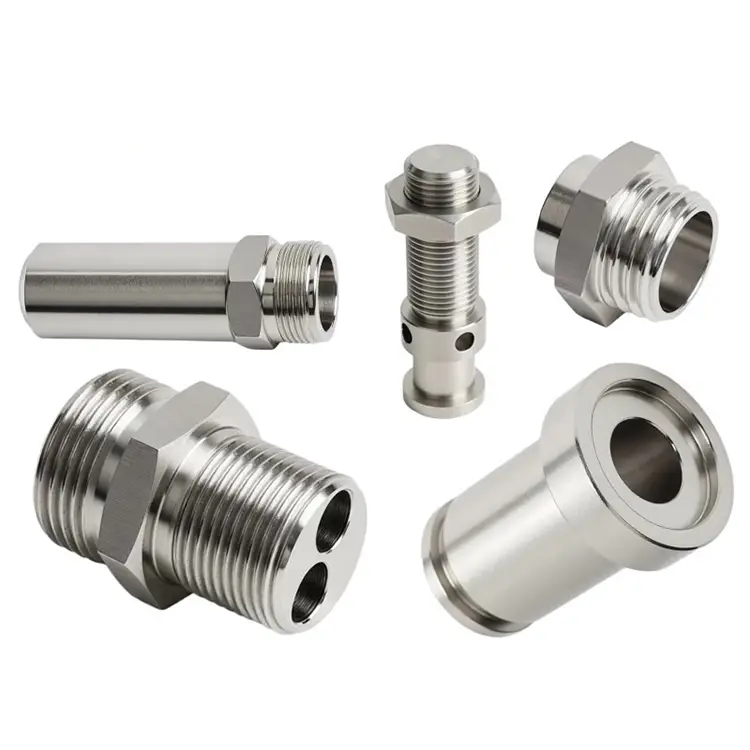
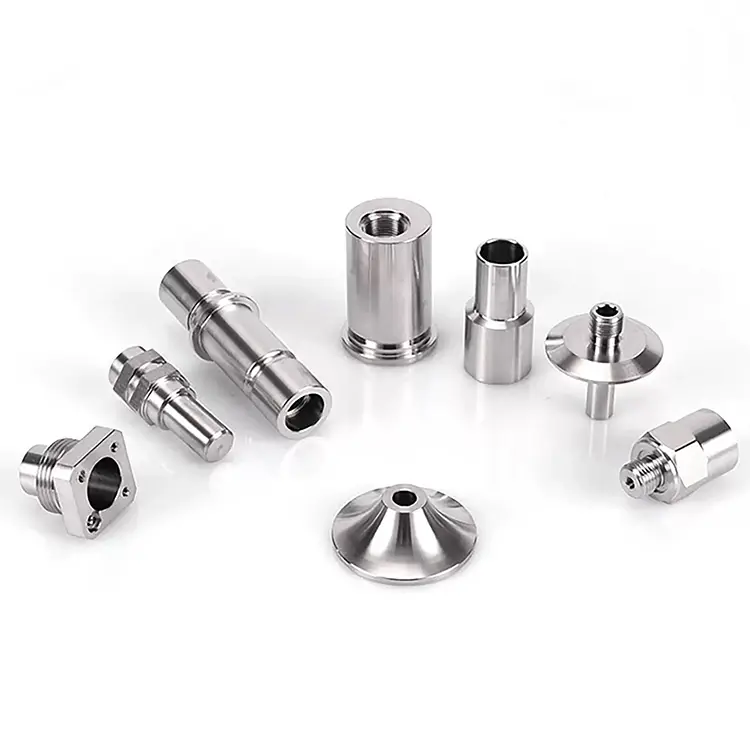
CNC-precisiebewerking is de meest voorkomende vorm van werktuigmachines die wordt gebruikt bij uiterst nauwkeurige productie. Nuote Metals maakt CNC-precisiebewerkingsonderdelen in Dongguan, China. Het materiaal kan staal, messing, koper, aluminium, roestvrij staal enz. zijn.
Stuur onderzoek
Productomschrijving
Precisiebewerking in meerdere processen – wanneer de toleranties zich opstapelen bij alle bewerkingen
Een precisieonderdeel komt zelden uit één handeling. Het begint als een onbewerkte machine, wordt op een tweede machine gefreesd, bij een derde leverancier met warmte behandeld en vervolgens bij een vierde machine tot de uiteindelijke maat gemalen. Elke stap voegt tolerantie toe. Elke leverancier voegt een meetgrens toe. En als het onderdeel defect raakt, weet niemand welke handeling dit heeft veroorzaakt.
CNC-precisiebewerkingover meerdere processen gaat niet over het draaien van drie machines. Het gaat om het beheersen van de tolerantie bij elke bewerking, zodat ±0,002 mm aan het eind geen som van fouten is, maar een beheerd resultaat. Bij Nuote Metals bewerken, behandelen en slijpen we onder één dak, met één kwaliteitssysteem en één meetstandaard. Dat is het verschil tussen precisie als claim en precisie als geleverd onderdeel.
Het tolerantiestapelprobleem – waarom onderdelen met meerdere processen falen
Wanneer eenCNC-precisiebewerkingonderdeel vereist draaien, frezen en slijpen, elke bewerking introduceert variatie. Hier verzamelt het zich:
Door te draaien ontstaat het nulpunt.
Met de eerste bewerking wordt de rotatie-as vastgesteld. Als het gedraaide stuk materiaal een slingering van 0,01 mm heeft, erft elke volgende frees- en slijpbewerking die fout. We verifiëren de rondheid en concentriciteit onmiddellijk na het draaien, voordat het onderdeel naar de volgende bewerking gaat.
Frezen introduceert hoekfouten.
Dwarsgaten, vlakken en sleuven worden ten opzichte van het gedraaide referentiepunt gepositioneerd. Als de freesmal verwijst naar een ander oppervlak dan de draaimal, zijn de kenmerken niet uitgelijnd. We gebruiken gemeenschappelijke referentiepunten voor alle bewerkingen; hetzelfde oppervlak wordt als referentie gebruikt voor draaien, frezen en inspectie.
Warmtebehandeling brengt alles in beweging.
Het blussen vervormt. Temperen krimpt. Nitreren groeit. Een onderdeel dat na het draaien ± 0,002 mm meet, kan na verharding 0,02 mm onrond zijn. We bewerken de afmetingen van de voorwarmtebehandeling op basis van gemeten vervormingsgegevens, en niet van theoretische tabellen.
Slijpen is de laatste correctie.
Slijpen verwijdert de vervorming als gevolg van de warmtebehandeling en brengt het onderdeel tot de uiteindelijke tolerantie. Maar slijpen kan alleen corrigeren waar de voorgaande bewerkingen voldoende voorraad voor hadden. Als de gedraaide blanco te ver uit de ronding was, kan slijpen deze niet redden. We laten een berekende voorraad achter op basis van de verwachte vervorming van elke materiaal- en warmtebehandelingscyclus.
Hoe we de tolerantie binnen onze activiteiten beheersen
Eén gegeven, elke operatie.
Het gedraaide vlak en de boring worden het primaire referentiepunt. Freesopspanningen verwijzen naar hetzelfde referentiepunt. Slijpbevestigingen verwijzen naar hetzelfde referentiepunt. Inspectie verwijst naar hetzelfde datum. Geen herdatuming, geen erfelijke fout.
Eén meetsysteem.
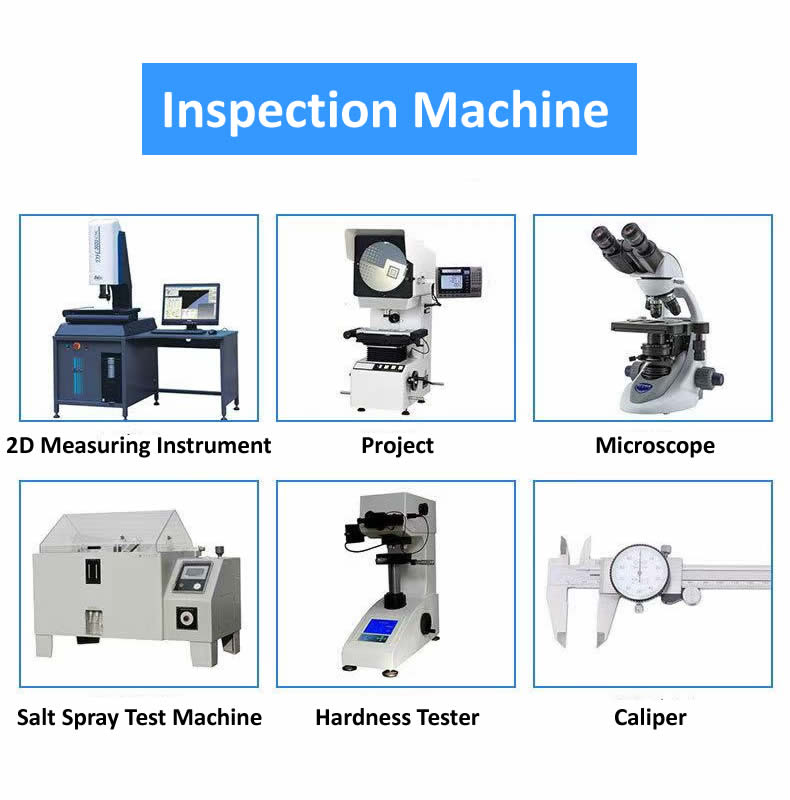
Dezelfde CMM, hetzelfde kalibratieschema, dezelfde temperatuurgecontroleerde ruimte. Een onderdeel dat wordt gemeten na het draaien en na het slijpen, wordt op dezelfde manier gemeten, zodat we precies weten hoeveel de warmtebehandeling het heeft verplaatst.
Eén kwaliteitsrecord.
Iedere handeling rapporteert in hetzelfde inspectiedossier. U ziet de gedraaide afmeting, de warmtebehandelde afmeting en de grondafmeting – met daadwerkelijk gemeten waarden. Wanneer iets afdrijft, weten we welke operatie dit heeft veroorzaakt.
Onze multi-process CNC-precisiebewerkingsmogelijkheden
| Proces | Vermogen | Tolerantie | Oppervlakteafwerking |
|---|---|---|---|
| Precisie draaien | Draaibanken met staafaanvoer en klauwplaat, 2–300 mm | ±0,002 mm | Ra 0,2 μm |
| Precisie frezen | Bewerkingscentra met 3, 4 en 5 assen | ±0,005 mm | Ra 0,4 μm |
| Precisie slijpen | Cilindrisch, oppervlak en inwendig | ±0,001 mm | Ra 0,1 μm |
| Warmtebehandeling | Interne quench, temper, nitride | Hardheid ±1 HRC | – |
| Meerassig frees-draaisysteem | 5-assige frees-draaicentra | ±0,003 mm | Ra 0,2 μm |
Materialen bewerkt in precisiecellen:
- Roestvrij staal (303, 304, 316, 17-4 PH, 440C)
- Gelegeerd staal (4140, 4340, 8620)
- Aluminium (6061, 7075, 2024)
- Titanium (klasse 5, klasse 2)
- Messing en koper (C36000, C11000, C10200)
- Kunststoffen (PEEK, POM, PTFE)
Materiaalspecifieke strategieën voor precisie bij meerdere processen
Verschillende materialen gedragen zich verschillend tijdens operaties. Voor ieder passen wij ons procesplan aanCNC-precisiebewerking:
- Roestvast staal hardt uit tijdens het draaien en frezen. We gebruiken hoog-positieve spaangereedschappen en snijsnelheden boven de werkhardingsdrempel. Na de warmtebehandeling wordt CBN-gereedschap gebruikt voor de afwerkingsgangen.
- Aluminium zet 23 μm/m·°C uit: twee keer zo veel als staal. Een onderdeel van 100 mm groeit 0,05 mm bij een temperatuurverandering van 20°C. We weken onderdelen vóór inspectie op kamertemperatuur en gebruiken temperatuurgecompenseerde metingen.
- Titanium geleidt de warmte slecht en concentreert de warmte op de snijkant. We verlagen de oppervlaktesnelheid en gebruiken hogedrukkoelmiddel. Voor het slijpen van titanium zijn zachte wielen en lage voedingen nodig om verbranding te voorkomen.
- Warmtebehandeld staal (40+ HRC) vereist CBN- of keramisch gereedschap voor het draaien, en aluminiumoxide- of CBN-schijven voor het slijpen. Carbide slijt te snel om tolerantie te behouden.
- Koper smeert uit en vormt snijkantopbouw tijdens het draaien. We gebruiken ongecoate, gepolijste hardmetalen wisselplaten; gecoate gereedschappen verergeren het probleem. Voor het slijpen van koper zijn open wielconstructies nodig om belasting te voorkomen.
Een echt voorbeeld – 17-4 PH-brandstofinjectorcomponent
Een Duitse fabrikant van brandstofinjectiesystemen had een 17-4 PH roestvrijstalen component nodig met een diametertolerantie van 0,002 mm, een concentriciteit van 0,003 mm en een oppervlakteafwerking van Ra 0,1 μm. Het onderdeel vereiste draaien, frezen, warmtebehandeling tot 42 HRC en inwendig slijpen.
De tolerantiestapeluitdaging:
Hun vorige toeleveringsketen maakte gebruik van vier leveranciers: draaien, frezen, warmtebehandeling en slijpen. Na de warmtebehandeling daalde de concentriciteit naar 0,015 mm. Slijpen kon dit niet corrigeren omdat de freesmal een ander referentiepunt had dan de draaimal.
Wat wij anders deden:
- Bewerkt draaien en frezen in één opstelling op een 5-assig frees-draaicentrum, waardoor nulpuntoverdracht tussen bewerkingen wordt geëlimineerd.
- Uitgevoerde interne warmtebehandeling met een gecontroleerde cyclus om vervorming te minimaliseren.
- Aard de interne boring met hetzelfde referentiepunt als bij draai- en freesbewerkingen.
- Verzonden 2.800 stuks zonder afwijzingen. De klant reduceerde zijn toeleveringsketen van vier leveranciers naar één en elimineerde inkomende inspecties.
Veelgestelde vragen over precisiebewerking met meerdere processen
Vraag 1: Hoe voorkom je dat de toleranties zich opstapelen wanneer een onderdeel moet worden gedraaid, gefreesd en geslepen?
A: De sleutel is om één gegeven te gebruiken voor alle bewerkingen. We stellen het referentiepunt vast tijdens het draaien (meestal het primaire vlak en de boring) en verwijzen naar datzelfde referentiepunt voor freesopstellingen, slijpopstellingen en eindinspectie. Geen herdatuming betekent geen erfelijke fout. We laten ook een berekende voorraad voor vervorming door warmtebehandeling achter op basis van gemeten gegevens, en niet op theoretische tabellen. Elke operatie wordt in hetzelfde inspectiedossier gerapporteerd, zodat we precies weten waar eventuele afwijkingen zijn opgetreden.
Vraag 2: Kun je ±0,002 mm vasthouden aan een onderdeel dat een warmtebehandeling vereist?
A: Ja, maar alleen als in het procesplan rekening wordt gehouden met verstoringen. We bewerken het overmaatse materiaal, behandelen het met warmte en maken het vervolgens machinaal af of slijpen tot de uiteindelijke tolerantie. Voor gehard staal (40+ HRC) gebruiken we CBN-gereedschap voor harddraaien of aluminiumoxideschijven voor het slijpen. Bij de laatste bewerking wordt 0,05–0,1 mm materiaal verwijderd om de tolerantie te bereiken. Nuote Metals beoordeelt elke tekening en bevestigt de haalbare toleranties alvorens een offerte uit te brengen, inclusief het effect van de warmtebehandeling op uw specifieke geometrie.
Vraag 3: Hoe verifieert u de nauwkeurigheid bij meerdere bewerkingen?
A: We gebruiken een Zeiss Contura CMM met scanningtaster voor complexe geometrieën en posities. Voor rondheid en cilindriciteit gebruiken we een Talyrond 131. Alle metingen worden uitgevoerd in een temperatuurgecontroleerde ruimte van 20°C ± 1°C, waarbij correctiefactoren worden toegepast voor de thermische uitzetting van het materiaal. ElkCNC-precisiebewerkingonderdeel wordt geleverd met een dimensionaal rapport dat de daadwerkelijke gemeten waarden na elke bewerking weergeeft, en niet alleen maar geslaagd/mislukt. Hierdoor kunt u precies zien hoeveel het onderdeel bewoog tijdens de warmtebehandeling en hoeveel materiaal door het slijpen werd verwijderd.
Hottags: CNC-precisiebewerking
Stuur onderzoek
Stel gerust uw vraag via onderstaand formulier. Wij zullen u binnen 24 uur antwoorden.
X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies.
Privacybeleid