Producten

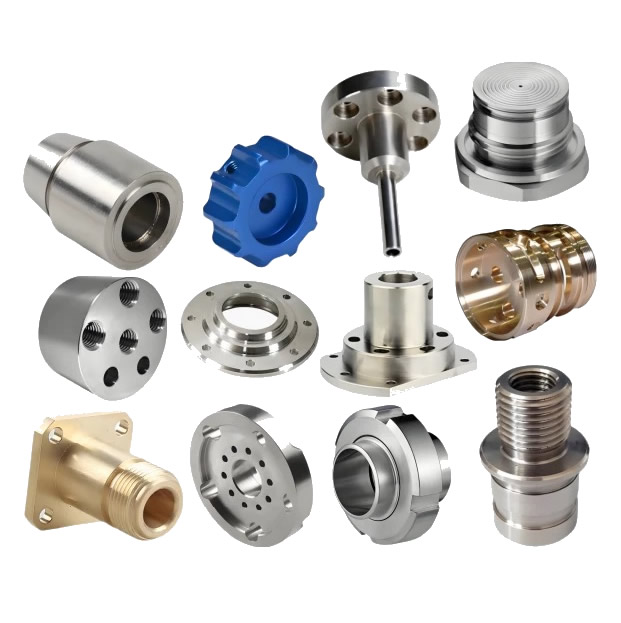
CNC-precisie gedraaide onderdelen
Een nauwkeurig gedraaid onderdeel wordt niet gemaakt door het zorgvuldiger te inspecteren; het wordt gemaakt door het proces te corrigeren terwijl het onderdeel nog in de machine zit. Thermische drift en gereedschapsslijtage veranderen de dimensie tijdens de batch; offline inspectie vindt de afwijking nadat de onderdelen zijn gemaakt. Nuote Metals produceert CNC-precisiegedraaide onderdelen in China met tijdens het proces meten en gesloten-luscompensatie: meten op de draaibank en aanpassen van de offset vóór het volgende onderdeel. ±0,002 mm op kritische diameters.
Stuur onderzoek
Productomschrijving
CNC-precisiegedraaide onderdelen – de correctie gebeurt in de machine, niet in de inspectieruimte
Een nauwkeurig gedraaid onderdeel wordt vaak beoordeeld aan de hand van het inspectierapport: de CMM-resultaten, de rondheidsgrafiek, de oppervlakteafwerking. Maar het inspectierapport is een post-mortem. Het vertelt u wat het onderdeel heeft gemeten nadat het werd gemaakt. Er wordt niet vermeld of het proces is gecorrigeerd terwijl het onderdeel nog in de machine zat.
CNC-precisiegedraaide onderdelen worden niet gedefinieerd door nauwere toleranties op de tekening; ze worden gedefinieerd door de procescontrole die deze toleranties voor de hele batch aanhoudt. Thermische drift verplaatst de diameter met 0,005 mm gedurende het eerste productieuur. Gereedschapsslijtage verplaatst het met nog eens 0,005 mm over de volgende duizend onderdelen. Als het proces niet wordt gecorrigeerd, valt het onderdeel buiten de tolerantie – en het inspectierapport signaleert dit nadat de batch is gesloopt.
Bij Nuote Metals produceren we CNC-precisiedraaionderdelen met in-procesmeting en gesloten-luscompensatie. Dit artikel behandelt de twee driftbronnen, de compensatiemethode en wat u moet verifiëren voordat u een nauwkeurig gedraaid onderdeel accepteert.
De twee bronnen van drift: thermische groei en gereedschapsslijtage
Precisiedraaien kan om twee redenen afwijken: en beide zijn voorspelbaar, meetbaar en corrigeerbaar.
| Driftbron | Wat gebeurt er | Typische omvang | Correctiemethode |
|---|---|---|---|
| Thermische groei | Spil en werkstuk zetten uit naarmate de machine warmer wordt | 0,005–0,015 mm gedurende het eerste uur | Temperatuursensor + offsetcompensatie |
| Slijtage van gereedschap | Kantrondingen invoegen, snijkracht neemt toe | 0,003–0,010 mm over 1.000 onderdelen | Meten tijdens het proces + offset-update |
Thermische groeiis het probleem van het eerste uur. De spindellagers worden warm, de kogelomloopspindel zet uit en het werkstuk groeit terwijl het snijwarmte absorbeert. Een diameter van 50 mm kan in het eerste uur met 0,01 mm toenemen – genoeg om een tolerantie van ± 0,005 mm te overschrijden. De groei is niet willekeurig, maar volgt de temperatuurcurve. We meten de spil en het werkstuk met temperatuursensoren en passen een compensatieoffset toe op de CNC: het gereedschapspad verschuift naarmate de machine warmer wordt.
Slijtage van gereedschapis het langetermijnprobleem. De wisselplaatrand rondt geleidelijk af: de snijkracht neemt toe, het werkstuk buigt meer af en de diameter wijkt af. Een versleten wisselplaat kan de diameter met 0,01 mm verplaatsen over 1.000 onderdelen. De slijtage is niet zichtbaar voor de operator, maar komt tot uiting in de meting. We meten het onderdeel in bewerking en werken de gereedschapsoffset bij wanneer de diameter de controlelimiet nadert, voordat deze buiten de tolerantie valt.
VoorCNC-precisie gedraaide onderdelen, is de drift geen defect, maar een variabele die moet worden gecompenseerd. De leverancier die na de partij inspecteert, detecteert de drift; de leverancier die tijdens het proces meet, corrigeert dit.
Meten tijdens het proces – Meten op de draaibank, niet in de inspectieruimte
In-process meten is het verschil tussen correctie en detectie. De meter wordt op de draaibank gemonteerd (of het onderdeel wordt gemeten met een tastsysteem) en het resultaat wordt teruggekoppeld naar de CNC voordat het volgende onderdeel wordt gesneden.
Hoe het werkt:
- Tastsysteem op de revolver (Renishaw OMP40) – meet de diameter na de nabewerking, voordat het onderdeel wordt afgesneden.
- In-process meter (Marposs M110) – een meter in schuifmaat die tijdens de bewerking contact maakt met het onderdeel en de diameter naar de CNC stuurt.
- Gesloten-luscompensatie – de CNC vergelijkt de gemeten diameter met het doel en werkt de gereedschapsoffset bij voor het volgende onderdeel.
Wat het corrigeert:
- Thermische drift – de offset wordt bijgewerkt naarmate de machine warmer wordt.
- Gereedschapsslijtage – de offset wordt bijgewerkt naarmate de wisselplaat slijt.
- Materiaalvariatie – een hardere staaf buigt meer af; de offset compenseert.
Wat het niet corrigeert:
- Een versleten spindellager – de meter meet het resultaat, niet de oorzaak.
- Een gebogen staaf – de meter meet de diameter, niet de rechtheid.
Voor CNC-precisiegedraaide onderdelen is de in-procesmeter geen vervanging voor de CMM, maar een aanvulling. De meter corrigeert het proces; de CMM verifieert het onderdeel.
Standaardreferentie: Maattoleranties volgen ISO 2768-mK en ISO 1101, tenzij een strakkere omschrijving is gespecificeerd. Cpk wordt berekend volgens ISO 22514.
Uitrusting en capaciteit
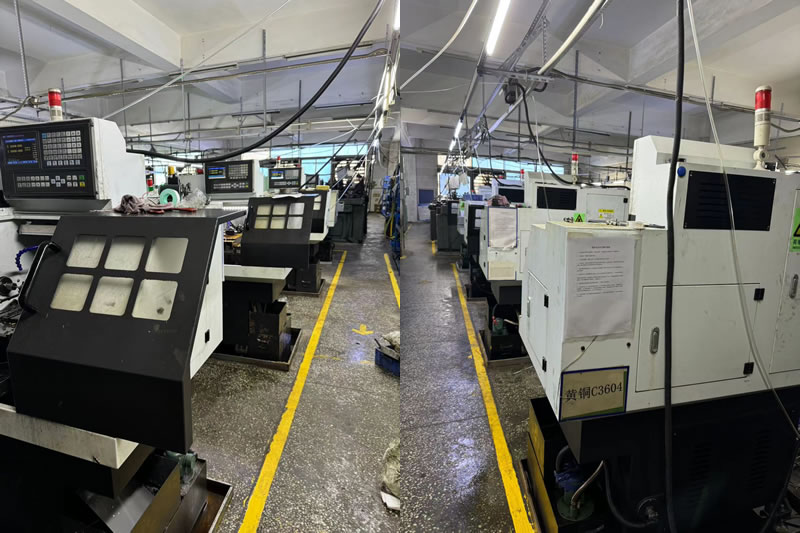
Nuote Metals beschikt over een precisiedraaicel met metingen tijdens het proces op elke draaibank.
- CNC-draaibanken (Haas ST-20Y, Okuma Genos L) – staafaanvoer tot 80 mm, klauwplaat tot 300 mm.
- Tastsystemen (Renishaw OMP40) – diameter- en lengtemeting na de afwerking.
- In-process meters (Marposs M110) – continue diametermeting op onderdelen met een hoog volume.
- CMM (Zeiss Contura 7/10/6) – definitieve verificatie, vastgelegd op het bewerkingsreferentiepunt.
- Temperatuursensoren – spil en werkstuk, voeden het compensatiemodel.
Certificering:ISO 9001:2015 (certificaat op aanvraag verkrijgbaar). Jaarlijkse capaciteit: 3 miljoen nauwkeurig gedraaide onderdelen voor hydraulische, medische en autoveiligheidsprogramma's. Cpk ≥1,33 op kritische diameters met meting tijdens het proces; Cpk ≥1,67 met 100% meting en langzamere cyclus.
Beperking:Meten tijdens het proces is gevalideerd voor diameters ≥3 mm en lengtes ≤150 mm. Onder de 3 mm buigt het sondecontact het onderdeel af; in plaats daarvan wordt optische meting gebruikt. Boven de 150 mm buigt het onderdeel af tussen de middelpunten; de meter meet de doorbuiging, niet de diameter.
Een echt voorbeeld – Cpk verhoogd van 1,0 naar 1,5 met compensatie tijdens het proces
Een Duitse fabrikant van hydraulische apparatuur had een nauwkeurig gedraaide klepspoel nodig: 20 mm diameter, ± 0,003 mm tolerantie, Cpk ≥ 1,33. Hun vorige leverancier controleerde na de batch: de Cpk was 1,0 en 2% van de onderdelen viel buiten de tolerantie.
Wat wij anders deden:
- Een Renishaw tastsysteem op de draaibank geïnstalleerd – de diameter gemeten na de nabewerking, elk tiende deel.
- Toegepaste thermische compensatie: de offset werd bijgewerkt naarmate de spil warmer werd, op basis van de temperatuursensor.
- De gereedschapsoffset bijgewerkt toen de diameter de controlelimiet naderde, voordat het onderdeel buiten de tolerantie afdreef.
- De laatste batch geverifieerd op een Zeiss Contura CMM—Cpk 1.52.
Een les die we hebben geleerd:In het begin van ons precisiedraaiprogramma vertrouwden we op offline CMM-bemonstering voor een batch van 50.000 stuks. Door de thermische drift in het eerste uur werd de diameter met 0,008 mm verplaatst: 2% van de batch viel buiten de tolerantie en moest op onze kosten worden herwerkt. Sindsdien wordt voor elk onderdeel met een tolerantie van minder dan ±0,005 mm gebruikgemaakt van tijdens het proces gemeten metingen, en niet van offline bemonstering.
Beperking:De in-processonde voegt 4 seconden per meting toe – voor een cyclus van 30 seconden betekent dit een cyclustijdverlenging van 13%. Voor onderdelen met grote volumes is de in-process meter (Marposs) sneller, maar er is voor elke diameter een speciale meterkop nodig.
50.000 spoelen verzonden zonder onderdelen die buiten de tolerantie vallen. Dit is wat CNC-precisiegedraaide onderdelen moeten opleveren: niet alleen een onderdeel dat correct meet op de CMM, maar een proces dat zichzelf corrigeert voordat het onderdeel gaat afwijken - omdat de meter op de draaibank staat en niet in de inspectieruimte.
Veelgestelde vragen
Vraag 1: Verlengt meting tijdens het proces de cyclustijd?
A: Ja: een tastsysteem voegt 3 tot 5 seconden toe per meting; een in-procesmeter voegt 1 à 2 seconden toe. Voor een cyclus van 30 seconden is dat een toename van 3 tot 13%. Maar de stijging wordt gecompenseerd door de uitvalreductie: een batch die zou zijn gesloopt bij 2% buiten de tolerantie, wordt 0%. Voor CNC-precisiegedraaide onderdelen met nauwe toleranties zijn de totale kosten lager bij meting tijdens het proces, en niet hoger.
Vraag 2: Wanneer is meting tijdens het proces nodig voor nauwkeurig gedraaide onderdelen?
A: Wanneer de tolerantie ±0,005 mm of kleiner is, wanneer de batch lang genoeg is om gereedschapsslijtage te veroorzaken (meer dan 500 onderdelen), of wanneer het materiaal van staaf tot staaf varieert. Voor korte batches met losse toleranties is offline CMM-bemonstering voldoende. Voor CNC-precisie draaiende onderdelen in hydraulische, medische of automobielveiligheidstoepassingen is meten tijdens het proces de standaard en geen optie.
Vraag 3: Kunt u Cpk-gegevens bij de verzending verstrekken?
EEN: Ja. Elke batch precisiedraaiwerk wordt geleverd met een Cpk-rapport over kritische diameters, berekend op basis van de meetgegevens tijdens het proces en geverifieerd op de CMM. Het rapport bevat de controlediagrammen, het slijtagerecord van het gereedschap en het thermische compensatielogboek. Voor CNC-precisiedraaionderdelen in gereguleerde industrieën maakt het Cpk-rapport deel uit van het PPAP-pakket.
Vraag 4: Kunt u DFM-feedback geven over de vraag of mijn onderdeel tijdens het proces moet worden gemeten?
EEN: Ja. Stuur de tekening mee met de tolerantie, de batchgrootte en het materiaal. Ons technische team beoordeelt het driftrisico en bevestigt of de tolerantie en de batchlengte meting tijdens het proces rechtvaardigen, of dat offline CMM-bemonstering voldoende is. Als de tolerantie kleiner is dan de afwijking, adviseren wij de meetmethode vóór het citeren, en niet nadat de eerste batch is mislukt.
Stuur onderzoek
Stel gerust uw vraag via onderstaand formulier. Wij zullen u binnen 24 uur antwoorden.
X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies.
Privacybeleid