Producten
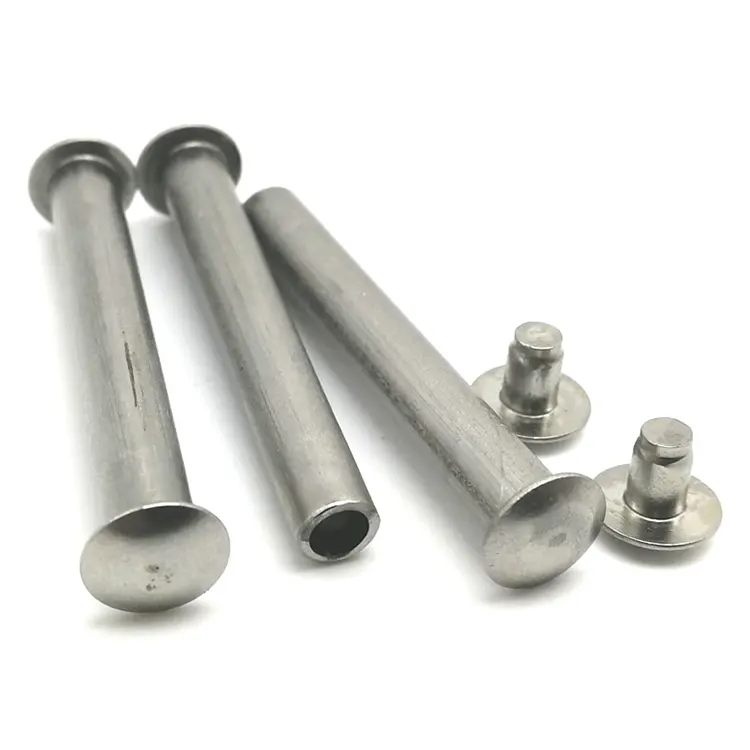
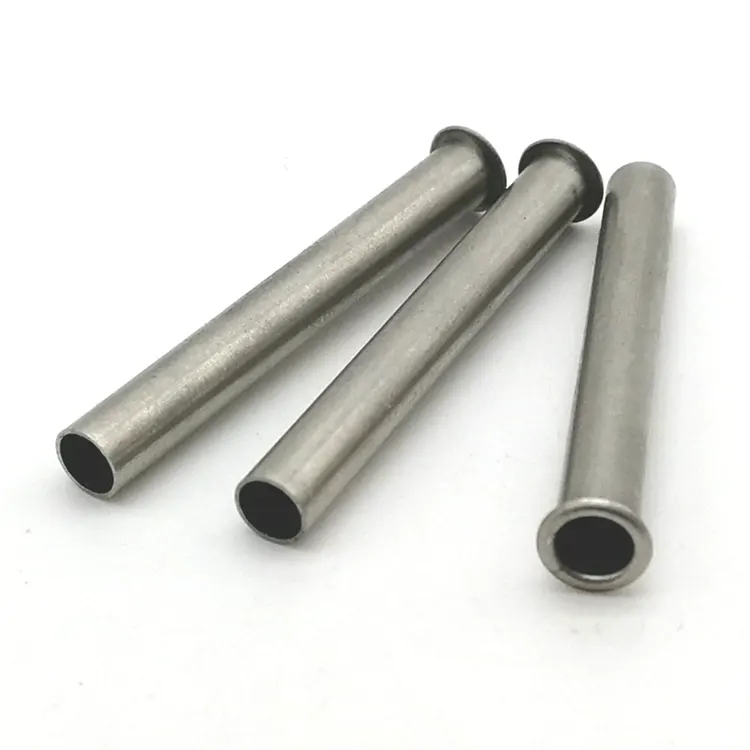
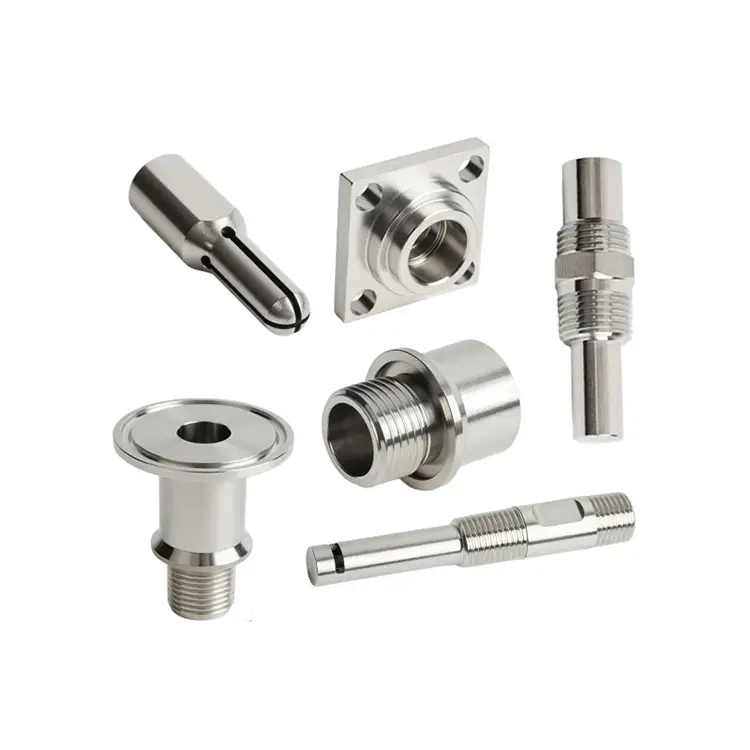
CNC-gedraaide onderdelen
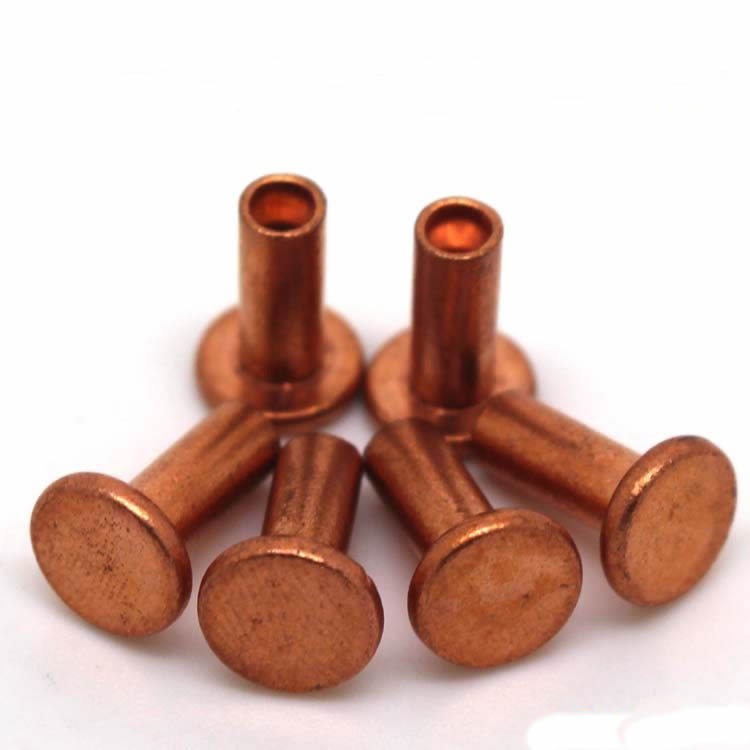
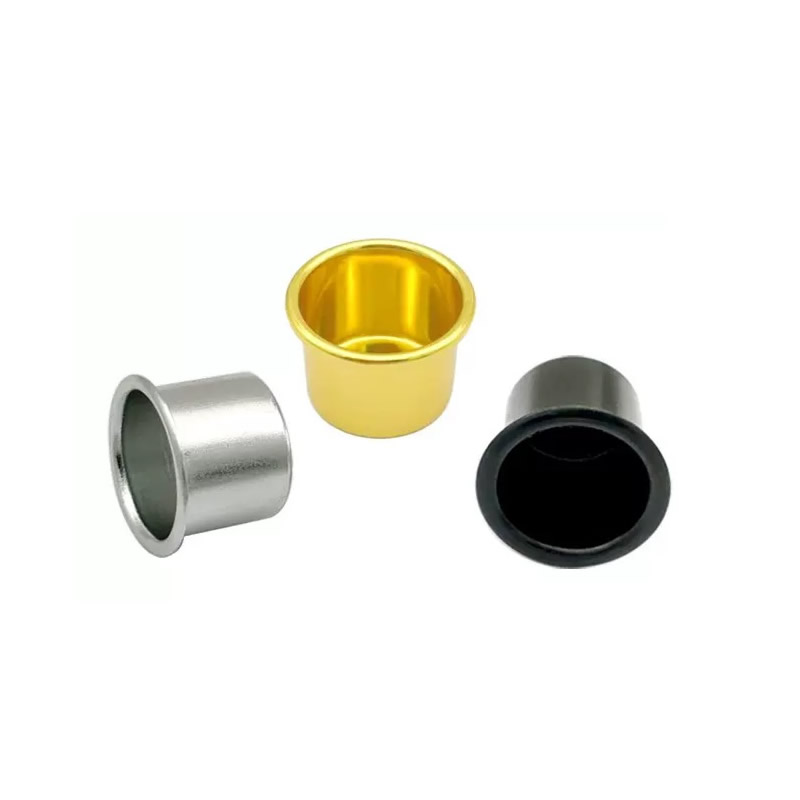
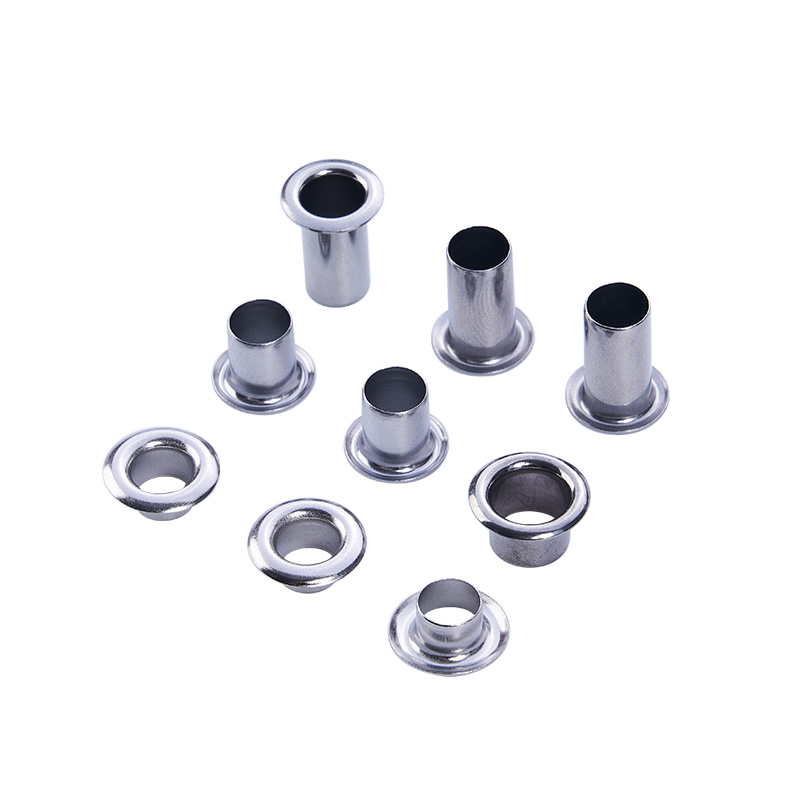
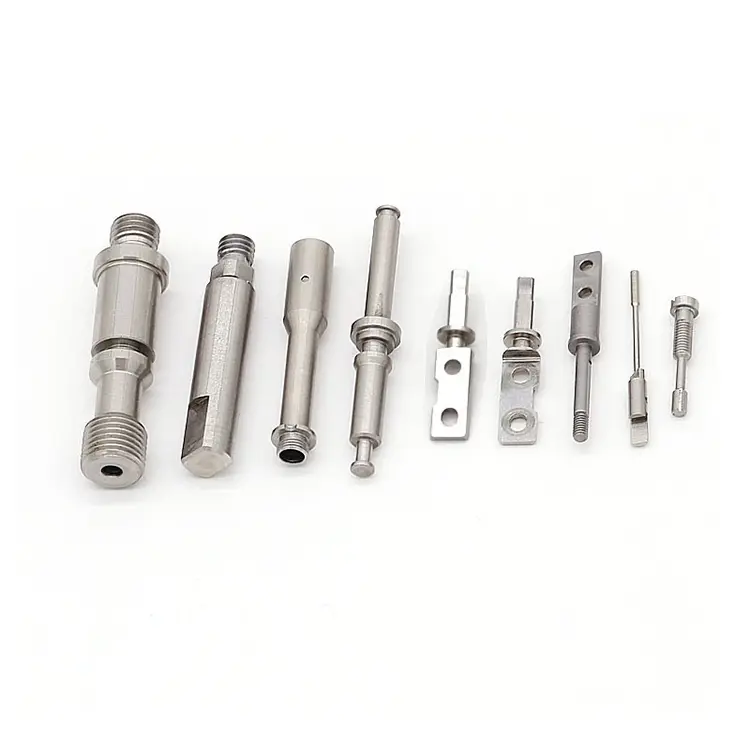
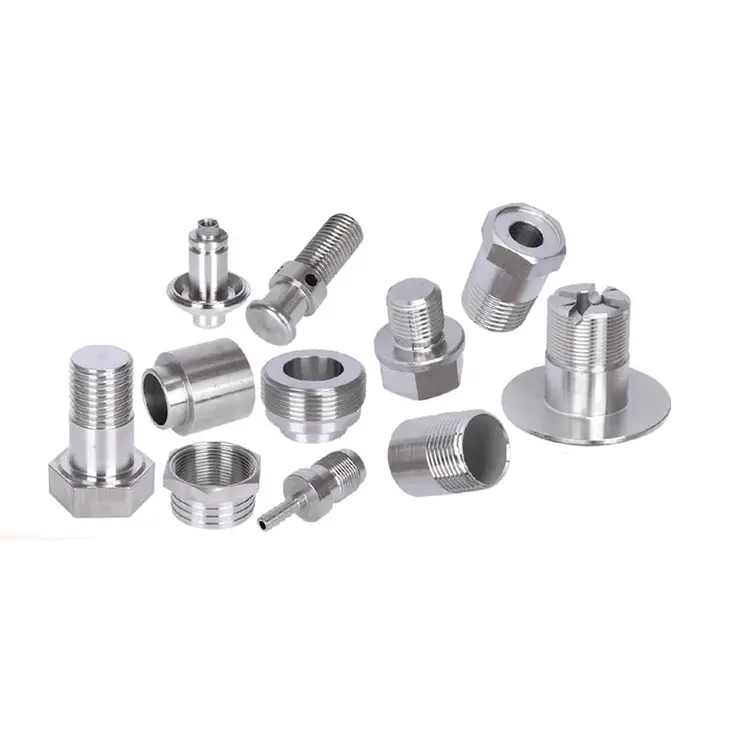
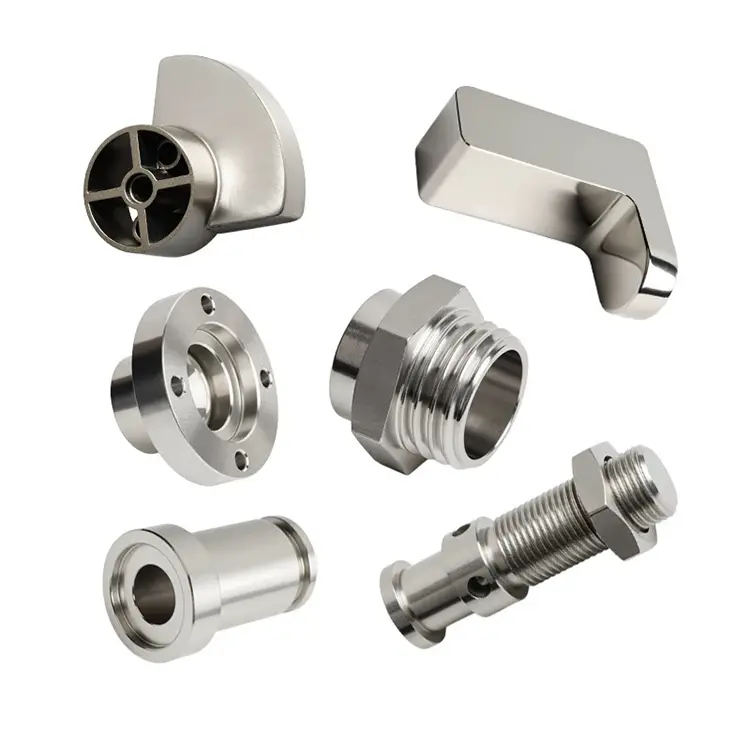
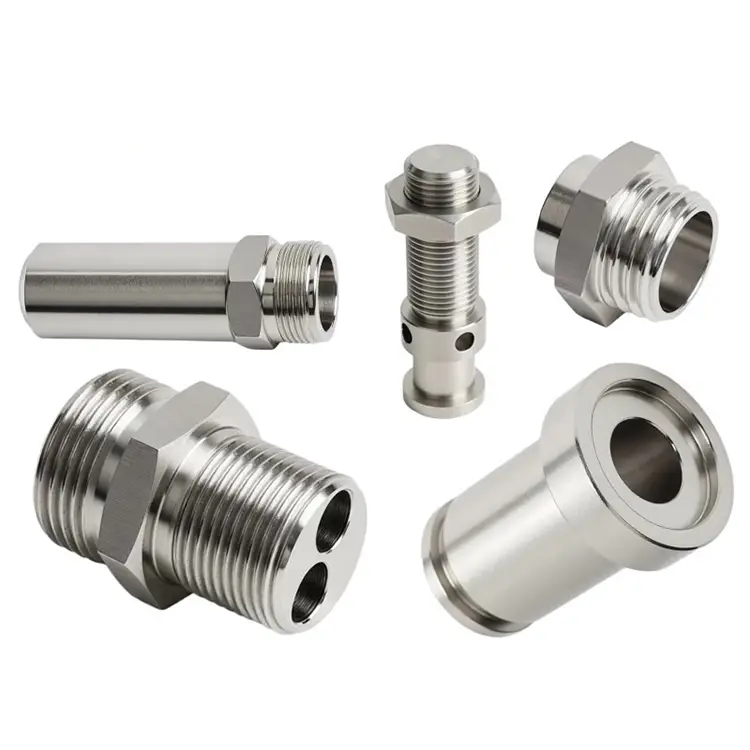
Nuote Metals produceert CNC-gedraaide onderdelen voor een breed scala aan industrieën – van sterk gereguleerde industrieën die op Nuote vertrouwen voor consistente, veeleisende onderdelen tot industrieën die een duidelijke, opvallende productidentificatie vereisen. Alle gedraaide onderdelen hebben een hoge precisie en een mooie oppervlaktebehandeling.
Stuur onderzoek
Productomschrijving
CNC-gedraaide onderdelen – de snelste route van staafmateriaal tot afgewerkt onderdeel
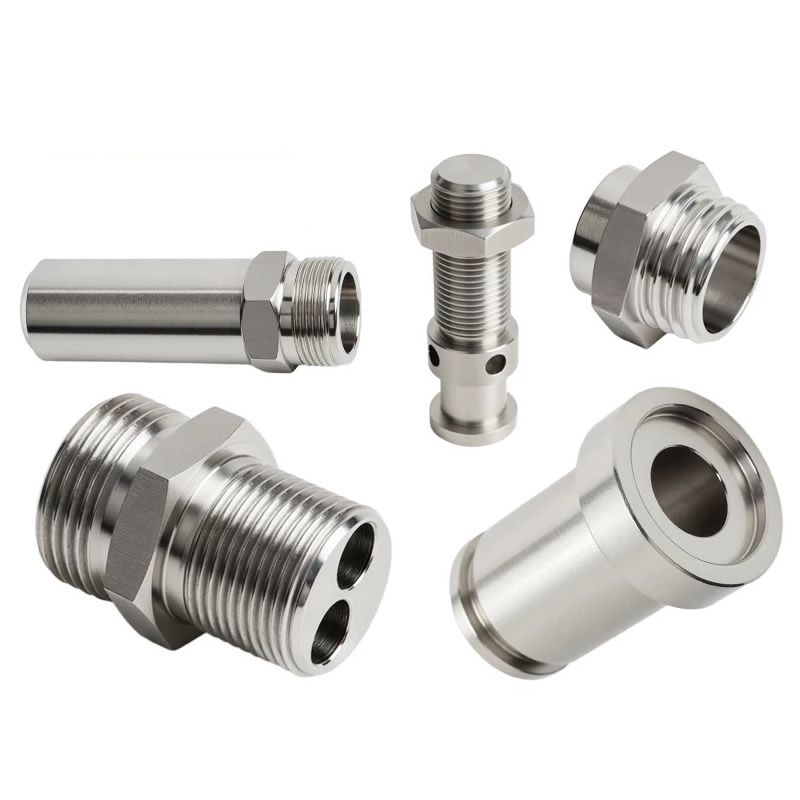
Door te frezen ontstaan vormen. Door te draaien ontstaan cilinders. En een verrassend aantal precisiecomponenten – assen, pennen, connectoren, bussen, klepspoelen – zijn cilindrisch. Dat is waaromCNC-gedraaide onderdelenblijven de meest kosteneffectieve en efficiënte manier om ze te produceren.
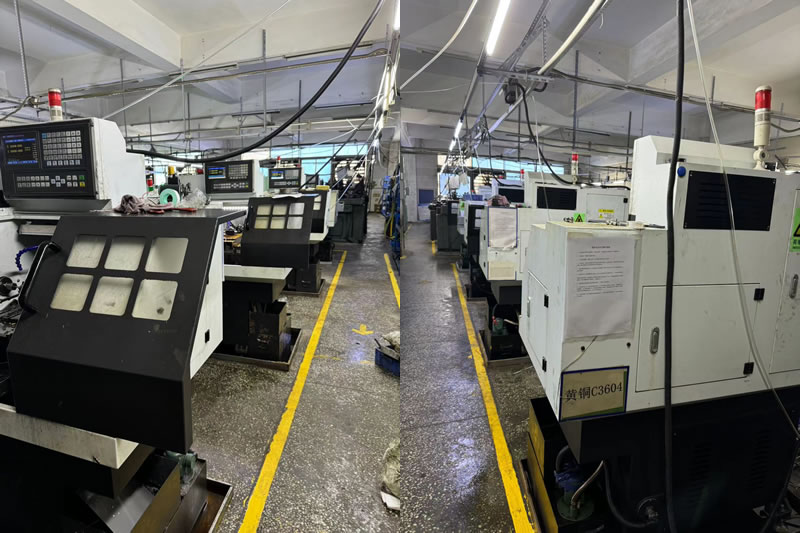
Bij Nuote Metals beschikken we over 30 draaibanken met barvoeding en klauwplaat die speciaal zijn bedoeld voor draaien. Maar snelheid alleen is niet het doel. Het doel is een onderdeel dat voldoet aan tolerantie, oppervlakteafwerking en materiaalintegriteit, batch na batch. In dit artikel leggen we uit hoe wij denken over draaien, waar het past en wat je kunt verwachten als je ons een tekening stuurt.
Wat draaien anders maakt – en sneller
Door te draaien roteert het werkstuk tegen een stilstaand snijgereedschap. Bij het frezen draait het gereedschap tegen een stilstaand werkstuk. Dat ene verschil verandert alles op het gebied van kosten, snelheid en precisie.
Waarom draaien sneller gaat:
- Staafvoeding:Voor de productie van grote volumes duwt een staafaanvoer het materiaal automatisch in de spil – geen handmatig laden, geen stilstand tussen de onderdelen.
- Eénpuntssnijden:Een draaigereedschap grijpt het materiaal continu aan, waardoor grote hoeveelheden metaal snel worden verwijderd.
- Nauwere toleranties op diameters:Door te draaien ontstaan op natuurlijke wijze ronde vormen met een uitstekende concentriciteit en oppervlakteafwerking.
- Geen ingewikkelde werkstukopspanning:Een spantang of spantang houdt de staaf vast; het onderdeel valt eraf als het klaar is.
Waar draaien wint:
- Assen, pennen, bouten, tapeinden
- Connectoren, adapters, fittingen
- Bussen, mouwen, afstandhouders
- Klepspoelen, zuigers, plunjers
- Elk onderdeel met een primaire cilindrische as
Waar frezen wint:
- Prismatische vormen met platte vlakken, zakken en complexe contouren
- Behuizingen, beugels, spruitstukken
- Onderdelen waar de primaire geometrie niet roterend is
De meeste gedraaide onderdelen hebben wat secundair frezen nodig: kruisgaten, platte vlakken, sleuven. Daarom beschikken wij over zowel draai- als freesapparatuur, en 5-assige frees-draaicentra voor onderdelen die beide in één opstelling nodig hebben.
Typische CNC-gedraaide onderdelen – geometrie en toepassingen
Als uw onderdeel aan een van deze beschrijvingen voldoet, is draaien waarschijnlijk het juiste proces:
Assen en pinnen– Motoren, actuatoren, hydraulische cilinders. Materialen: 1045, 4140, 304, 17-4 PH.
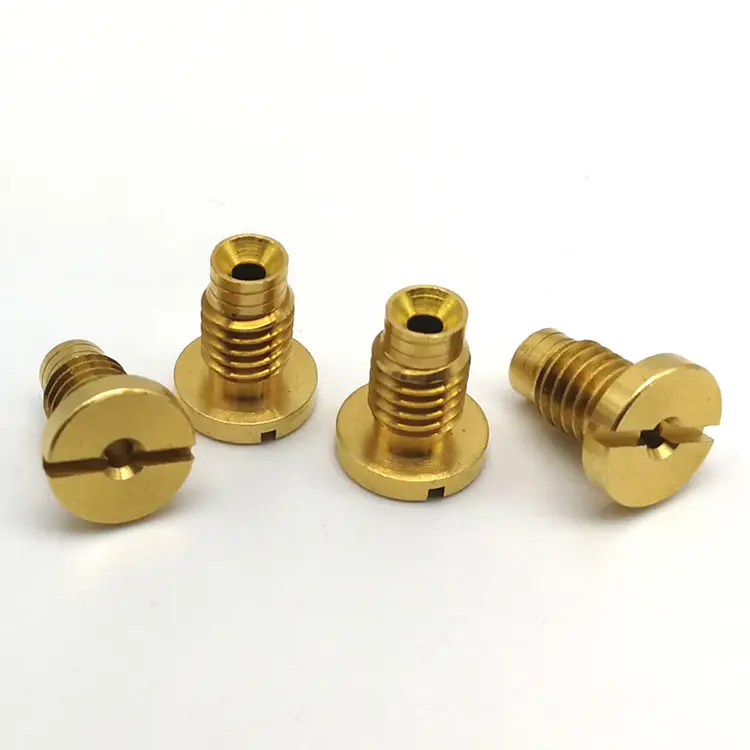
Connectoren en adapters– Vloeistofsystemen, elektrische aansluitingen, pneumatische leidingen. Materialen: messing, koper, roestvrij staal, aluminium.
Bussen en mouwen– Lagers, slijtvlakken, uitlijngeleiders. Materialen: brons, messing, staal, PTFE.
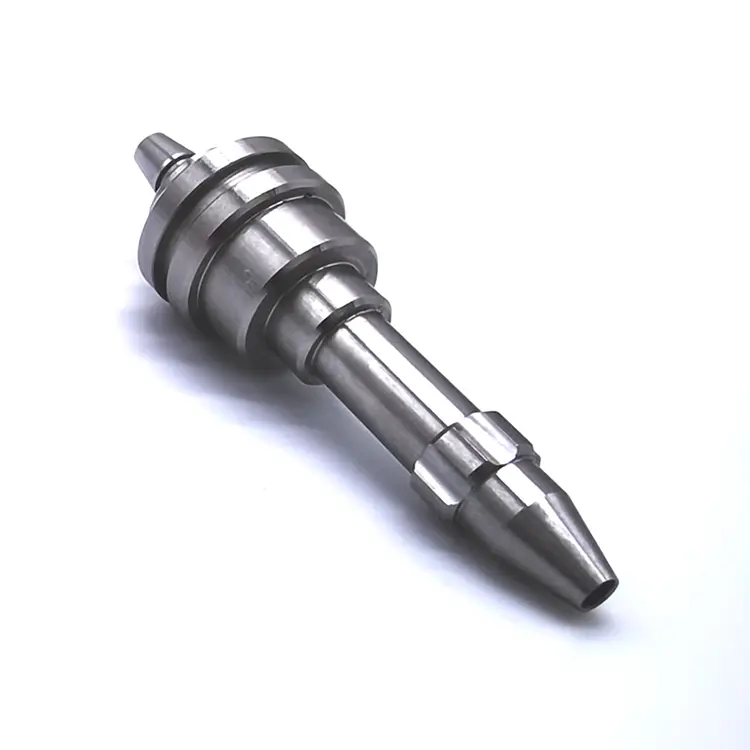
Ventielcomponenten –Spoelen, stelen, zittingen, plunjers. Materialen: 4140, 17-4 PH, D2, roestvrij.
Bevestigingsmiddelen en inzetstukken– Draadeinden, op maat gemaakte bouten, inzetstukken met schroefdraad. Materialen: koolstofstaal, gelegeerd staal, roestvrij.
Rollen en wielen– Transportbanden, materiaalbehandeling, printapparatuur. Materialen: staal, aluminium, nylon, POM.
Wat deze onderdelen gemeen hebben:Een primaire cilindrische as, een behoefte aan concentriciteit en een vereiste voor een consistente diameter en oppervlakteafwerking. Dit zijn precies de eigenschappen die draaien het beste oplevert.
Uitrusting en capaciteit – Gebouwd voor efficiëntie met staafvoeding
Nuote Metals beschikt over een draaiafdeling die is geoptimaliseerd voor zowel de precisie van kleine batches als de productie van grote volumes.
| Vermogen | Specificatie |
|---|---|
| Draaidiameter | 2 mm – 300 mm |
| Draaiende lengte | Tot 750 mm |
| Tolerantie | ±0,005 mm (standaard), ±0,002 mm (precisie) |
| Oppervlakteruwheid | Ra 0,4 μm (standaard), Ra 0,2 μm (gepolijst) |
| Capaciteit staaftoevoer | 2 mm – 80 mm diameter |
| Spilsnelheid | Tot 6.000 tpm |
| Live gereedschap | Cross-holes, flats, sleuven in één opstelling |
Materialen die wij regelmatig draaien:
- Koolstofstaal (1045, 1215, 12L14)
- Gelegeerd staal (4140, 4340, 8620)
- Roestvrij staal (303, 304, 316, 17-4 PH)
- Aluminium (6061, 7075, 2024)
- Messing (C36000, C26000)
- Koper (C11000, C10200)
- Kunststoffen (POM, PEEK, PTFE, nylon)
Volumecapaciteit:Prototype (1–50 stuks), productie in kleine volumes (50–5.000), productie in grote volumes (5.000–500.000+).
Kwaliteitscontrole – wat we verifiëren op elk CNC-gedraaid onderdeel
Draaien is snel, maar snelheid zonder verificatie is verspilling. Elke batch wordt geproduceerd onder een gedocumenteerd kwaliteitssysteem:
Verificatie van inkomend materiaal:
- Molentestcertificaten voor elke staaf.
- Interne controles op hardheid en microstructuur.
Controle tijdens het proces:
- Eerste artikelinspectie (FAI) voor elk nieuw onderdeelnummer.
- Statistische procescontrole (SPC) op kritische diameters.
- Bewaking van gereedschapslijtage en geplande gereedschapswissels om drift te voorkomen.
Eindinspectie:
- CMM-inspectie voor complexe geometrieën.
- Optische comparatoren voor schroefdraad- en profielverificatie.
- Oppervlakteruwheidstesters voor Ra-validatie.
- Volledig maatrapport en materiaalcertificaat bij elke verzending.
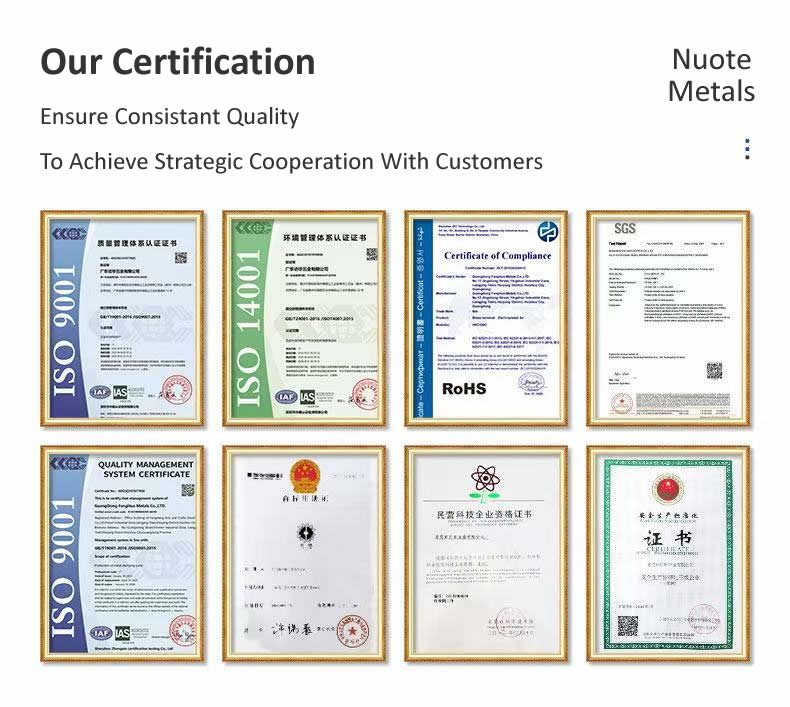
Certificeringen: ISO 9001:2015. RoHS- en REACH-naleving beschikbaar. PPAP-documentatie op aanvraag.
Een echt voorbeeld – 17-4 PH roestvrijstalen klepspoel
Een Noord-Amerikaanse fabrikant van hydraulische apparatuur had een roestvrijstalen klepspoel van 17-4 PH nodig met een diametertolerantie van 0,008 mm, een concentriciteit van 0,005 mm en een warmtebehandeling van 40-45 HRC. Hun vorige leverancier kon na het uitharden de concentriciteit niet behouden: de spoel was 0,02 mm niet rond.
Wat wij anders deden:
- De spoel volledig machinaal bewerkt op een 5-assig frees-draaicentrum: alle diameters, groeven en kruisgaten in één opstelling.
- Gebruikt CBN-gereedschap voor de laatste afwerking na warmtebehandeling.
- Geverifieerde concentriciteit met een Talyrond voor en na verharding.
- 3.500 stuks verzonden zonder afwijzingen. De klant elimineerde het secundaire slijpen en verkortte de doorlooptijd met 10 dagen.
Veelgestelde vragen over CNC-gedraaide onderdelen
Vraag 1: Wat is het verschil tussen CNC-draaien en CNC-frezen?
A: CNC-draaien roteert het werkstuk terwijl een stationair gereedschap het snijdt – het beste voor cilindrische onderdelen. Bij CNC-frezen roteert het gereedschap terwijl het werkstuk stil blijft liggen – het beste voor prismatische onderdelen met platte vlakken en uitsparingen. VeelCNC-gedraaide onderdelenvereisen ook secundair frezen voor kruisgaten of platte gaten. Nuote Metals exploiteert beide soorten apparatuur, plus 5-assige frees-draaicentra die draaien en frezen in één opstelling combineren.
Vraag 2: Welke toleranties kunt u aanhouden op gedraaide onderdelen?
A: Onze standaardtolerantie is ±0,005 mm, met een nauwkeurigheid tot ±0,002 mm voor kritische diameters. Concentriciteit en rondheid kunnen op 0,005 mm of beter worden gehouden. De haalbare tolerantie hangt af van het materiaal, de verhouding tussen lengte en diameter van het onderdeel en het type kenmerk. Voor warmtebehandelde onderdelen raden wij aan toleranties op te geven na de warmtebehandeling of na het slijpen. Nuote Metals beoordeelt elke tekening en geeft DFM-feedback voordat u een bestelling plaatst.
Vraag 3: Kunt u onderdelen uit staafmateriaal draaien met kruisgaten en schroefdraad?
EEN: Ja. Onze draaibanken zijn uitgerust met live gereedschappen en staafaanvoersystemen, waardoor we dwarsgaten kunnen boren, vlakken kunnen frezen en schroefdraad kunnen snijden in dezelfde opstelling als bij het draaien. Dit elimineert secundaire bewerkingen, verkort de doorlooptijd en verbetert de concentriciteit tussen functies. Voor complexe geometrieën gebruiken we 5-assige frees-draaicentra die het onderdeel compleet in één opspanning bewerken.
Hottags: CNC-gedraaide onderdelen, China CNC-gedraaide onderdelen
Stuur onderzoek
Stel gerust uw vraag via onderstaand formulier. Wij zullen u binnen 24 uur antwoorden.
X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies.
Privacybeleid