Producten
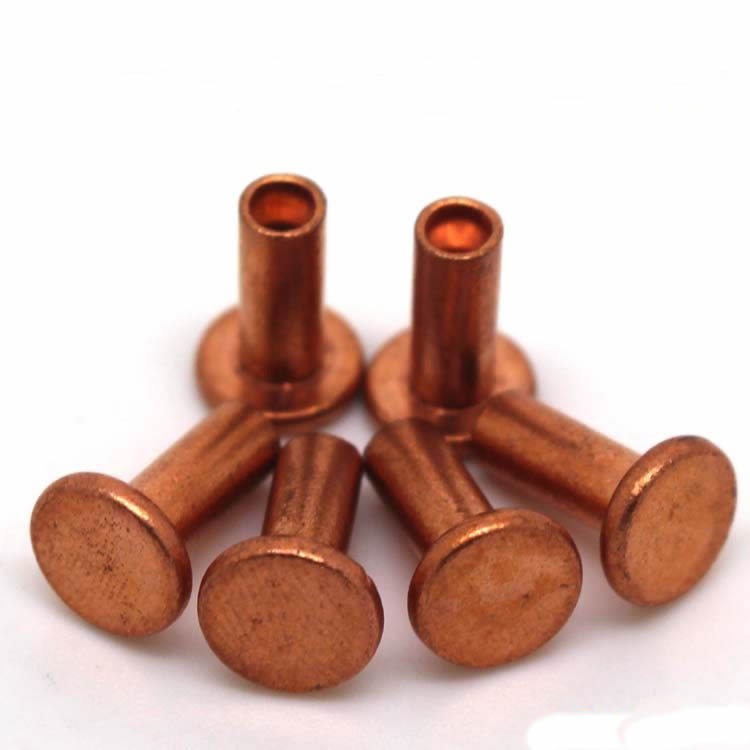
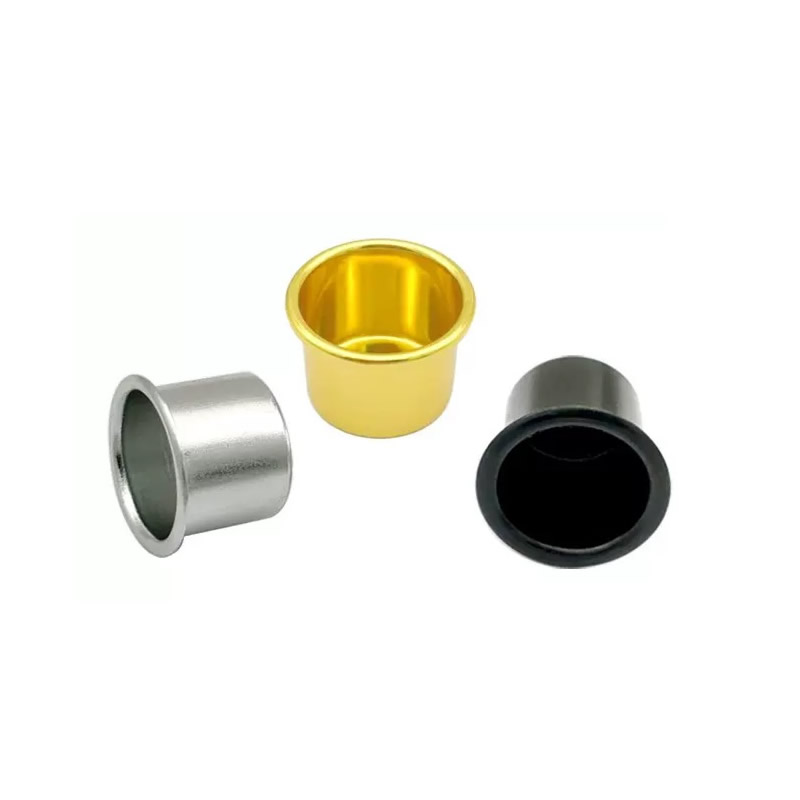
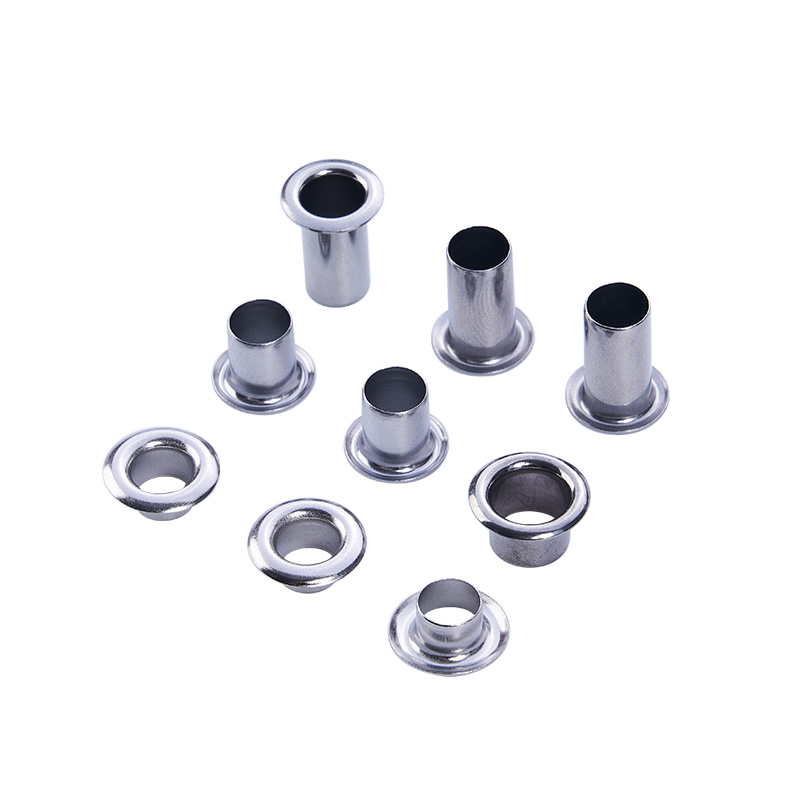
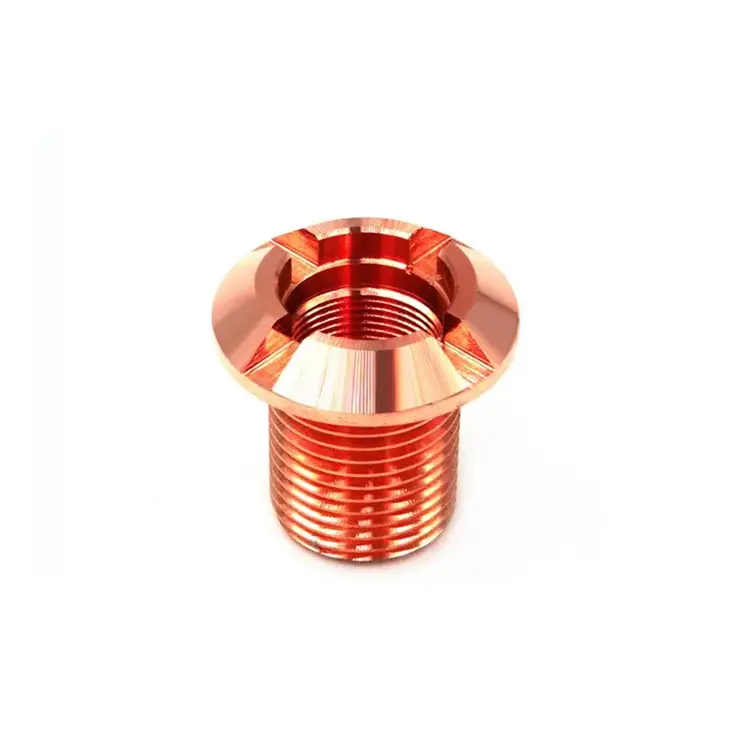
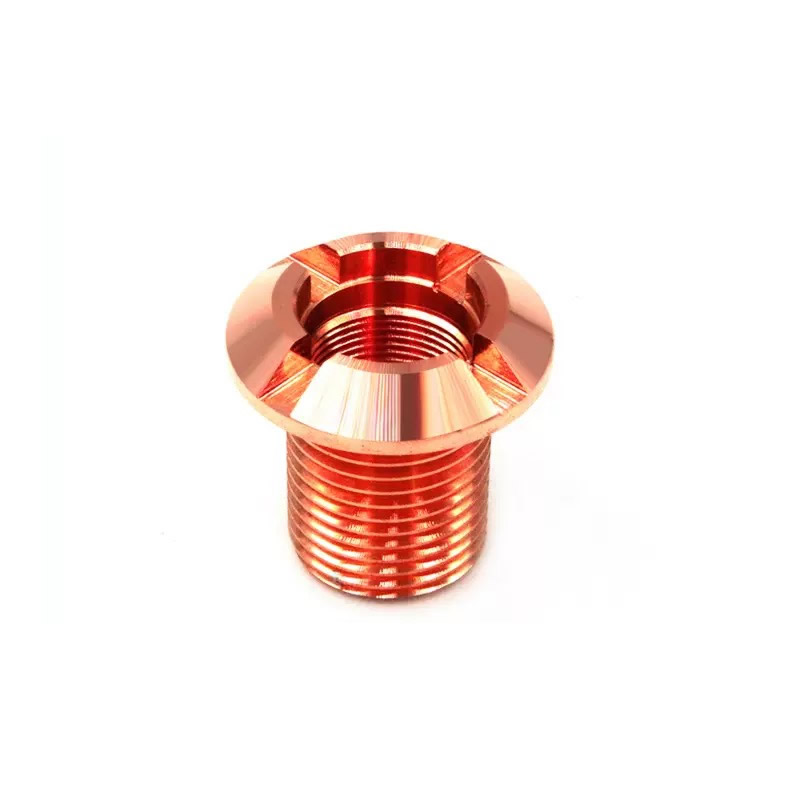
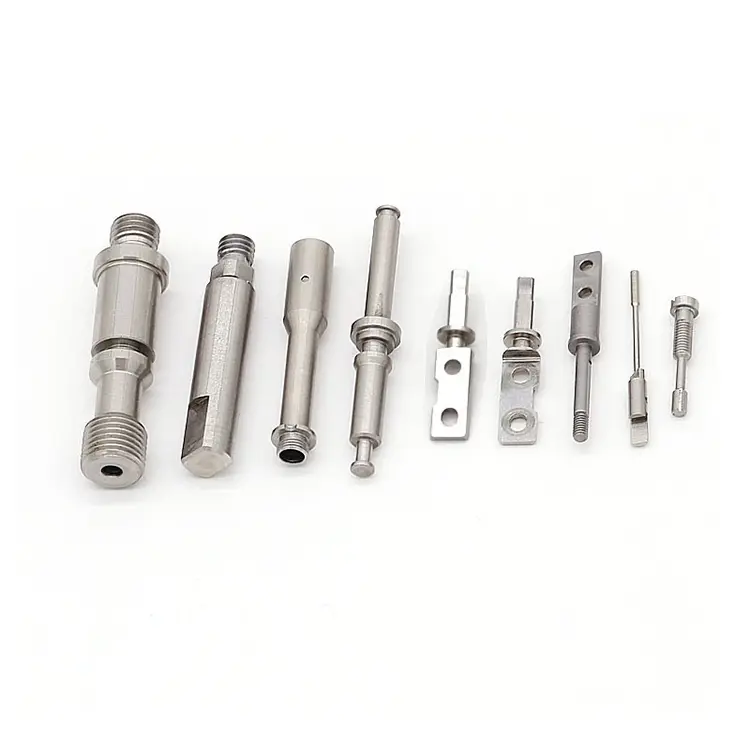
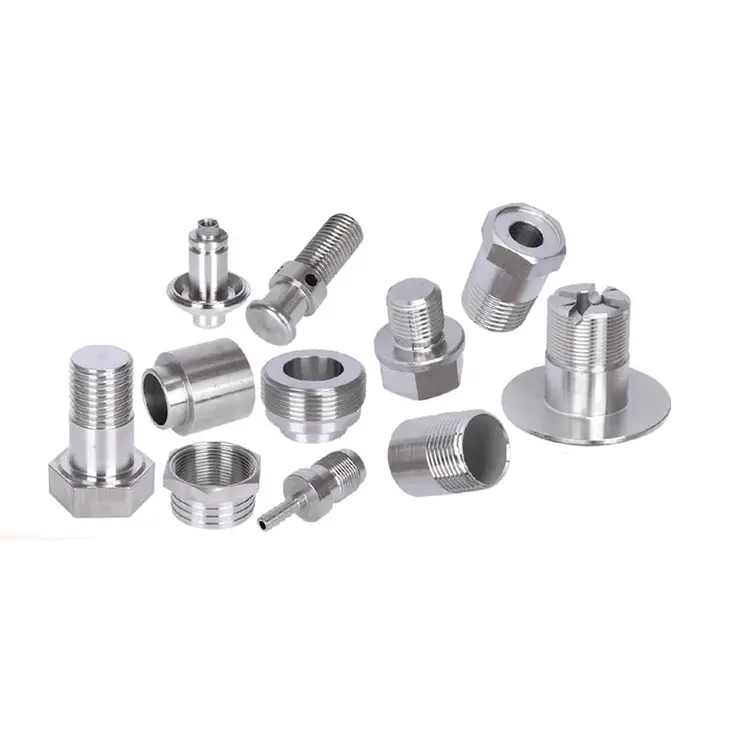
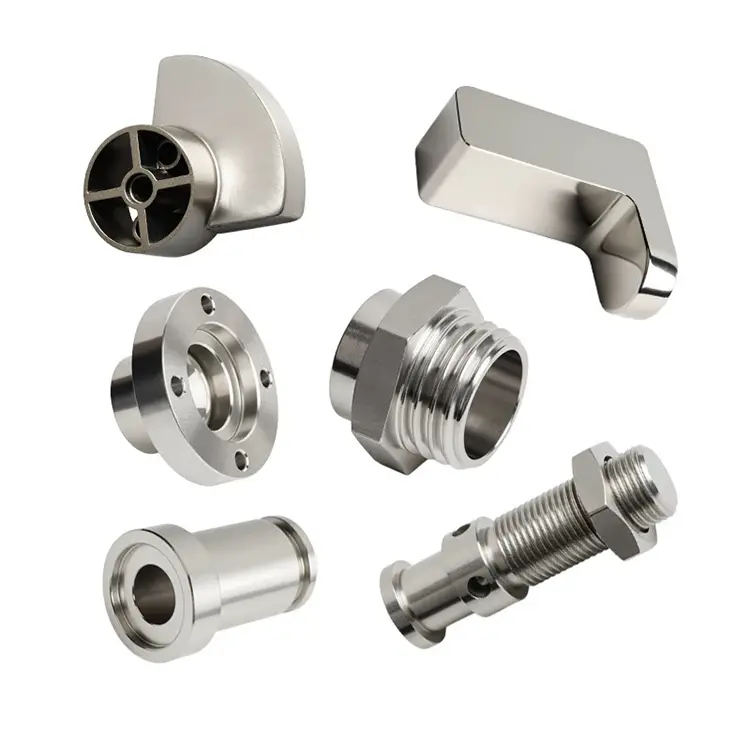
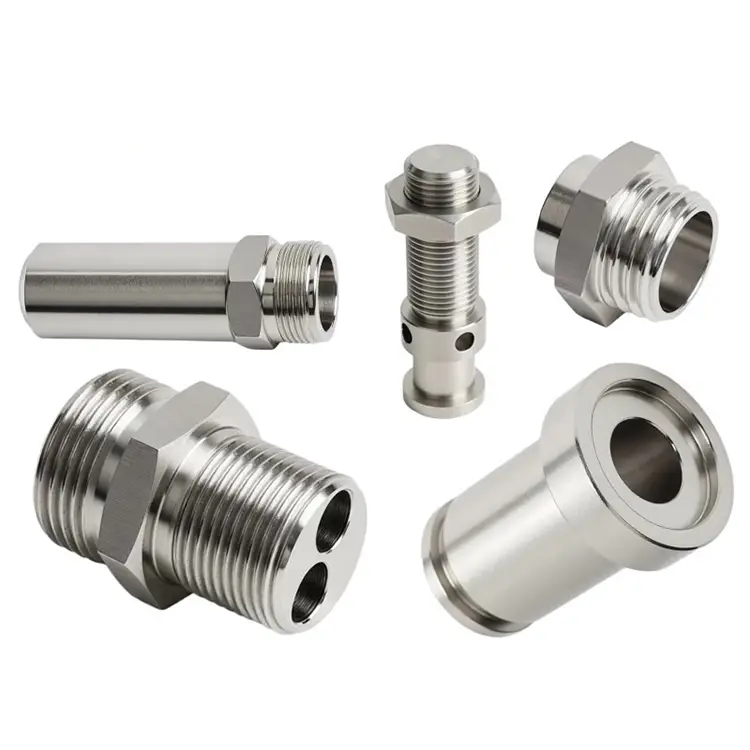
Koperen draaidelen
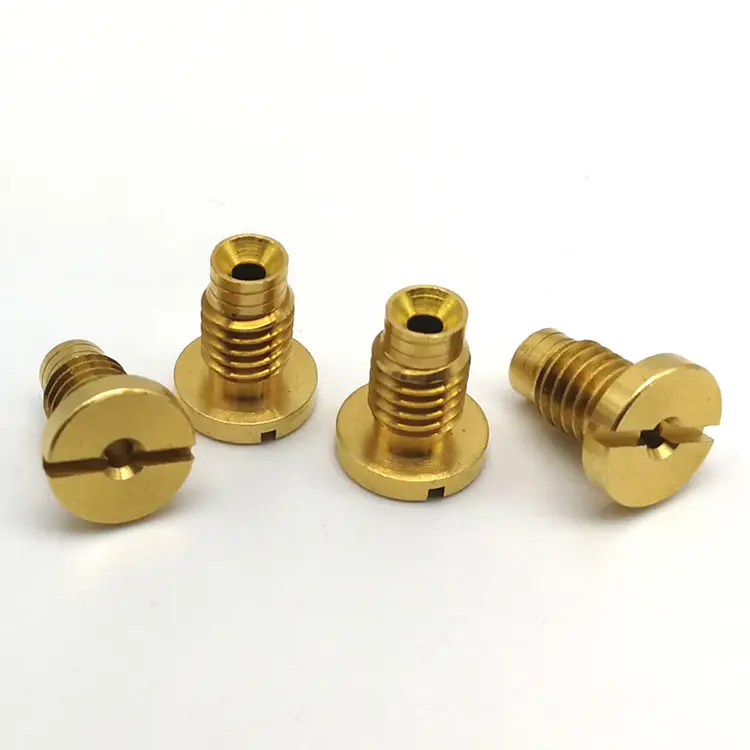
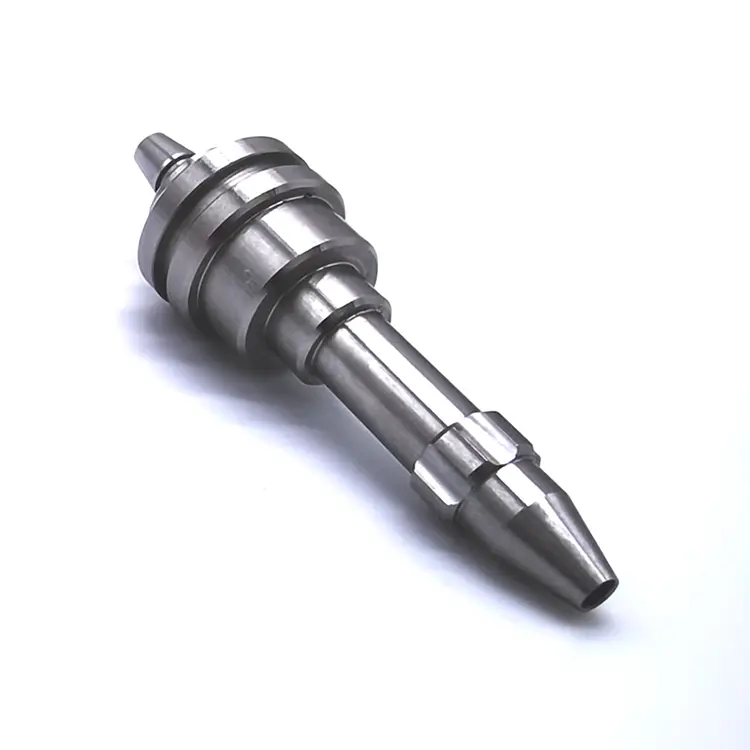
Nuote Metals heeft meer dan 10 jaar ervaring in de productie en levering van gespecialiseerde draaicomponenten, en onze CNC-draaibankapparatuur is in staat om koperen draaidelen te produceren met uiterst nauwkeurige afmetingen om aan uw meest gedetailleerde eisen te voldoen. Alle koperen bewerkingsonderdelen worden vervaardigd met de kleinste toleranties en voldoen zelfs aan de strengste criteria.
Stuur onderzoek
Productomschrijving
Messing draait gemakkelijk. Staal vecht terug. Aluminium vereist ontbramen. Koper is anders. Het is zacht, gomachtig en vatbaar voor vlekken. Het hardt snel uit. Het produceert lange, vezelige spanen die zich rond het gereedschap wikkelen en krassen op het oppervlak veroorzaken. En als je het bewerkt met standaardparameters, krijg je een onderdeel dat er acceptabel uitziet, maar de geleidbaarheidstest niet doorstaat.
Nuote metalenmachinesKoperen draaidelenvoor toepassingen waarbij elektrische of thermische geleidbaarheid geen kenmerk is: het is de gehele functie. Railconnectoren, RF-afschermingscomponenten, vacuümafdichtingen, koellichaampinnen. Als uw onderdeel stroom moet geleiden, warmte moet afvoeren of een niet-magnetisch signaalpad moet behouden, is koper het materiaal. Maar alleen als het op de juiste manier wordt bewerkt.
De vier valkuilen van het koperdraaien
1. Uitsmeren en snijkantopbouw.
Koper is zacht en taai, waardoor het onder druk de neiging heeft om aan de snijkant te lassen. Dit vormt een opgebouwde rand (BUE) die op onvoorspelbare wijze afbreekt, waardoor een slechte oppervlakteafwerking, dimensionale drift en ingebedde deeltjes ontstaan die de contactweerstand verhogen. We gebruiken ongecoate, gepolijste hardmetalen wisselplaten met een hoge positieve spaanhoek. Gecoate gereedschappen verhogen de wrijving en verergeren de BUE in koper. De snijsnelheden worden hoog gehouden, de voedingen zijn gematigd en de koelvloeistof wordt precies op de rand gericht.
2. Bramen die de geleidbaarheid vernietigen.
Koperfrezen zijn ductiel en hechten zich aan het onderdeel. Een braam op een railcontactoppervlak creëert een punt met hoge weerstand. Een braam in een RF-holte verandert het signaalgedrag. Bij standaard ontbramen worden interne randen gemist. We gebruiken gecontroleerde voedingssnelheden om braamvorming aan de bron te minimaliseren, en vervolgens thermisch ontbramen of abrasieve stroomafwerking voor interne kenmerken. Voor kritische elektrische oppervlakken inspecteren we met een profiler voordat we ze vertinnen of galvaniseren.
3. Arbeidsharding tijdens de bewerking.
Koperwerk hardt snel uit. Als het gereedschap wrijft in plaats van snijdt, wordt het oppervlak hard, wordt de volgende passage sneller bot en kan het onderdeel te hard worden om later te vormen of te buigen. We programmeren snijsnelheden boven de hardingsdrempel en gebruiken een scherpe, positieve geometrie om netjes te knippen. Voor C10200 (OFHC) gloeien we indien nodig tussen voor- en nabewerkingen.
4. Oxidatie tussen operaties.
Koper oxideert snel bij blootstelling aan lucht, vooral na bewerking, wanneer vers metaal wordt blootgesteld. Oxidefilms verhogen de contactweerstand en interfereren met solderen, vertinnen of plateren. We spoelen en drogen onderdelen onmiddellijk na de bewerking en slaan ze op in met stikstof gespoelde kasten. Voor onderdelen die verzilverd of vertind worden, plannen we de afwerking binnen 24 uur na bewerking.
Kopersoorten die wij bewerken – en waarom ze ertoe doen
| Cijfer | Zuiverheid | Geleidbaarheid | Belangrijkste kenmerk | Typische toepassing |
|---|---|---|---|---|
| C11000 (ETP) | ≥99,9% | 58 MS/m | Algemeen doel, goede balans | Rails, terminals, koellichamen |
| C10200 (OFHC) | ≥99,99% | 59 MS/m | Zuurstofvrij, geen verbrossing | Vacuümafdichtingen, elektronica voor hoge temperaturen |
| C10100 (OFE) | ≥99,99% | 59 MS/m | Extreem laag zuurstofgehalte, hoogste ductiliteit | Kritische elektronica, cryogeen |
| C14500 (Tellurium) | ≥99,5% | 50 MS/m | Bewerkbaarheid verbeterd door Te | Gedraaide connectoren met hoge snelheid |
| C17510 (beryllium) | – | 45 MS/m | Hoge sterkte, goede geleidbaarheid | Veren, hogestroomcontacten |
Een opmerking over C11000 versus C10200: C11000 is het standaard elektrische koper. Het bevat ~0,04% zuurstof, wat prima is voor de meeste rails en terminals. C10200 is zuurstofvrij: het is bestand tegen waterstofverbrossing tijdens lassen, hardsolderen of gebruik bij hoge temperaturen. Voor vacuümafdichtingen of cryogene onderdelen kiest u C10200 of C10100. Nuote Metals heeft ze alle drie op voorraad en kan u adviseren op basis van uw toepassing.
Onze koperdraailijn – Gebouwd voor geleidbaarheid en oppervlakte-integriteit
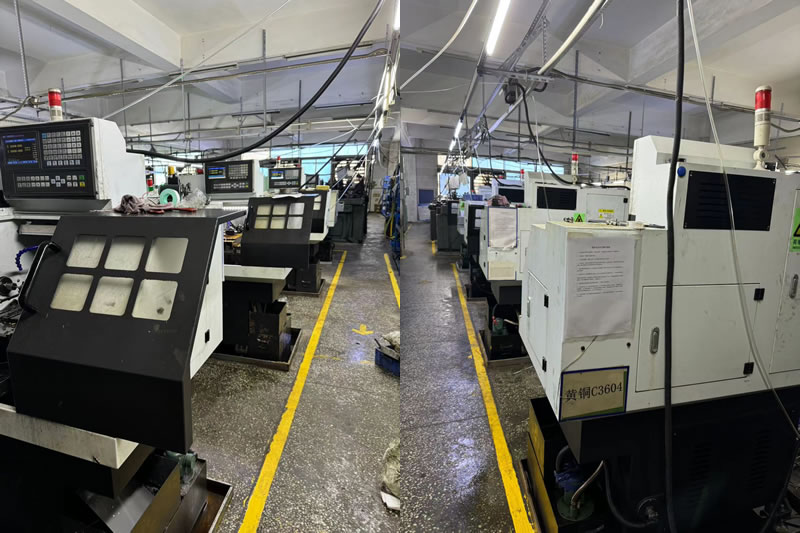
Nuote metalen beschikt over een speciale koperen draaicel, geïsoleerd van onze staal-, roestvrij- en aluminiumlijnen. Kruisbesmetting is de vijand van geleidbaarheid. Een enkele stalen chip ingebed in een koperen stroomrail wordt een hotspot.
Apparatuur en procescontrole:
8 CNC-draaibankenspeciaal voor koper en koperlegeringen, staafcapaciteit 2 mm tot 60 mm.
Ongecoat, gepolijst hardmetaalinzetstukken die alleen voor koper zijn gereserveerd - geen kruisgebruik met andere materialen.
Koelvloeistof onder hoge druk(70 bar) gericht op de snijkant om spanen te breken en uitsmering te voorkomen.
Vertinnen en verzilveren in eigen huis– wij beheersen het proces van bewerkt onderdeel tot afgewerkt, soldeerbaar oppervlak.
Verificatie geleidbaarheid:elke batch getest met een Sigma-testmeter om ≥58 MS/m voor C11000 te bevestigen.
Volumecapaciteit:
Prototype:1–50 stuks, 5-assige frees-draaicentra.
Productie:50–200.000 stuks, draaibanken met staafvoeding, automatische laders en meting tijdens het proces.
Waarom dit ertoe doet: Voor het draaien van koper zijn gereedschappen, koelmiddelen en handelingen nodig die speciaal zijn ontworpen voor zacht, geleidend, zuurstofgevoelig materiaal. Dankzij onze speciale cel kunnen we toleranties van ±0,005 mm aanhouden op een railconnector en een oppervlak leveren dat de geleidbaarheidstest doorstaat na het verzilveren.
Een echt voorbeeld – C11000 railconnector voor EV-laadstation
Een Europese fabrikant van EV-laadapparaten had een C11000-railconnector nodig met een boringtolerantie van 0,01 mm, een Ra 0,8 μm-oppervlakteafwerking en een verzilverde coating die een 24-uurs zoutsproeitest doorstond. Hun vorige leverancier leverde onderdelen met ingebedde koperdeeltjes die na het plateren weerstandsfouten veroorzaakten.
Wat wij anders deden:
- Gebruikte ongecoate gepolijste hardmetalen inzetstukken om snijkantsopbouw en ingebedde deeltjes te voorkomen.
- Overgestapt op abrasieve vloeiafwerking voor de interne boring, waarbij bramen worden verwijderd die met handgereedschap over het hoofd zijn gezien.
- Geverifieerde oppervlaktereinheid met een kopersulfaattest vóór het verzilveren.
- 8.000 stuks verzonden zonder weerstandsfouten. De klant elimineerde inkomende inspecties op contactweerstand.
Veelgestelde vragen over koperen draaionderdelen
Vraag 1: Wat is de beste koperkwaliteit voor elektrische rails en connectoren?
A: C11000 (ETP) is de standaardkeuze voor de meeste rails, terminals en connectoren. Het biedt een geleidbaarheid van 58 MS/m, goede bewerkbaarheid en is kosteneffectief. Voor vacuümafdichtingen, cryogene onderdelen of toepassingen waarbij lassen of hardsolderen nodig is, kiest u C10200 (OFHC) of C10100 (OFE). Deze zijn zuurstofvrij en bestand tegen waterstofverbrossing. Voor draaien op hoge snelheid waarbij bewerkbaarheid prioriteit heeft, bewerkt C14500 (Tellurium-koper) sneller, maar heeft een iets lagere geleidbaarheid (50 MS/m). Nuote Metals heeft alle kwaliteiten op voorraad en kan u adviseren op basis van uw wensen.
Vraag 2: Hoe voorkom je bramen op koperen draaiende onderdelen?
A: Koperbramen zijn taai en moeilijk volledig te verwijderen met handgereedschap. Preventie begint met gereedschapsgeometrie: we gebruiken een hoge positieve spaanhoek, ongecoate gepolijste wisselplaten en programmavoedingen die het materiaal netjes afschuiven. Voor dwarsgaten en interne kenmerken passen we abrasieve vloeiafwerking of thermisch ontbramen toe. Voor onderdelen die verzilverd of vertind worden, inspecteren we deze met een profiler voordat we ze afwerken, omdat galvaniseren geen bramen verbergt; het versterkt ze.
Vraag 3: Kunt u zuurstofvrij koper bewerken zonder verontreiniging?
EEN: Ja. Wij bewerken de C10200 en C10100 op speciale draaibanken met ongecoat hardmetalen gereedschap dat alleen voor koper is gereserveerd. Er komen geen staal-, aluminium- of messingspanen in de kopercel. We spoelen onderdelen onmiddellijk na de bewerking, slaan ze op in met stikstof gespoelde kasten en plannen het vertinnen of galvaniseren binnen 24 uur. Voor kritische vacuüm- of cryogene onderdelen leveren wij bij elke verzending zuurstofgehaltecertificaten en geleidbaarheidstestrapporten.
Hottags: Koperen draaiende onderdelen, China draaiende onderdelen
Stuur onderzoek
Stel gerust uw vraag via onderstaand formulier. Wij zullen u binnen 24 uur antwoorden.
X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies.
Privacybeleid