Producten
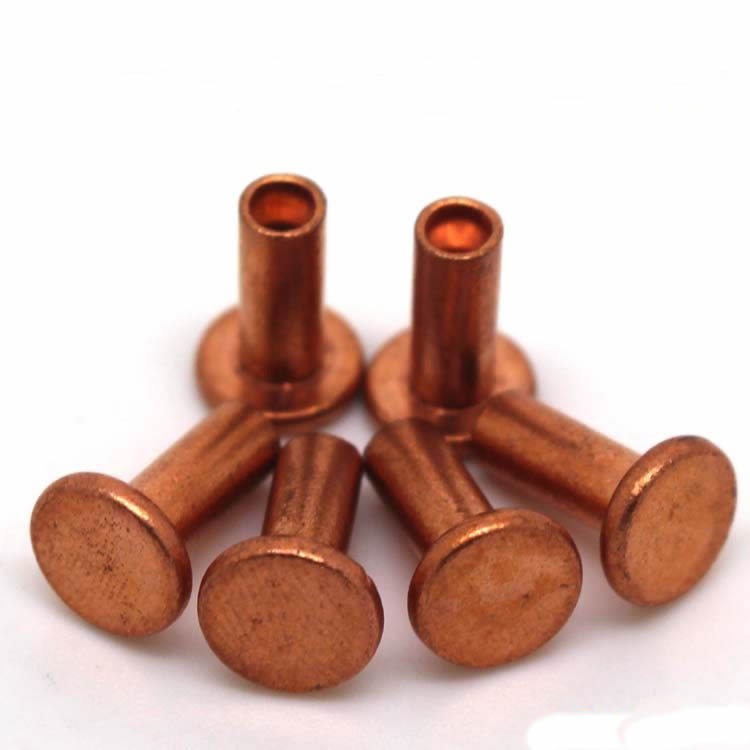
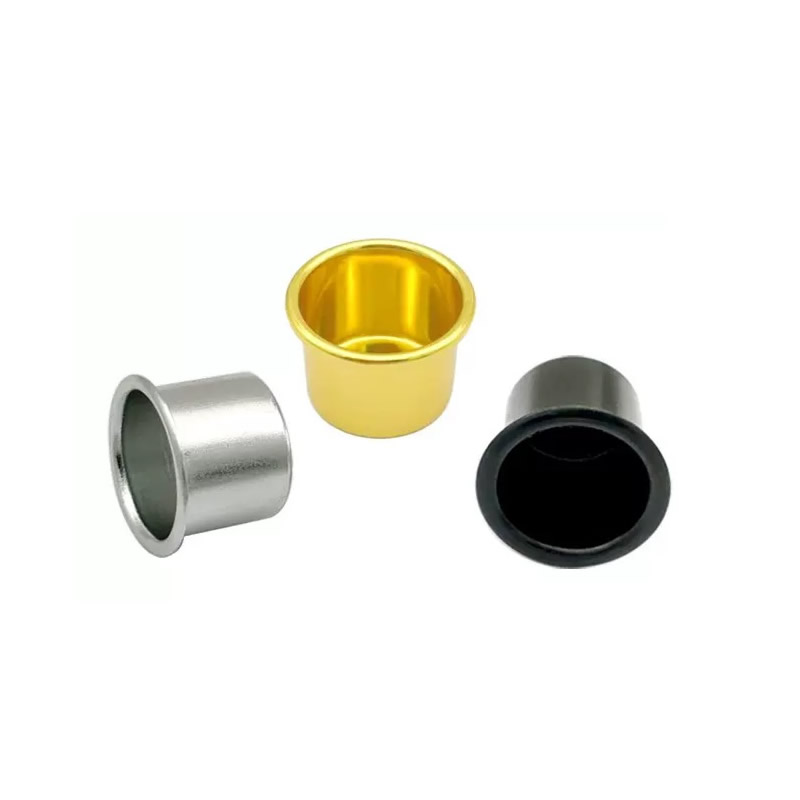
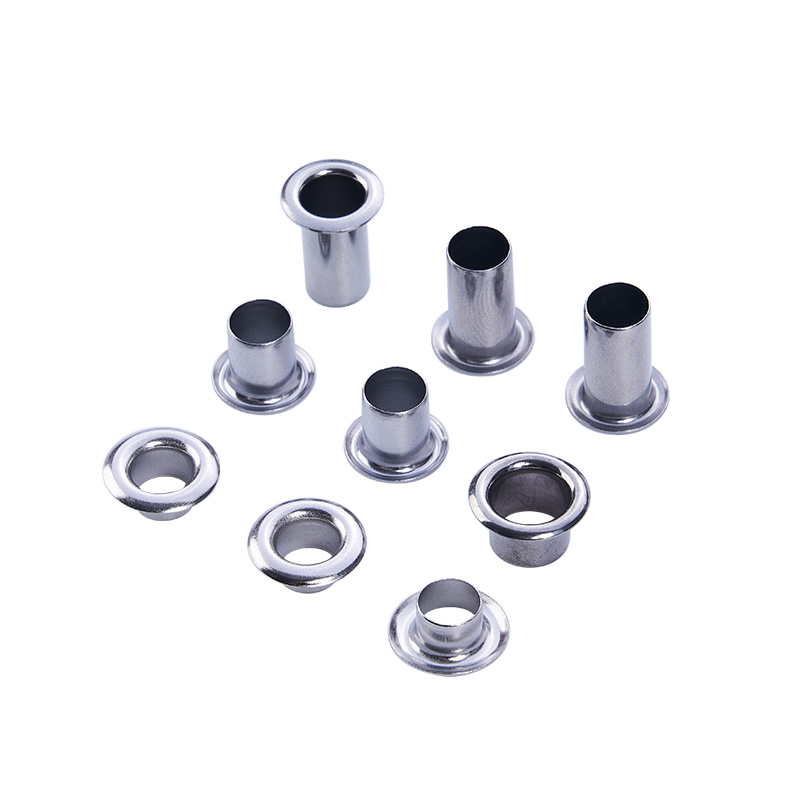
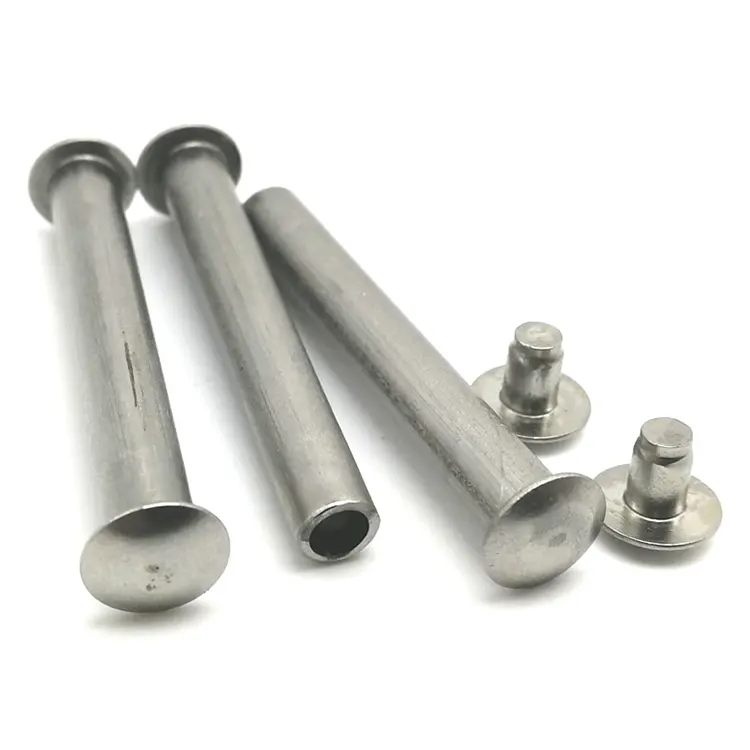
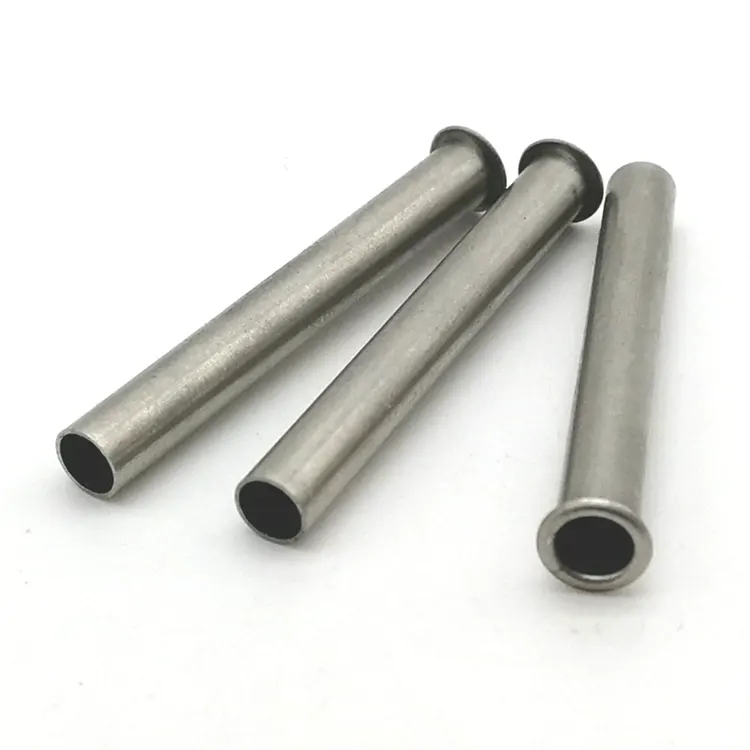
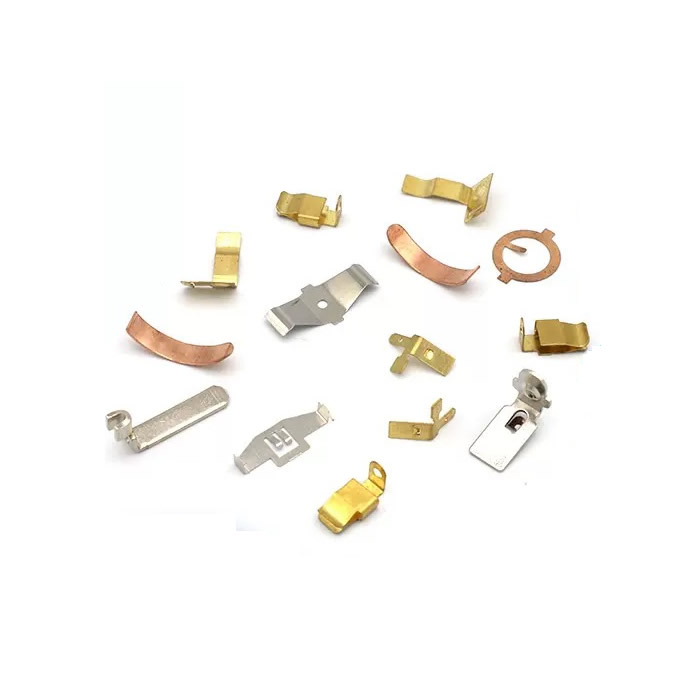
Precisiemetaalpersingen
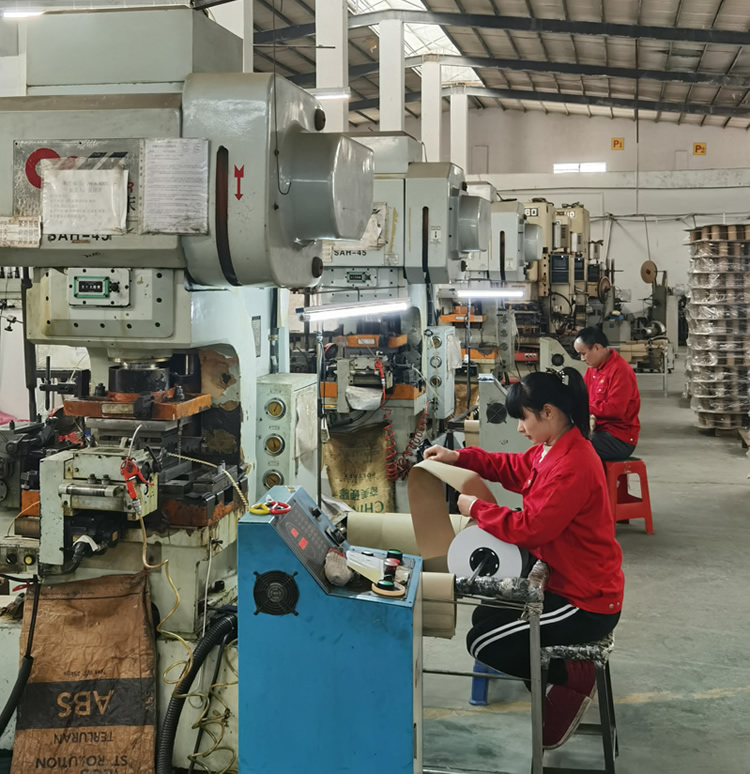
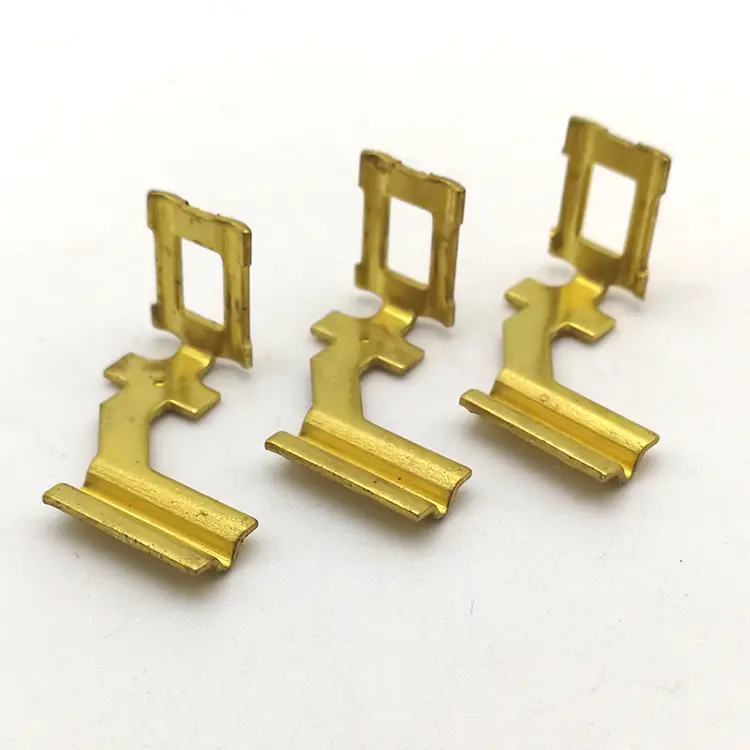
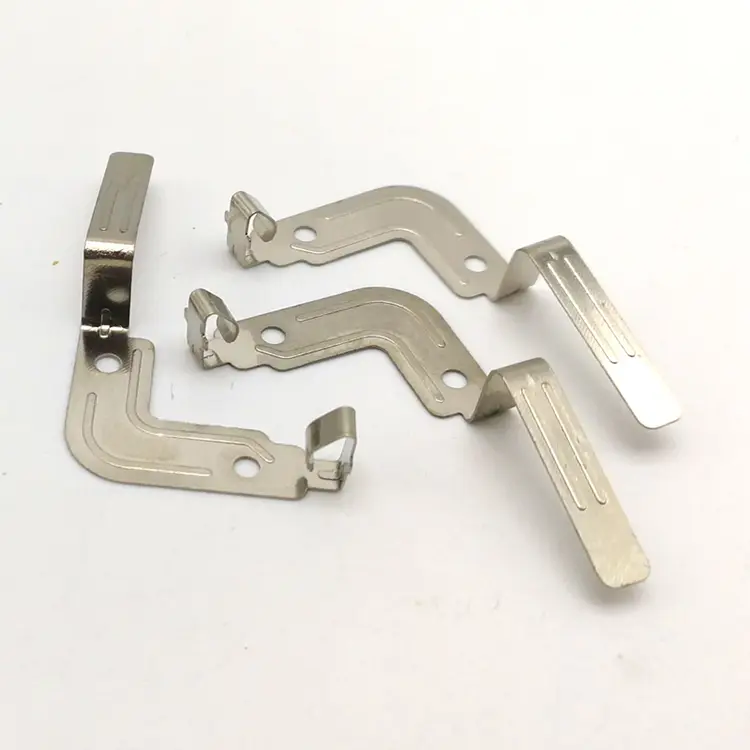
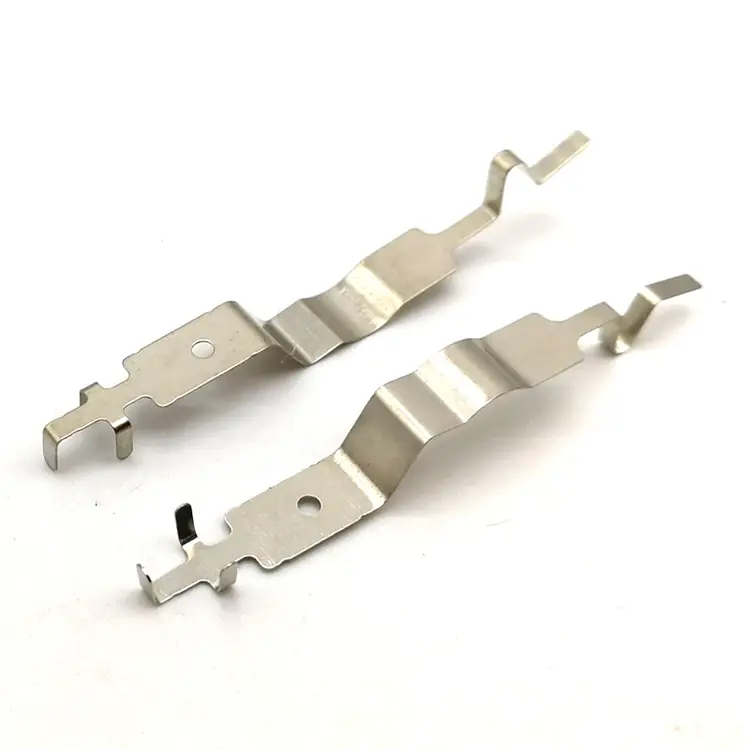
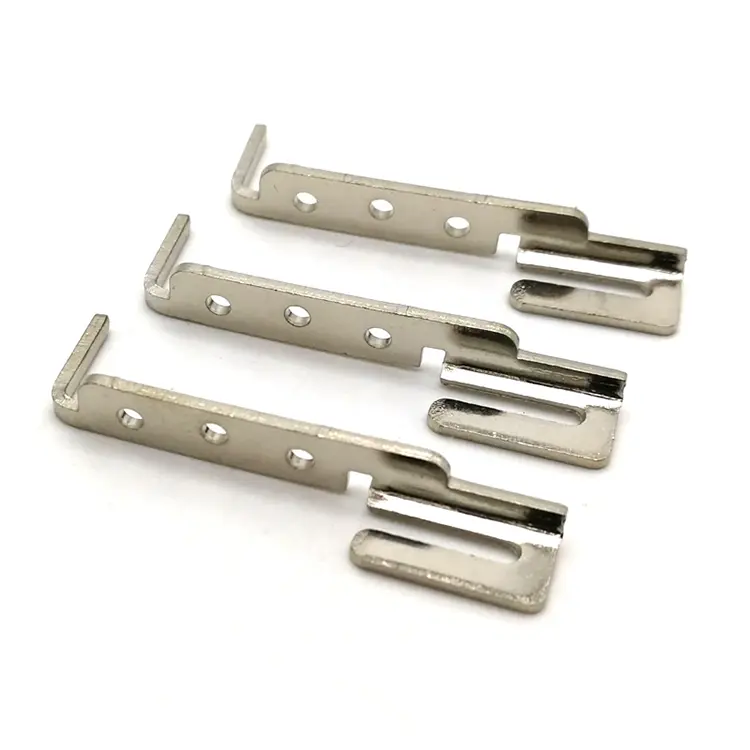
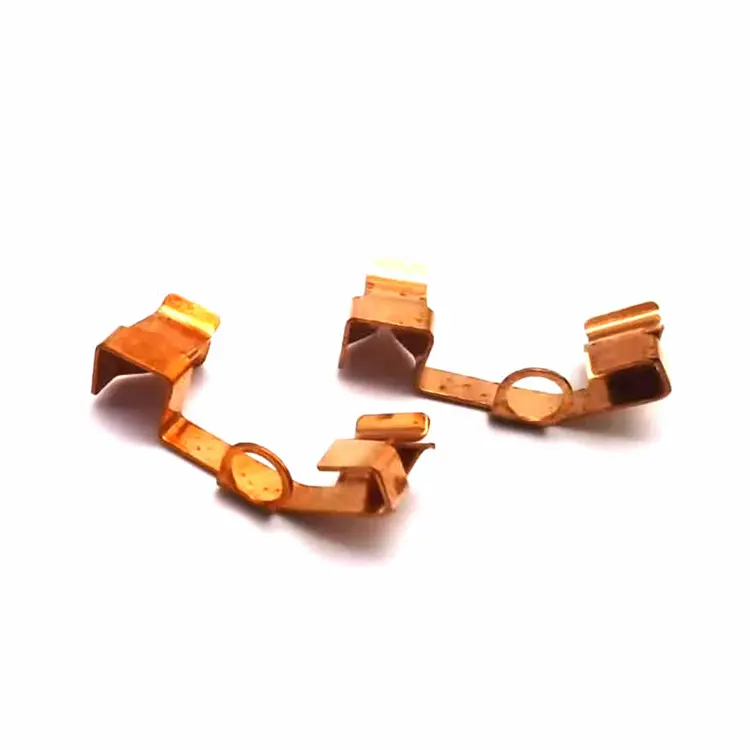
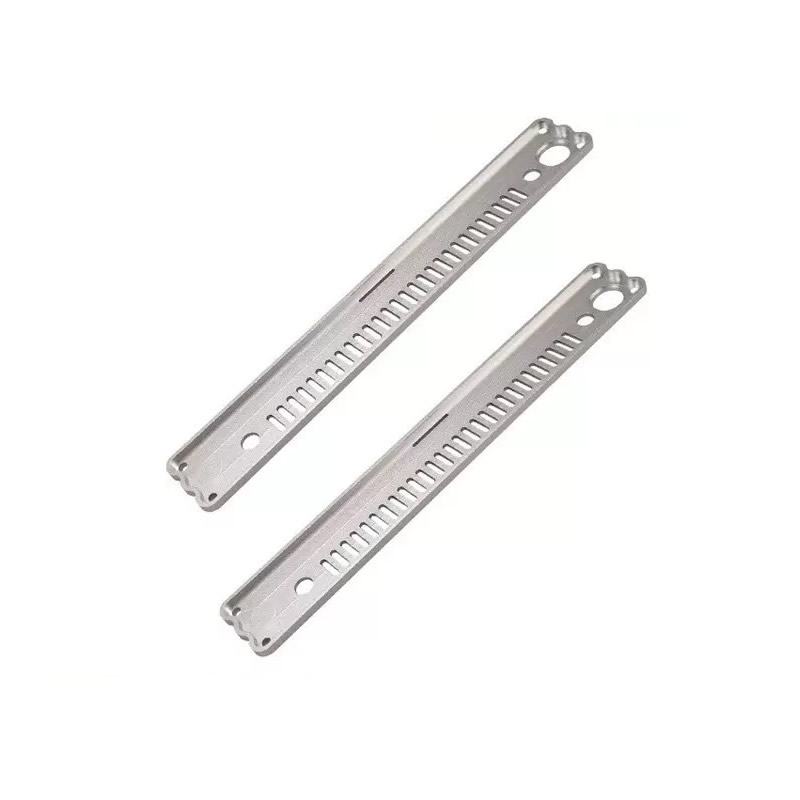
Nuote Metals is een in China gevestigde fabrikant van precisiemetaalpersen voor klanten in de automobiel-, elektronica- en industriële sector. Wij produceren gestempelde beugels, contacten, aansluitingen, afschermingen en structurele onderdelen van staal, roestvrij staal, aluminium, messing en koper. Progressieve matrijzen en matrijzen met één station, interne gereedschappen, PPAP-documentatie. 20+ jaar exportervaring. Gratis monsters voor gekwalificeerde projecten.
Stuur onderzoek
Productomschrijving
Precisiemetaalpersingen – waar kosten worden gemaakt voordat de pers draait
Een persing wordt niet geprijsd op basis van de perstijd. Het wordt geprijsd op basis van de dobbelsteen en de stripindeling. Twee leveranciers kunnen dezelfde roestvrijstalen beugel van 1 mm op dezelfde tonnagepers gebruiken en 40% verschillende eenheidsprijzen opgeven, omdat de ene stripindeling 62% van de rolbreedte gebruikt en de andere 48%. De pers draait met dezelfde snelheid. De materiaalrekening is niet hetzelfde.
Precisiemetaalpersingen zijn gevormde componenten die door een matrijs uit een spoel of plaat worden gesneden en gevormd. De matrijs bepaalt de geometrie. De stripindeling bepaalt de materiaalbenutting. De pers bepaalt de cyclussnelheid. Een koper die alleen het perstonnage en de eenheidsprijs evalueert, mist de twee variabelen die de kosten beheersen: braam, vlakheid en herhaalbaarheid.
Bij Nuote Metals produceren wijprecisiemetaalpersingenwaarbij gereedschap en striplay-out de belangrijkste kosten- en kwaliteitsbeslissingen zijn. In dit artikel wordt uitgelegd hoe een persing wordt geprijsd, waar braam en terugvering vandaan komen en wat u moet verifiëren voordat u een eerste artikel goedkeurt.
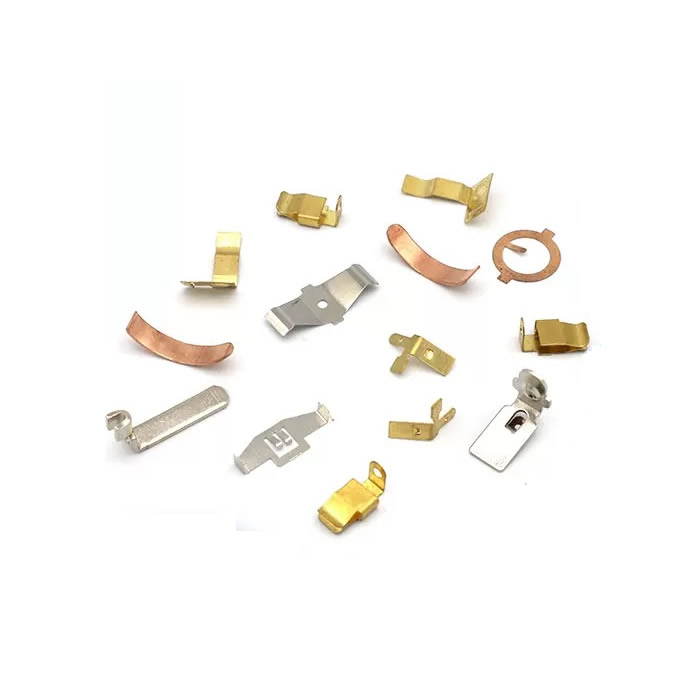
Het persproces – Wat de matrijs- en striplay-outcontrole is
Een persing begint als een vlakke strook. De matrijs voert een of meer bewerkingen uit: stansen, doorboren, buigen, vormen, tekenen of munten. Bij een progressieve matrijs gaat de strip één stap per slag vooruit; elk station voert één bewerking uit totdat het onderdeel voltooid is.
De dobbelsteen bestuurt:
- Geometrie – gatpositie, buigradius, vormhoogte.
- Braamrichting – de snijrand heeft een rollover en een braam; de dobbelsteen bepaalt welke kant.
- Vlakheid – buigen en vormen introduceren spanning die het onderdeel na het uitwerpen vervormt.
De besturingselementen van de stripindeling:
- Materiaalgebruik – hoeveel van de spoel onderdeel wordt en hoeveel schroot.
- Steek- en brugbreedte – de afstand tussen onderdelen en het materiaal dat ertussen blijft.
- Dragerontwerp – hoe het onderdeel wordt ondersteund terwijl het door de matrijs beweegt.
Bij precisiemetaalpersingen is de stripindeling vaak de grootste kostenpost. Een lay-out die het materiaalgebruik verbetert van 48% naar 62%, verlaagt de materiaalkosten met 22%, zonder de pers, het matrijsmateriaal of de cyclustijd te veranderen.
Hoe een persing wordt geprijsd: gereedschap, materiaal en volume
| Kostenelement | Wat het omvat | Hoe het verandert met volume |
|---|---|---|
| Gereedschap | Matrijsontwerp, bewerking, uitproberen | Vast – afgeschreven over de hele order |
| Materiaal | Coilkosten x stripgebruik | Proportioneel – schroot wordt betaald, maar niet verzonden |
| Druk op tijd | Tonnage × cyclussnelheid | Proportioneel – lager met progressieve matrijzen |
| Secundaire operaties | Ontbramen, tappen, plateren | Proportioneel – kan worden geëlimineerd door in-die-operaties |
| Inspectie | Eerste artikel, in uitvoering, definitief | Vast + proportioneel |
Gereedschappen zijn vaste kosten.Bij 5.000 stuks kan het gereedschap de eenheidsprijs domineren. Voor 500.000 stuks wordt het verwaarloosbaar. Het break-evenvolume hangt af van de complexiteit van het onderdeel; eenvoudige haakjes kunnen een gereedschap van 10.000 stuks rechtvaardigen; voor complexe progressieve matrijzen kunnen er 100.000 nodig zijn.
Materiaalgebruikzijn de verborgen kosten. Een stripindeling die brede bruggen en grote dragers overlaat, verbruikt meer spoel per onderdeel. Het schroot wordt betaald tegen de spoelprijs en verkocht tegen de schrootprijs; het verschil gaat verloren. Voorprecisiemetaalpersingenin roestvrij staal of koper kan het materiaal 50-70% van de eenheidskosten bedragen. Optimalisatie van de stripindeling is niet optioneel.
Secundaire operatieskosten en afhandeling toevoegen. Een onderdeel dat na het persen met de hand moet worden ontbraamd, kost meer dan een onderdeel waarvan de braam in de matrijs wordt gecontroleerd. Tappen in de matrijs, ontbramen in de matrijs en inspectie in de matrijs verminderen de handling en verbeteren de consistentie.
Braam, vlakheid en terugvering – de drie dringende gebreken
Braamis de ruwe rand die overblijft wanneer de matrijs door het materiaal snijdt. Het kan niet geëlimineerd worden, alleen gecontroleerd. De braamhoogte is afhankelijk van de matrijsspeling, de scherpte van het gereedschap en de materiaaldikte. Voor precisiemetaalpersingen wordt de braam gespecificeerd op basis van hoogte en richting. Een braam op een contactoppervlak verhoogt de weerstand; een braam op een glijrand veroorzaakt slijtage.
Vlakheidverandert na uitwerpen. Buigen en vormen introduceren restspanningen. Het onderdeel ligt plat in de matrijs en trekt krom na het loslaten. We controleren de vlakheid door spanningsvrij gloeien, door de matrijs aan te passen of door het onderdeel plat te slaan in een eindstation.
Terugveringis het elastische herstel van het materiaal na buigen. De buighoek in de matrijs is niet de buighoek in het onderdeel. Voor staal met hoge sterkte en roestvrij staal kan de terugvering 2–5° bedragen. We compenseren dit door de matrijs te ver te buigen: de hoek van de matrijs is scherper dan de hoek van het onderdeel en het materiaal veert terug naar de opgegeven hoek.
Progressieve Die versus Single-Station – die bij uw volume past
| Factor | Progressieve sterven | Single-Station-matrijs |
|---|---|---|
| Volume | 50.000+ stuks | 1.000–50.000 stuks |
| Gereedschapskosten | Hoger – meerdere stations | Lager – één handeling |
| Cyclustijd | Sneller – compleet onderdeel per slag | Langzamer – meerdere passen |
| Deel complexiteit | Hoog – buigen, doorboren, tappen in één matrijs | Laag – eenvoudig blanco of gebogen |
| Omschakeling | Langer – de dobbelsteen is zwaar | Korter – lichtere dobbelsteen |
| Beste voor | Precisiemetaalpersingen in grote volumes | Prototypes, laag volume, eenvoudige onderdelen |
Een progressieve dobbelsteenis gerechtvaardigd wanneer het volume de tool afschrijft en de complexiteit van het onderdeel meerdere bewerkingen vereist. Een matrijs met één station is beter voor prototypes en kleine volumes, waarbij de gereedschapskosten domineren en het onderdeel eenvoudig is.
Een echt voorbeeld – 0,8 mm roestvrijstalen contactveer
Een Duitse elektronicafabrikant had een roestvrijstalen contactveer van 0,8 mm nodig met een braamlimiet van 0,05 mm, een vlakheid van 0,1 mm en een buighoek van 90° ±1°. Hun vorige leverancier gebruikte een stripindeling met een materiaalgebruik van 52% en ontbraamde de onderdelen met de hand; de braamhoogte varieerde van 0,03 mm tot 0,08 mm.
Wat wij anders deden:
- De stripindeling opnieuw ontworpen met een materiaalgebruik van 68%, waardoor het spoelverbruik per onderdeel is verminderd.
- Er werd een progressieve matrijs gebruikt met in-matrijs-munting - gecontroleerde braamrichting en vlakheid in de matrijs, niet erna.
- Gecompenseerde terugvering door overbuiging tot 92°: het onderdeel veerde terug naar 90° ±0,5°.
- Geverifieerde braamhoogte en vlakheid met een optische comparator op elke 500 stuks.
- Verzonden 800.000 stuks zonder braamafwijzingen. De klant elimineerde handmatig ontbramen en verlaagde de materiaalkosten met 18%.
Dit is watprecisiemetaalpersingenmoet opleveren: niet alleen een onderdeel dat voldoet aan de tekening, maar een onderdeel waarvan de kosten en consistentie zijn afgestemd op de stripindeling en de matrijs.
Veelgestelde vragen
Vraag 1: Welke toleranties kunt u aanhouden bij precisiemetaalpersingen?
A: Typische toleranties zijn ±0,05 mm op de gatpositie en buiglocatie, ±0,1 mm op de vormhoogte en ±0,02 mm op de muntdikte. De braamhoogte wordt geregeld tot 0,05 mm of beter. De vlakheid is afhankelijk van de grootte en het materiaal van het onderdeel; 0,1 mm is haalbaar voor kleine beugels; Bij grotere onderdelen kan spanningsvrij gloeien nodig zijn. VoorprecisiemetaalpersingenTolerantie is een functie van matrijskwaliteit, persstabiliteit en materiaalconsistentie, en niet alleen van perstonnage.
Vraag 2: Kunt u persingen produceren met in-matrijzen en ontbramen?
EEN: Ja. Progressieve matrijzen kunnen tapstations, ontbraamstations en muntstations omvatten, waardoor secundaire bewerkingen en handling worden geëlimineerd. In-matrijzen vereist een betrouwbare stripdrager en een tapeenheid die gesynchroniseerd is met de persslag. In-matrijs ontbramen wordt uitgevoerd door de snijkant te munten of te scheren. Voor precisiemetaalpersingen met gaten met schroefdraad of strikte braamlimieten verbeteren bewerkingen in de matrijs de consistentie en verlagen ze de kosten per eenheid.
Vraag 3: Welke documentatie wordt bij een dringende opdracht geleverd?
A: Elke bestelling bevat een inspectierapport van het eerste artikel, materiaalcertificaten en een dimensionaal rapport met actuele meetwaarden van kritische kenmerken. Voor klanten uit de automobielsector en gereguleerde klanten bieden we PPAP-documentatie, inclusief processtroom, PFMEA, controleplan en capaciteitsstudies. Als uw leverancier van precisiemetaalpersen geen PPAP of een eerste artikelrapport kan overleggen, draagt u zelf het kwaliteitsrisico. Nuote Metals biedt volledige documentatie onder ons ISO 9001:2015-systeem.
Hottags: Precisiemetaalpersen, China Precisiepersen
Stuur onderzoek
Stel gerust uw vraag via onderstaand formulier. Wij zullen u binnen 24 uur antwoorden.
X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies.
Privacybeleid