Producten
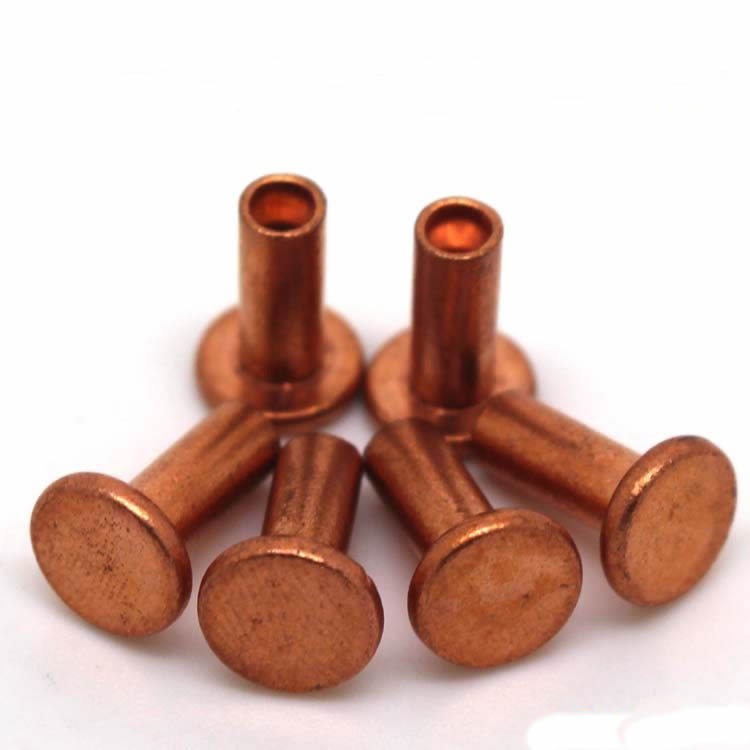
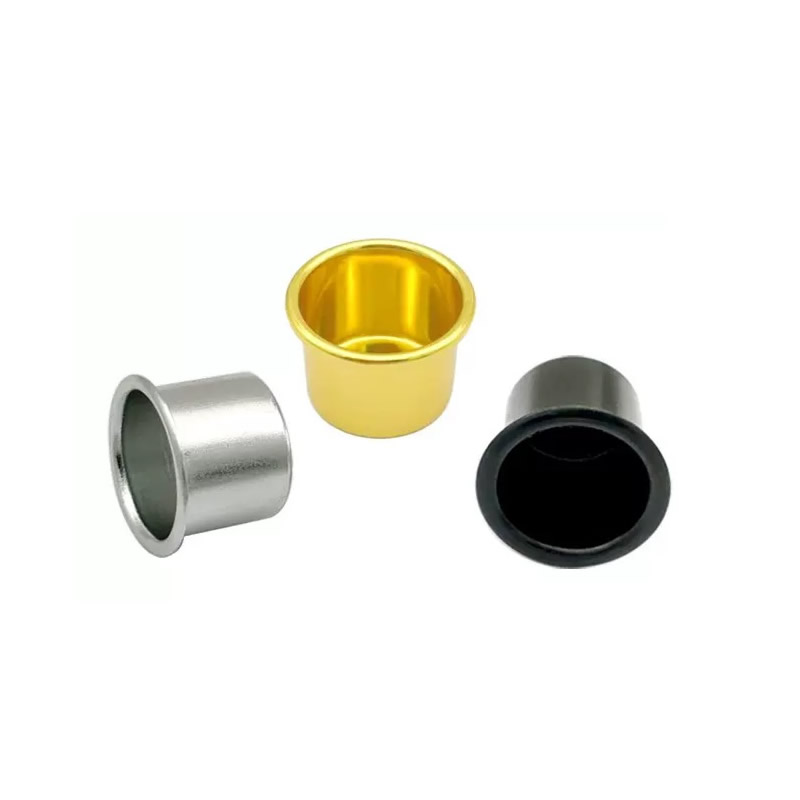
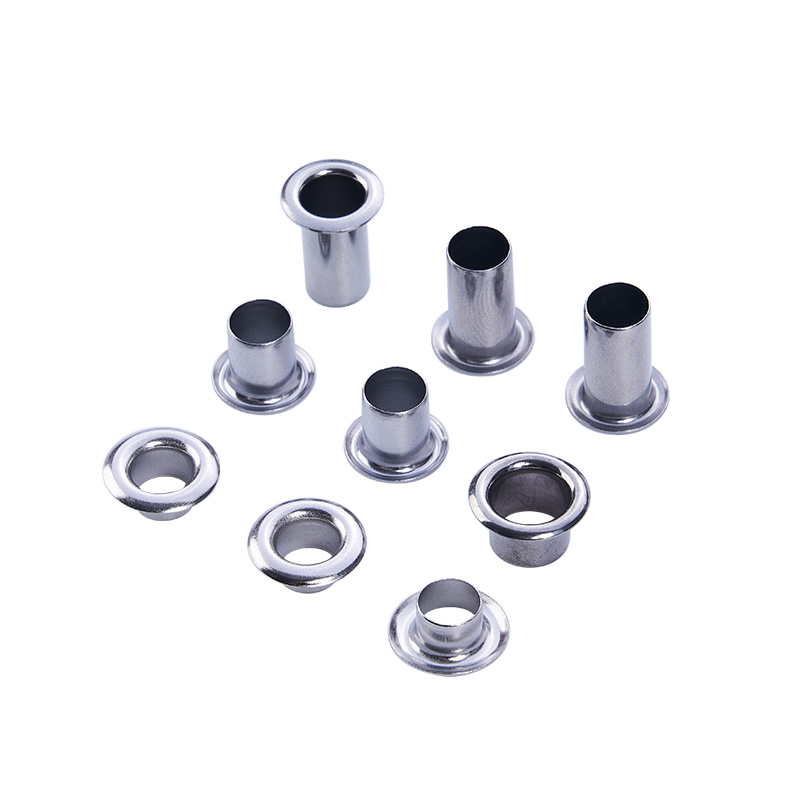
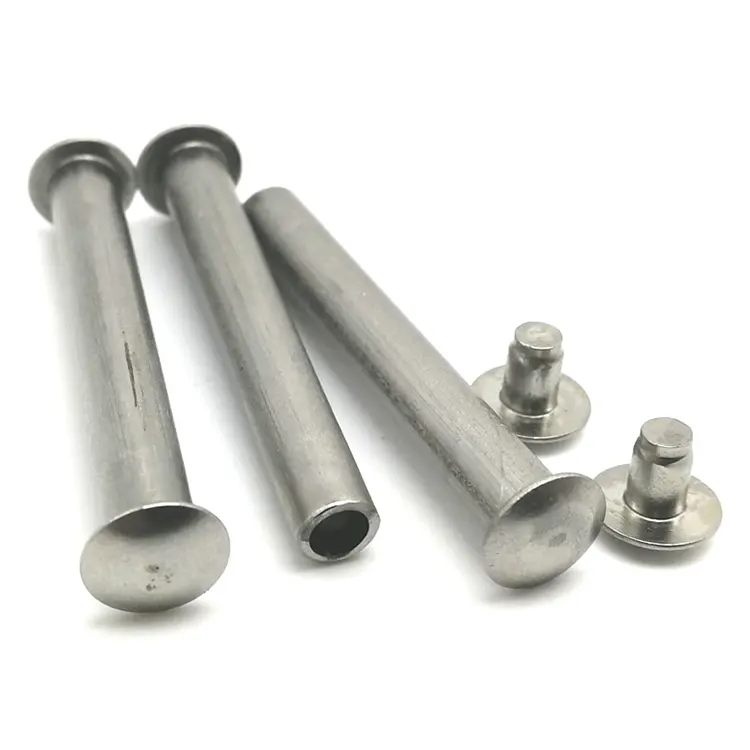
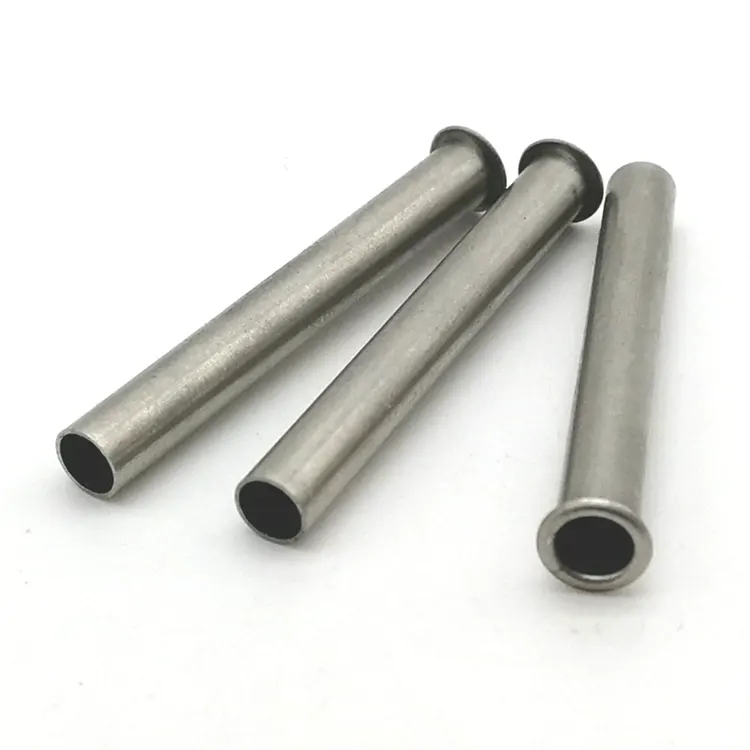
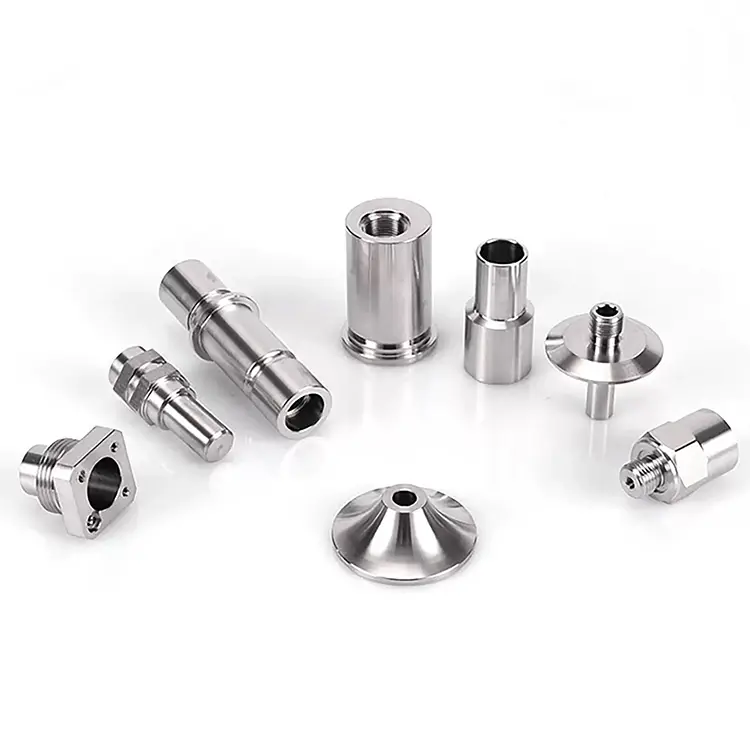
Draaidelen van roestvrij staal
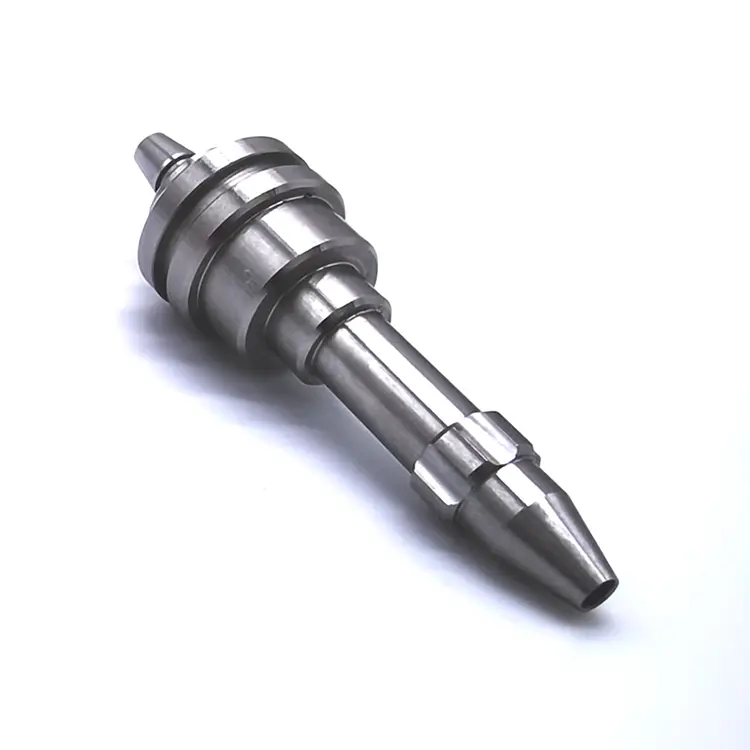
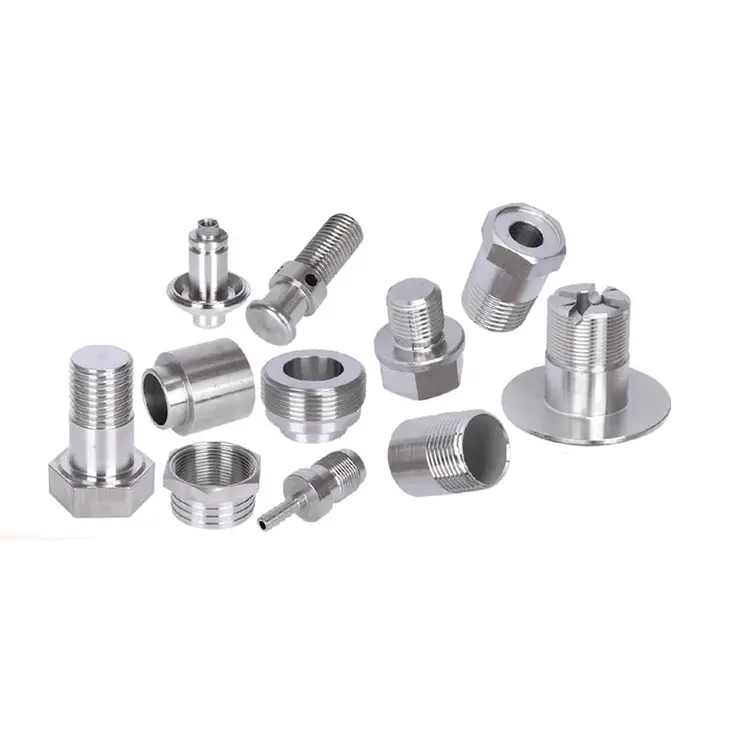
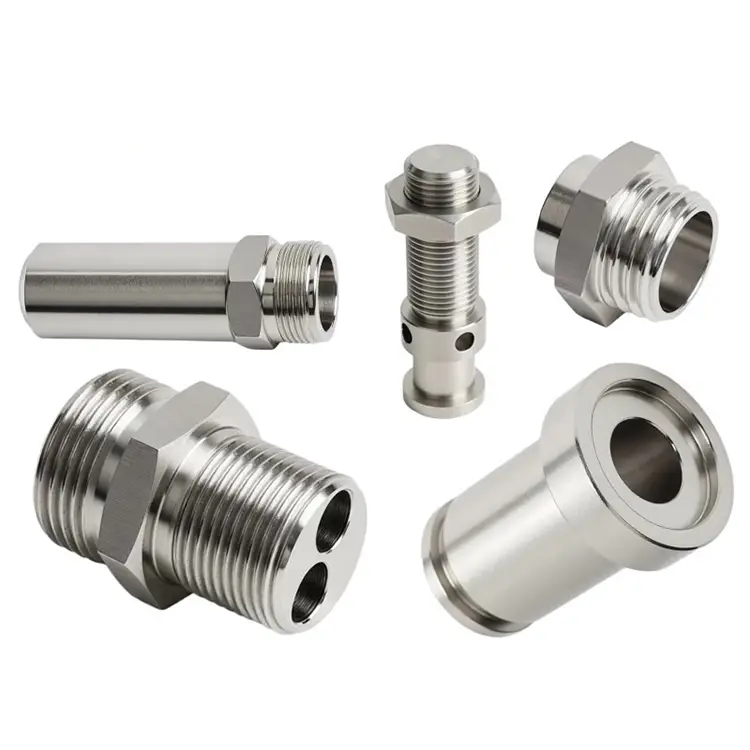
Nuote Metals biedt roestvrijstalen draaionderdelen met hoge precisie, wij zijn gevestigd in Dongguan, China. Het bewerken van roestvrij staal is het proces waarbij roestvrij staal wordt gevormd door het materiaal van een werkstuk weg te snijden of door een interne radius in het oppervlak te bewerken.
Stuur onderzoek
Productomschrijving
Roestvaststalen draaionderdelen – wanneer corrosiebestendigheid en bewerkingsmoeilijkheden samenkomen
Roestvrij staal is niet alleen 'staal dat niet roest'. Het is een familie van legeringen die agressief uitharden, draderige spanen produceren die zich om het gereedschap wikkelen en een oppervlakte-integriteit vereisen die koolstofstaal nooit nodig heeft. Veel machinewerkplaatsen behandelen roestvast staal als 1045-koolstofstaal, en het resultaat is een slechte afwerking, een korte standtijd en hoge schrootpercentages.
Nuote Metals machines RVS Draaidelen anders. We selecteren gereedschaps-, koelmiddel- en snijparameters specifiek voor roestvrij staal. We verifiëren de integriteit van het oppervlak, niet alleen de afmetingen. En we begrijpen dat voor medische, voedings- en maritieme klanten een kras of een vlekkerig oppervlak een functioneel defect is en geen cosmetisch defect.
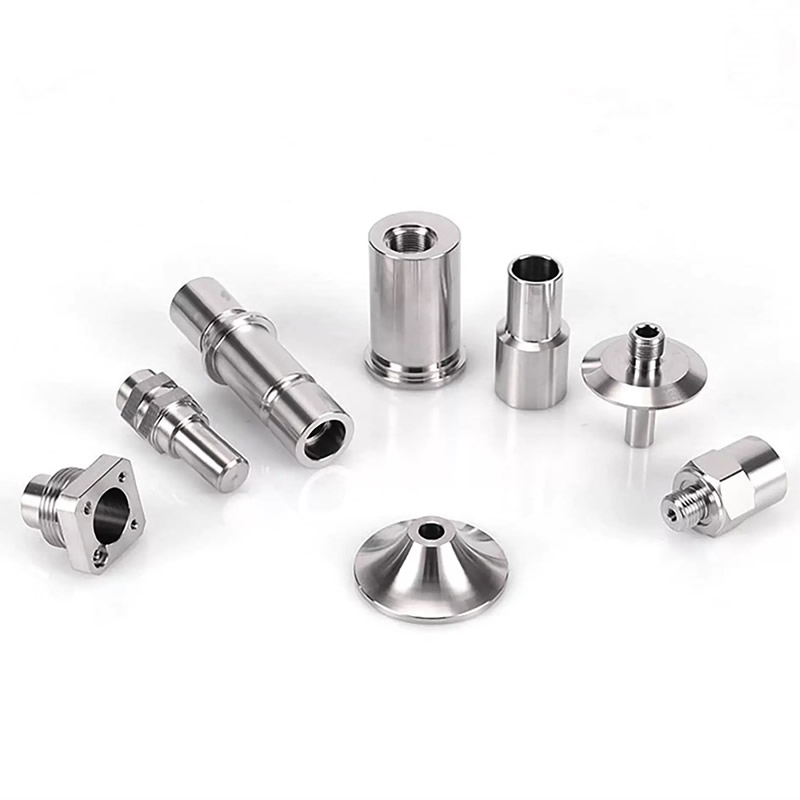
De verborgen kosten van roestvrij draaien – het gaat niet om het materiaal, maar om het afval
Roestvrijstalen staafmateriaal kost meer dan koolstofstaal, maar dat is niet waar projecten het budget overschrijden. De werkelijke kosten zijn schroot: onderdelen die niet voldoen aan de oppervlakteafwerking, dimensionale drift of passivatie-eisen. Drie faalwijzen zijn verantwoordelijk voor de meeste roestvrije draaiverliezen.
1. Werkverhardende drift.
Roestvrij werk hardt uit wanneer het gereedschap wrijft in plaats van snijdt. Het oppervlak wordt harder dan het substraat, waardoor de volgende passage dof wordt en de afmeting buiten de tolerantie wordt geduwd. Tegen de tijd dat de operator het merkt, zijn tientallen onderdelen schroot.
2. Chipverpakking en oppervlakteschade.
Roestvrij staal produceert draderige, gomachtige spanen, vooral 304 en 316. Als spanen zich rond het gereedschap of het onderdeel wikkelen, krassen ze op het oppervlak. Voor medische en voedselonderdelen kan een Ra 0,4 μm-afwerking binnen enkele seconden Ra 1,6 μm worden.
3. Inconsistente passivatie.
Roestvrij vertrouwt op een passieve chroomoxidelaag voor corrosiebestendigheid. Als de machinale bewerking het oppervlak uitsmeert of ijzerdeeltjes achterlaat, mislukt de passivatie. Het onderdeel ziet er misschien schoon uit, maar corrodeert tijdens gebruik.
Hoe wij roestvrij staal bewerken – Verschillende gereedschappen, verschillende regels
Wij bieden geen roestvrije klussen aan bij snelheden en voedingen van koolstofstaal. Elk RVS onderdeel krijgt een specifiek procesplan.
Gereedschap:
We gebruiken scherpe, hoog-positieve harkinzetstukken met PVD-gecoat hardmetaal (TiAlN of AlCrN), speciaal ontworpen voor roestvrij staal. Voor 17-4 PH en 440C schakelen we voor finishpassen over op CBN. Scherpe randen worden netjes gesneden in plaats van te wrijven – dit is de allerbelangrijkste factor bij het voorkomen van verharding.
Koelmiddel:
Hogedrukkoelmiddel (70–100 bar) gericht op de snijkant. Dit breekt spanen, regelt de hitte en onderdrukt verharding. Voor 304 en 316 gebruiken we stikstofgekoeld draaien op nabewerkingsgangen.
Parameters:
Lage oppervlaktesnelheid, hoge voedingssnelheid. We snijden snel genoeg om boven de hardingsdrempel te blijven, maar langzaam genoeg om snelle slijtage van het gereedschap te voorkomen. Voor 316 is de typische oppervlaktesnelheid 120–150 m/min – ongeveer de helft van wat we gebruiken voor 1045 koolstofstaal.
Verificatie:
Oppervlakteruwheid getest met een draagbare profielmeter. Passivering geverifieerd met een kopersulfaattest of ferroxyltest. Dimensionale inspectie met CMM op alle kritische kenmerken.
Roestvrije soorten die wij bewerken – en waar ze allemaal voor dienen
| Cijfer | Bewerkbaarheid | Corrosiebestendigheid | Typische hardheid | Beste applicatie |
|---|---|---|---|---|
| 303 | Uitstekend | Gematigd | 160–200 HB | Draaidelen, moeren, fittingen in grote volumes |
| 304 | Gematigd | Goed | 150–200 HB | Voedselapparatuur, medisch, algemeen |
| 316 | Gematigd | Uitstekend (maritiem) | 150–200 HB | Maritiem, chemisch, farmaceutisch |
| 17-4 uur | Moeilijk | Erg goed | 40–45 HRC (H900) | Lucht- en ruimtevaart, schachten met hoge sterkte |
| 440C | Moeilijk | Goed | 58–62 HRC | Lagers, kleppen, snijgereedschappen |
Een opmerking over 303 versus 304:303 bevat zwavel voor een betere bewerkbaarheid; het draait sneller en produceert kortere spanen. Maar zwavel vermindert de corrosieweerstand en lasbaarheid. Voor medische of voedselonderdelen is meestal 304 of 316 vereist. Wij helpen klanten de juiste soort te kiezen op basis van hun toepassing, en niet alleen op basis van wat het gemakkelijkst te bewerken is.
Een echt voorbeeld – 316 roestvrijstalen spruitstuk voor medische analyser
Een Europese fabrikant van medische apparatuur had een 316 roestvrijstalen spruitstuk nodig met een Ra 0,4 μm interne afwerking en een boringtolerantie van 0,01 mm. Hun vorige leverancier leverde onderdelen die de passivatietests niet doorstaan; ingebedde ijzerdeeltjes veroorzaakten corrosie in het vloeistofpad van de analysator.
Wat wij anders deden:
- Gebruikt speciaal gereedschap dat alleen is gereserveerd voor roestvrij staal 316 – geen kruisbesmetting door koolstofstaal.
- Op de nabewerking overgegaan op stikstofgekoeld draaien om uitsmering te voorkomen.
- Een ferroxyltest toegevoegd om de passivatie vóór verzending te verifiëren.
- Verzonden 3.000 stuks zonder enige passivatiefouten. De klant heeft de inkomende inspectie op oppervlakte-integriteit geëlimineerd.
Veelgestelde vragen over roestvrijstalen draaionderdelen
Vraag 1: Wat is het verschil tussen roestvrij staal 303 en 304 voor gedraaide onderdelen?
A: 303 bevat zwavel (0,15–0,35%) om de bewerkbaarheid te verbeteren. Het draait sneller, produceert kortere spanen en geeft een betere oppervlakteafwerking. Maar zwavel vermindert de corrosieweerstand en maakt het lassen lastig. 304 bevat geen zwavel: het biedt een betere corrosieweerstand en lasbaarheid, maar is moeilijker te bewerken. Voor gedraaide onderdelen met grote volumes die niet worden blootgesteld aan zware omstandigheden, is 303 kosteneffectief. Voor medische, food- of maritieme toepassingen kiest u voor 304 of 316. Nuote Metals kan u adviseren op basis van uw toepassing en omgeving.
Vraag 2: Hoe voorkom je verharding bij het draaien van roestvrij staal?
A: Verharding vindt plaats wanneer het gereedschap wrijft in plaats van snijdt. Preventie vereist: (1) scherp gereedschap met een hoge positieve hark – gebruik nooit versleten wisselplaten; (2) snijsnelheden boven de hardingsdrempel (typisch 120–150 m/min voor 316); (3) hoge voedingssnelheden om het gereedschap ingeschakeld te houden; (4) hogedrukkoelmiddel gericht op de snijkant. Bij Nuote Metals programmeren we roestvrije opdrachten met deze parameters en verifiëren we de oppervlaktehardheid na de bewerking om te bevestigen dat er geen verharde laag is gevormd.
Vraag 3: Kunt u Ra 0,4 μm bereiken op gedraaide roestvrijstalen onderdelen?
EEN: Ja. Ra 0,4μm is haalbaar op roestvrij staal met de juiste gereedschappen en parameters. Voor inwendige boringen gebruiken wij kotterbaren met gepolijste wisselplaten en stikstofgekoeld draaien. Voor externe oppervlakken gebruiken we wiper-inzetstukken op de afwerkingslaag. Wij verifiëren de oppervlakteruwheid met een draagbare profielmeter en nemen de resultaten op in het inspectierapport. Voor Ra 0,2 μm of beter adviseren wij leppen of polijsten als secundaire bewerking. Nuote Metals beoordeelt de vereisten voor de oppervlakteafwerking op elke tekening en bevestigt de haalbare Ra voordat een offerte wordt uitgebracht.
Hoe u een offerte aanvraagt voor roestvrijstalen draaionderdelen
Stuur ons uw tekening (STEP, IGES, PDF of DWG) met:
- Roestvrij staal (303, 304, 316, 17-4 PH, 440C of ander)
- Eis aan oppervlakteafwerking (Ra-waarde)
- Passiverings- of corrosietestvereiste, indien van toepassing
- Tolerantievereisten voor kritische afmetingen
- Jaarlijks volume en batchgroottes
Ons engineeringteam beoordeelt elke aanvraag binnen 24 uur en stuurt een gedetailleerde offerte met DFM-feedback over de bewerkbaarheid, haalbaarheid van de oppervlakteafwerking en passivatievereisten.
Hottags: Draaidelen van roestvrij staal
Stuur onderzoek
Stel gerust uw vraag via onderstaand formulier. Wij zullen u binnen 24 uur antwoorden.
X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies.
Privacybeleid