Producten

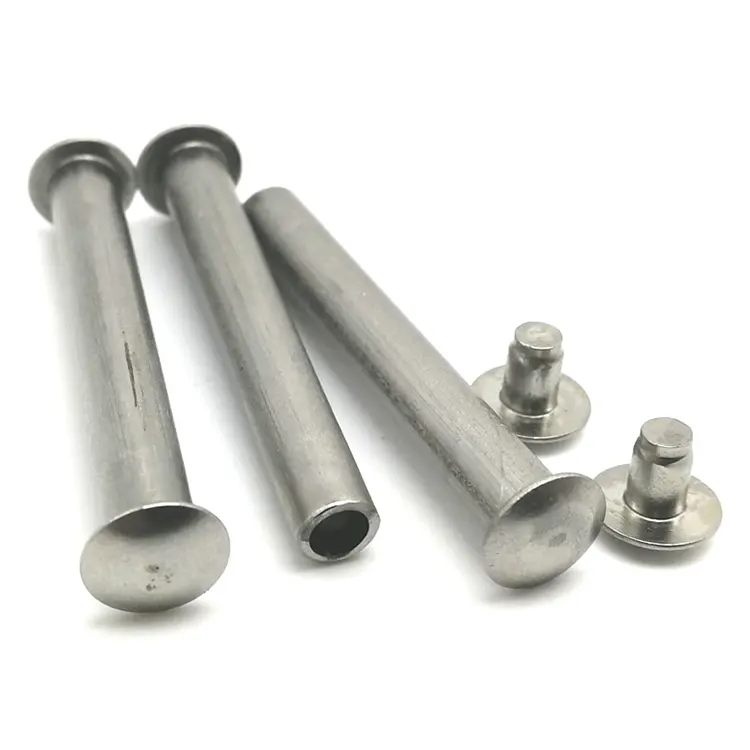
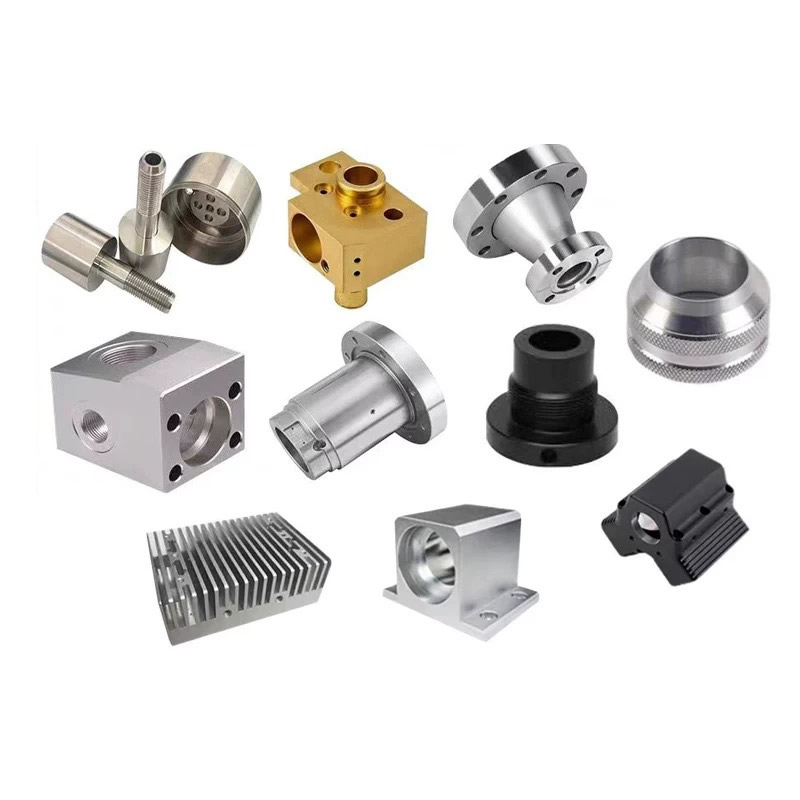
Gedraaide en gefreesde onderdelen
Niet ieder gedraaid en gefreesd onderdeel heeft een 5-assig frees-draaicentrum nodig. Wat er nodig is, is een installatieplan dat aansluit bij de functierelaties: functies die op één lijn moeten liggen, gaan in één opstelling; functies die niet tussen machines kunnen bewegen. Nuote Metals produceert gedraaide en gefreesde onderdelen in China, waarbij de opstellingsplanning wordt bepaald door de relaties tussen de kenmerken van de tekening en niet door de mogelijkheden van de machine. ±0,005 mm op kritische relaties.
Stuur onderzoek
Productomschrijving
Gedraaide en gefreesde onderdelen – de functierelatie bepaalt de opstelling
Een gedraaid en gefreesd onderdeel wordt vaak aangeduid als "frees-draai": één machine, één opstelling, klaar. Maar niet elk onderdeel heeft dat nodig. Wat er nodig is, is een opstellingsplan dat overeenkomt met de functierelaties op de tekening. Een kruisgat dat moet worden uitgelijnd met een boring binnen 0,02 mm heeft één opstelling nodig; de relatie kan een herklemming niet overleven. Een montagevlak dat slechts binnen 0,1 mm evenwijdig aan de as hoeft te zijn, kan in een tweede opstelling worden gefreesd; de tolerantie is ruim genoeg om de nulpuntverschuiving op te vangen.
Gedraaide en gefreesde onderdelen worden niet door de machine gedefinieerd; ze worden gedefinieerd door de relaties tussen kenmerken. Het opzetplan volgt de verhoudingen: hechte relaties gaan in één opzet; losse relaties kunnen bewegen. Een leverancier die alles op een 5-assig centrum freest, verwerkt de losse onderdelen te veel. Een leverancier die alles tussen machines verplaatst, raakt de hechte relaties kwijt.
Bij Nuote Metals produceren we gedraaide en gefreesde onderdelen met een opstellingsplanning op basis van de functierelaties van de tekening. Dit artikel behandelt de drie relatietypen, wanneer afzonderlijke instellingen acceptabel zijn, en wat u moet verifiëren voordat u een onderdeel accepteert.
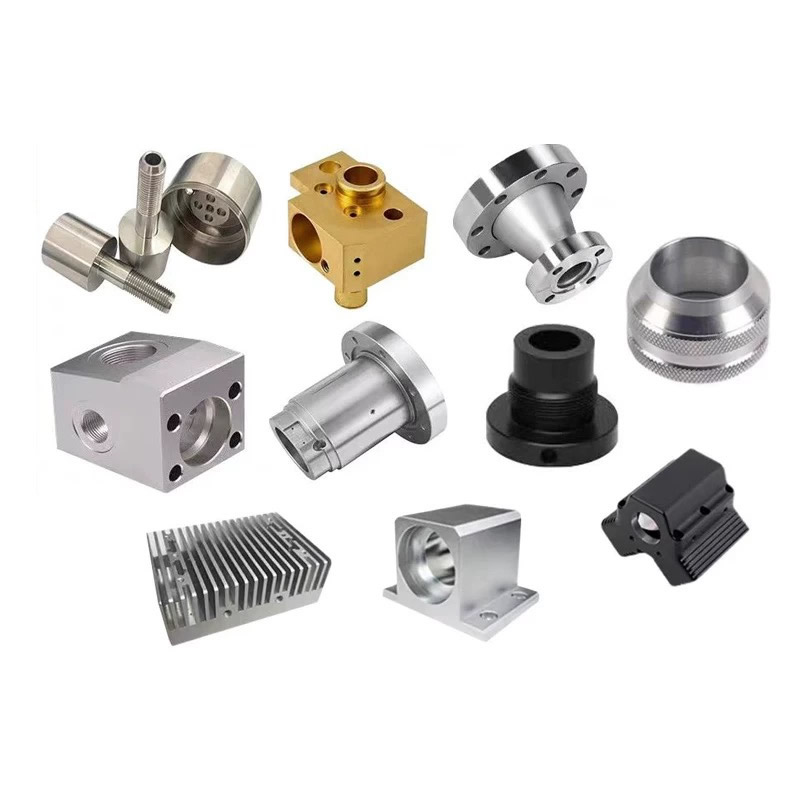
Drie functierelaties die één configuratie vereisen
De beslissing om één of twee instellingen te gebruiken is geen voorkeur, maar wordt bepaald door de tolerantie tussen de kenmerken.
| Functierelatie | Voorbeeld | Tolerantie die één configuratie vereist | Wat gebeurt er als er een splitsing plaatsvindt |
|---|---|---|---|
| Dwarsgat tot boring | Hydraulische poort naar hoofdboring | Positie ≤0,03 mm | Opnieuw vastklemmen verschuift het gat met de buitendiametertolerantie |
| Plat op de as | Montage plat op as-as | Parallelliteit ≤0,02 mm | De tweede opstelling verwijst naar een ander oppervlak |
| Sleuf om te boren | Spiebaan naar lagerboring | Symmetrie ≤0,05 mm | Bij het verwisselen van het armatuur wordt de sleuf ten opzichte van de boring geroteerd |
Dwarsgat tot boringis de meest voorkomende relatie waarvoor één configuratie vereist is. Het kruisgat moet de boring op de juiste positie kruisen. Als het onderdeel opnieuw wordt vastgeklemd en de armatuur verwijst naar de buitendiameter, verschuift het kruisgat met de buitendiameter-tolerantie. Een buitendiametertolerantie van 0,05 mm wordt een positiefout van 0,05 mm in het kruisgat - buiten de vereiste van 0,03 mm.
Plat op de asvereist één opstelling wanneer de parallelliteit krap is. Een montagevlak dat evenwijdig moet zijn aan de as van de as binnen 0,02 mm kan niet worden gefreesd in een tweede opstelling: het tweede armatuur verwijst naar een ander oppervlak en de parallelliteit wijkt af.
Sleuf om te borenvereist één opstelling als de symmetrie strak is. Een spiebaan die binnen 0,05 mm symmetrisch moet zijn ten opzichte van de boring van het lager, kan een verandering van de spaninrichting niet overleven: de sleuf roteert ten opzichte van de boring.
Voor gedraaide en gefreesde onderdelen bepaalt de relatie (niet het aantal kenmerken) het opstellingsplan.
Standaardreferentie:Positie- en parallelliteitstoleranties volgen ASME Y14.5 en ISO 1101, tenzij een strakkere toelichting is gespecificeerd.
Wanneer afzonderlijke opstellingen acceptabel zijn
Niet elke functie heeft één configuratie nodig. Objecten met losse relaties kunnen tussen machines worden verplaatst, en het verplaatsen ervan is goedkoper dan het toevoegen van een opstelling met 5 assen.
Functies die kunnen bewegen:
- Montage gatenmet een positietolerantie ≥0,1 mm: de herklemmingsverschuiving wordt geabsorbeerd door de tolerantie.
- Platte schoenenmet parallelliteit ≥0,05 mm: de tweede armatuur is nauwkeurig genoeg.
- Poorten met schroefdraadmet een positie ≥0,1 mm: de draadaangrijping absorbeert kleine verkeerde uitlijning.
- Ontbramen en afschuinen– helemaal geen relatie met het gegeven.
De kostenafweging:Een 5-assig frees-draaicentrum kost per uur meer dan een draaibank of een 3-assige frees. Als de helft van de functies naar een tweede opstelling kan worden verplaatst, is het goedkoper om het onderdeel op een draaibank plus een frees te produceren, en niet op een frees-draaicentrum. Het inrichtingsplan is zowel een kostenbeslissing als een tolerantiebeslissing.
Een veel voorkomende fout:Ik citeer elk gedraaid en gefreesd onderdeel op een 5-assig centrum omdat "het nauwkeuriger is." Voor onderdelen met losse relaties voegt het 5-assige midden de kosten toe zonder waarde toe te voegen; bij de tweede opstelling zou de tolerantie toch behouden zijn gebleven.
Uitrusting en capaciteit
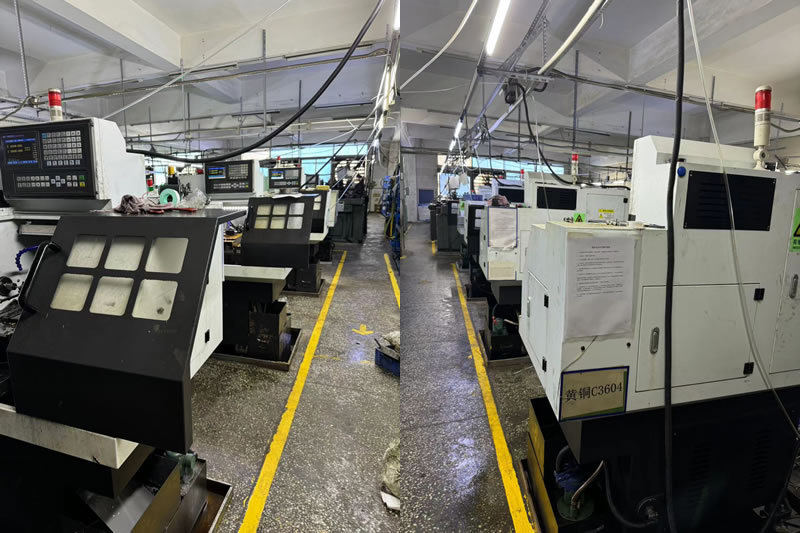
Nuote Metals exploiteert zowel 5-assige frees-draaicentra als afzonderlijke draaibanken en bewerkingscentra, zodat het opstellingsplan het onderdeel volgt en niet de beschikbaarheid van de machine.
- 5-assige frees-draaicentra(DMG MORI NHX 5000, Mazak Integrex) – voor onderdelen met nauwe onderlinge relaties.
- CNC-draaibanken met live-gereedschap(Haas ST-20Y) – voor gedraaide onderdelen met eenvoudige kruisgaten en platte vlakken.
- 3-assige en 4-assige bewerkingscentra—voor secundair frezen op losse elementen.
- CMM met scanningsonde(Zeiss Contura 7/10/6) – vastgelegd op het bewerkingsreferentiepunt.
Certificering:ISO 9001:2015 (certificaat op aanvraag verkrijgbaar). Jaarlijkse capaciteit: 2,5 miljoen gedraaide en gefreesde onderdelen in hydraulische, medische en automobielprogramma's.
Beperking:Het op relaties gebaseerde opzetplan gaat ervan uit dat de strakke functies in één keer toegankelijk zijn. Voor onderdelen met nauwe relaties aan beide uiteinden – die hoe dan ook twee opstellingen vereisen – beoordelen we de datumoverdracht en kunnen we een andere geometrie of een functionele meter aanbevelen.
Een echt voorbeeld: twee relaties, twee opstellingen, 20% kostenbesparing
Een Duitse fabrikant van autosensoren had een behuizing van 6061 aluminium nodig met een gedraaide boring, een gefreesd montagevlak op 0,02 mm evenwijdigheid met de boringas en vier montagegaten op ± 0,15 mm.
Wat wij hebben aanbevolen:
- Eén opstelling voor de boring en het montagevlak—5-assig frees-draaicentrum, waarbij de parallelliteit op 0,015 mm wordt gehouden.
- Tweede opstelling voor de vier montagegaten—3-assige frees, waarbij de herklemming wordt geabsorbeerd door de tolerantie van ± 0,15 mm.
- De vorige leverancier citeerde het volledige onderdeel op een centrum met 5 assen:20% duurderdan het splitsingsplan.
Een les die we hebben geleerd:In het begin van ons opstellingsplanningsprogramma hebben we een onderdeel met een gleuf-tot-boring-symmetrievereiste van 0,04 mm over twee opstellingen gesplitst. Door de rotatie van de herklemming werd de sleuf 0,06 mm verschoven: 3% van de batch werd gesloopt. Sindsdien wordt de gleuf-tot-boring-symmetrie onder 0,05 mm altijd in één opstelling bewerkt.
Beperking:Het splitsplan is gevalideerd voor deze geometrie: de nauwe relatie bevindt zich op het boorvlak en de losse gaten bevinden zich op de flens. Als er een nauwe relatie zou zijn aan het flensuiteinde, zou de splitsing niet werken.
2.000 onderdelen verzonden zonder montagefouten. Dit is wat gedraaide en gefreesde onderdelen moeten opleveren: niet de meest capabele machine, maar een opstellingsplan dat aansluit bij de verhoudingen: strakke kenmerken in één opstelling, losse kenmerken waar ze thuishoren.
Veelgestelde vragen
Vraag 1: Hoe weet ik welke functies één keer moeten worden ingesteld op een gedraaid en gefreesd onderdeel?
A: Zorg ervoor dat de functierelatie overeenkomt met de tolerantie. Voor een kruisgat om te boren op een positie ≤0,03 mm is één opstelling nodig. Voor een platte as bij parallelliteit ≤0,02 mm is één instelling nodig. Voor een sleuf om te boren met een symmetrie ≤0,05 mm is één opstelling nodig. Elementen met toleranties ≥0,1 mm kunnen doorgaans naar een tweede opstelling worden verplaatst; de herklemmingsverschuiving wordt geabsorbeerd. Voor gedraaide en gefreesde onderdelen bepaalt de relatie (niet het aantal kenmerken) het opstellingsplan.
Vraag 2: Is een 5-assig frees-draaicentrum altijd beter voor deze onderdelen?
A: Nee, het is beter voor onderdelen met nauwe onderlinge relaties. Voor onderdelen met losse relaties voegt het centrum met 5 assen de kosten toe zonder waarde toe te voegen; de tweede opstelling houdt de tolerantie in stand. De machine is geselecteerd op basis van de relatie, niet op basis van de mogelijkhedenlijst. Een onderdeel met één strak kruisgat en tien losse gaten kan goedkoper zijn op een draaibank plus een frees, niet op een frees-draaicentrum.
Vraag 3: Wat gebeurt er als een krappe functie wordt verdeeld over twee opstellingen?
A: De herklemmingsverschuiving draagt bij aan de positie van het kenmerk. Een buitendiametertolerantie van 0,05 mm wordt een positiefout van 0,05 mm in het kruisgat - buiten de vereiste van 0,03 mm. Als de tolerantie krap genoeg is, kan de gesplitste opstelling deze niet vasthouden; het kenmerk moet in één opstelling worden bewerkt, of het referentiepunt moet worden overgedragen met een functionele meter.
Vraag 4: Brengt het gesplitste installatieplan extra kosten met zich mee voor armaturen of inspectie?
A: Het gesplitste plan voegt een tweede opspanning en een tweede inspectiestap toe, maar het bespaart de 5-assige machine tijd. Voor onderdelen met losse kenmerken zijn de totale kosten lager met het gesplitste plan. We bieden een kostenoverzicht waarin de opspan- en inspectiekosten worden weergegeven ten opzichte van de 5-assige machinetijd, zodat u kunt zien welk plan goedkoper is voor uw onderdeel.
Stuur onderzoek
Stel gerust uw vraag via onderstaand formulier. Wij zullen u binnen 24 uur antwoorden.
X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies.
Privacybeleid