Producten

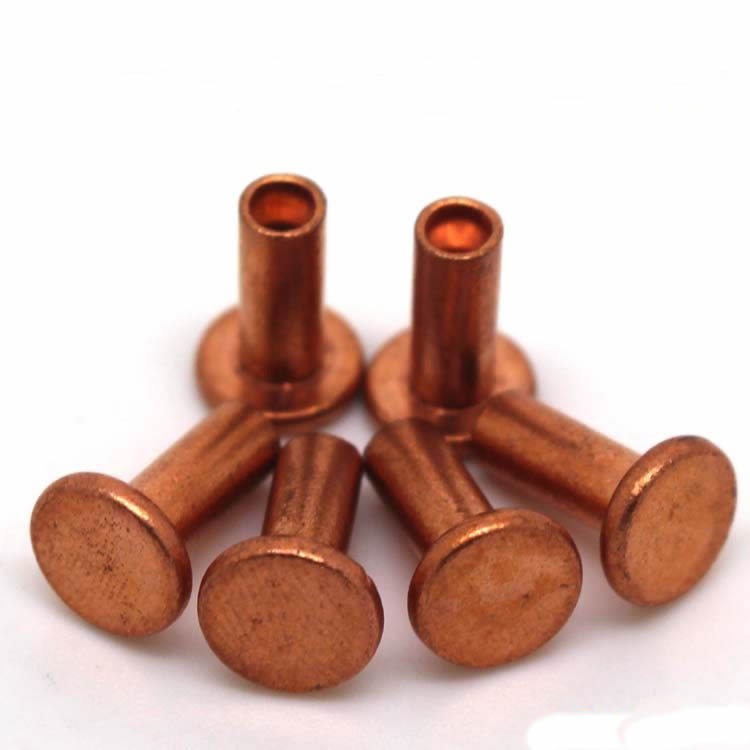
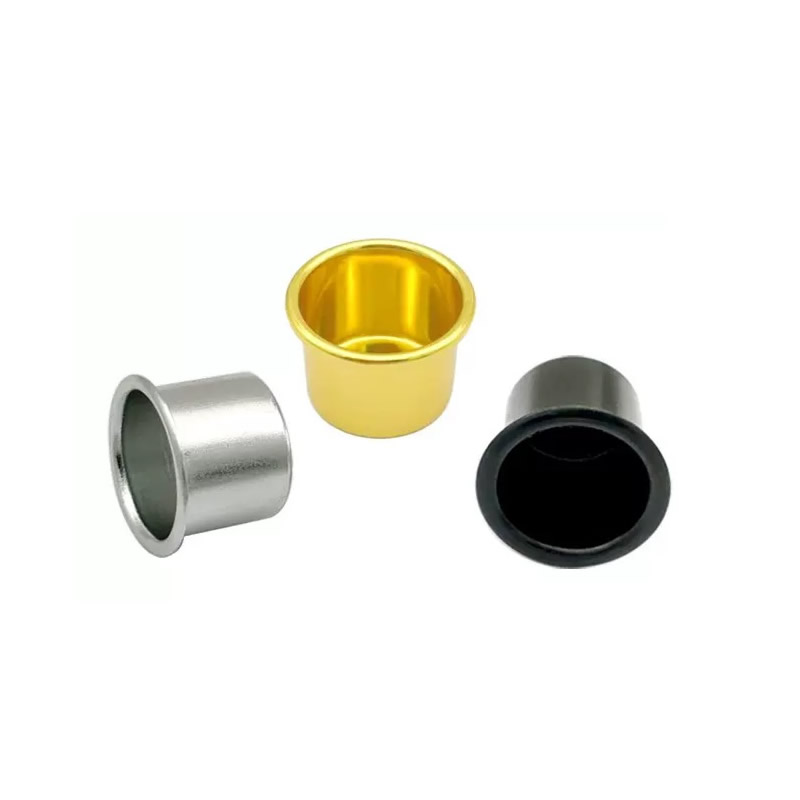
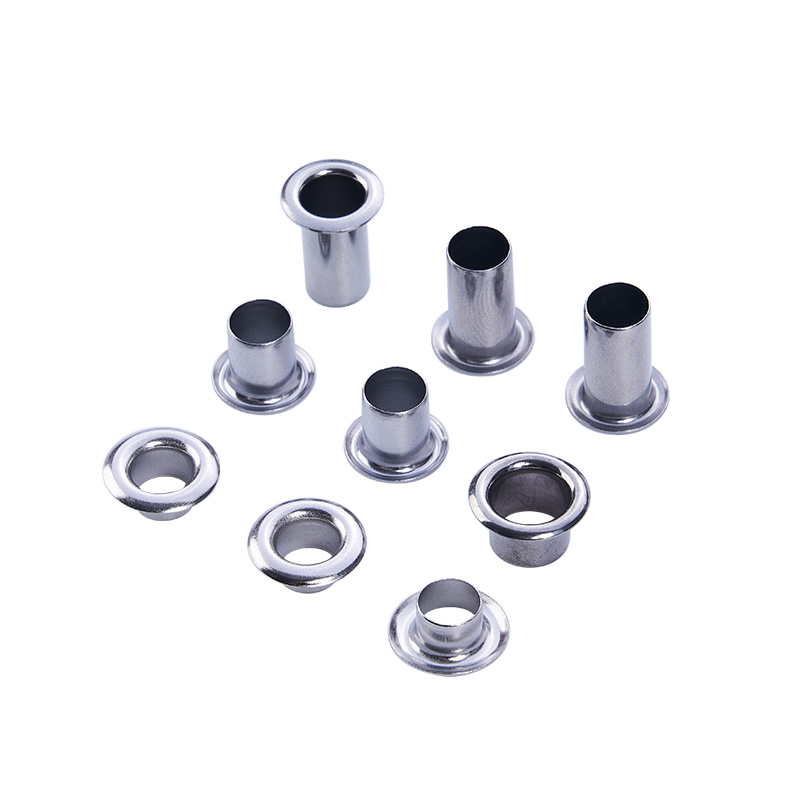
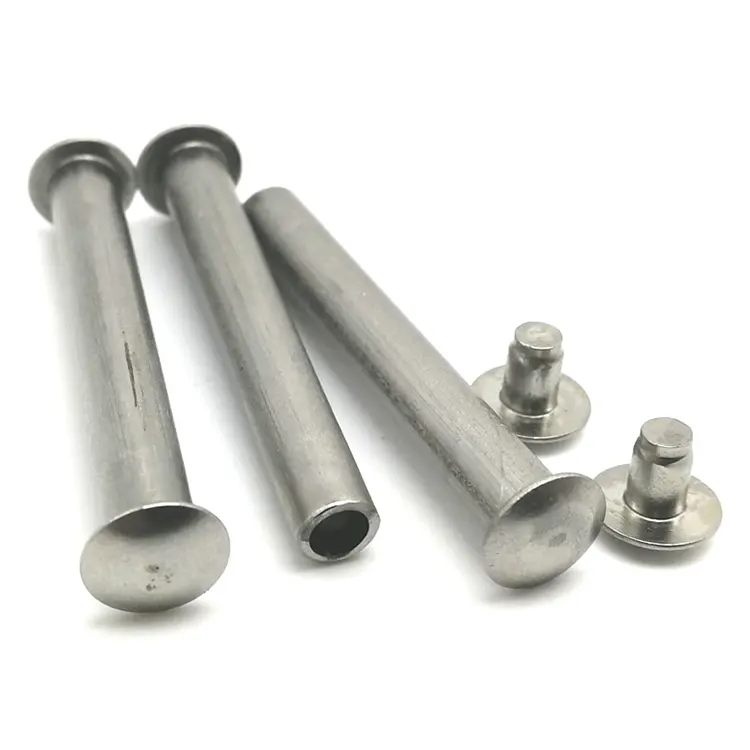

Diepgetrokken metalen stempelen
Een diepgetrokken onderdeel faalt op twee manieren: de flens kreukt of de zijwand scheurt. Beide worden bestuurd door dezelfde drie variabelen: kracht van de planohouder, matrijsradius en smering. Nuote Metals produceert diepgetrokken metalen stempels in China, waarbij deze variabelen worden afgestemd op elk materiaal en elke trekfase. Cups, schalen en behuizingen van 0,1 mm tot 6,0 mm dik. PPAP gedocumenteerd.
Stuur onderzoek
Productomschrijving
Een diepgetrokken onderdeel faalt op twee manieren. De flens kreukt – het materiaal knikt omdat de planohouder het niet plat houdt. Of de zijwand scheurt: het materiaal strekt zich uit tot voorbij de vormlimiet omdat de ponskracht te hoog is en de matrijsradius te scherp is. Rimpelen en scheuren zijn tegengestelde mislukkingen: de ene komt voort uit te weinig zelfbeheersing, de andere uit te veel kracht.
Diepgetrokken metaalstansen is het proces waarbij deze twee fouten in evenwicht worden gebracht: de flens vlak genoeg houden om kreuken te voorkomen, terwijl het materiaal in de matrijs kan stromen zonder de zijwand te scheuren. De balans wordt bepaald door drie variabelen: kracht van de planohouder, matrijsradius en smering. Wanneer ze alle drie zijn afgestemd op het materiaal en de trekfase, tekent het onderdeel netjes. Als er één fout zit, faalt het onderdeel – en de faalmodus vertelt je welke variabele je moet veranderen.
Bij Nuote Metals produceren we diepgetrokken metalen onderdelen met de kracht van de blancohouder, de matrijsradius en de smering die is afgestemd op elk materiaal en de trekfase. Dit artikel behandelt de twee faalwijzen, de drie variabelen en wat u moet verifiëren voordat u een diepgetrokken onderdeel accepteert.

Rimpelen versus scheuren – Hoe u de fout kunt lezen
De foutmodus vertelt u welke variabele verkeerd is. Een gerimpelde flens en een gescheurde zijwand zijn niet hetzelfde probleem, en de oplossing is ook niet hetzelfde.
| Mislukkingsmodus | Waar het verschijnt | Oorzaak | Wat aan te passen |
|---|---|---|---|
| Flens rimpelen | Buitenrand, tussen planohouder en matrijs | De kracht van de blancohouder is te laag of te hoog | Pas de blanco-houderkracht aan zodat deze bij het podium past |
| Zijwand scheuren | Stompneus, onderste hoek | Matrijsradius te scherp, wrijving te hoog | Vergroot de matrijsradius, verbeter de smering |
| Verdunning van de muur | Stompneus, zijwand | Trekverhouding te agressief voor het materiaal | Verminder de trekverhouding per fase |
| Sinaasappelschil | Zijwand oppervlak | Grove korrelstructuur, onvoldoende gloeien | Controleer de korrelgrootte van het materiaal, onthard vóór het trekken |
Flensrimpeling treedt op wanneer de planohouder de flens niet controleert. Te weinig kracht: het materiaal knikt. Te veel kracht: het materiaal kan niet stromen en de zijwand scheurt bij de volgende trek. De kracht moet worden afgestemd op het podium.
Het scheuren van de zijwand vindt plaats bij de ponsneus, het punt met de hoogste spanning. De oorzaken zijn een scherpe matrijsradius, hoge wrijving of een agressieve trekverhouding. De oplossing is niet meer kracht van de blanco houder - dat maakt de scheur erger.
Het dunner worden van muren is een voorloper van scheuren: de muur wordt dunner voordat deze scheurt. Als de wanddikte bij de stansneus onder de 80% van de dikte van het ruwe stuk zakt, loopt het onderdeel gevaar in de volgende trekfase.
Voor deze onderdelen is de foutmodus de diagnose: deze vertelt u welke variabele u moet wijzigen. Een leverancier die de kracht van de blancohouder vergroot om een scheur te repareren, zal de scheur erger maken. Een leverancier die de kracht vermindert om een rimpel te herstellen, zal de rimpel verergeren.
Variabele 1 – Kracht van blanco houder: kreukbeheersing
De planohouder houdt de flens plat terwijl de stempel het materiaal in de matrijs duwt. De kracht moet hoog genoeg zijn om kreuken te voorkomen, maar laag genoeg om het materiaal naar binnen te laten stromen zonder te scheuren.
Hoe de kracht van de blanco houder verandert met materiaal en podium:
- Eerste trek – hoogste kracht – de flens is het grootst en is het meest vatbaar voor kreukels.
- Tweede trek – lagere kracht – de flens is kleiner en het materiaal is al gehard.
- Roestvrij staal – hogere kracht dan koolstofstaal – roestvrij staal hardt sneller uit en is bestand tegen vloeien.
- Aluminium – minder kracht dan staal – aluminium vloeit gemakkelijker en kreukt minder.
Hoe wij het controleren:
- Hydraulisch blanco-houderkussen met drukregeling - geen mechanische veer.
- Force set per trekfase - geen enkele instelling voor de hele reeks.
- Controle van de kracht in de matrijs: een krachtcel detecteert een verandering in kracht en geeft aan de pers een signaal om zich aan te passen.
Bij deze operatie is de kracht van de planohouder niet een enkel getal; het is een profiel dat verandert met de trekfase en het materiaal.
Variabele 2 – Matrijsradius: de scheurcontrole
De matrijsradius is de kromming waarover het materiaal stroomt als het de matrijs binnengaat. Een scherpe straal concentreert de spanning: het materiaal rekt meer uit bij de straal en de zijwand scheurt bij de ponsneus. Een grotere straal verdeelt de spanning.
Minimale matrijsradius per materiaal:
- Koolstofstaal – ≥6× materiaaldikte
- Roestvrij staal – ≥8× materiaaldikte
- Aluminium – ≥4× materiaaldikte
- Koper – ≥5× materiaaldikte
Hoe wij het controleren:
- Matrijsradius gespecificeerd per materiaal en dikte – niet een standaardwaarde voor alle onderdelen.
- Vervangbare matrijsinzetstukken - de straal kan worden vergroot zonder de hele matrijs opnieuw op te bouwen als de eerste proef scheurt.
- Straal gepolijst tot Ra 0,2 μm – een ruwe straal verhoogt het risico op wrijving en scheuren.
Bij dieptrekken is de matrijsradius geen detail; het is het verschil tussen een onderdeel dat trekt en een onderdeel dat scheurt.
Variabele 3 – Smering: de wrijvingscontrole
Wrijving tussen de plano en de matrijs bepaalt hoe gemakkelijk het materiaal stroomt. Te veel wrijving: het materiaal is bestand tegen vloeien, de slagkracht neemt toe en de zijwand scheurt. Te weinig wrijving: het materiaal stroomt te gemakkelijk en de planohouder heeft geen controle over de flens.
Smeermiddel per materiaal:
- Koolstofstaal – standaard treksmeermiddel op water- of oliebasis.
- Roestvrij staal – smeermiddel met hoge filmsterkte – roestvrij gallen als de film afbreekt.
- Aluminium – smeermiddel op waterbasis – op oliebasis kan vlekken op het oppervlak veroorzaken voordat het wordt geanodiseerd.
- Koper – smeermiddel met hoge viscositeit – koper prikt gemakkelijk en vereist een film die op het plano blijft zitten.
Hoe wij het controleren:
- Smeermiddel afgestemd op het materiaal – geen enkel smeermiddel voor alle metalen.
- Gecontroleerde filmdikte: een consistente film, geen overstroming.
- Reinigen vóór het uitgloeien: resterend smeermiddel kan in de oven verkolen en de volgende trek beïnvloeden.
Een echt voorbeeld – 304 roestvrijstalen diepgetrokken behuizing met flensrimpeling
Een Duitse pompfabrikant had een behuizing van roestvrij staal 304 nodig met een wanddikte van 1,5 mm, een trekdiepte van 45 mm en een flens zonder plooien. Hun vorige leverancier tekende de behuizing in twee fasen: de flens kreukte bij de eerste trek en de leverancier verhoogde de kracht van de planohouder om deze te repareren. De rimpel verdween, maar de zijwand scheurde bij de ponsneus bij de tweede trek.
Wat wij anders deden:
- De kracht van de planohouder bij de eerste trek is verminderd: de rimpel werd veroorzaakt door te veel kracht, niet door te weinig. De kracht comprimeerde de flens en beperkte de stroming.
- Vergroot de matrijsradius van 6x naar 9x materiaaldikte - de scherpere straal concentreerde de spanning op de stempelneus.
- Er werd overgestapt op een smeermiddel met hoge filmsterkte voor roestvast staal: het standaard smeermiddel begaf het onder de trekdruk.
- Een tussentijdse uitgloeiing tussen de trekbeurten toegevoegd - herstelde ductiliteit vóór de tweede trekbeurt.
- Verzonden 180.000 stuks zonder kreukels en zonder scheuren. De klant paste de binnenkomende inspectie aan tot een monster van vijf stuks per partij; onze CMM- en vlakheidsgegevens werden geaccepteerd als kwaliteitsrecord.
Dit is wat diepgetrokken metaalstansen moet opleveren:niet alleen een beker die correct meet, maar een onderdeel waarvan de flens plat is en waarvan de zijwand intact is - omdat de drie variabelen zijn afgestemd op het materiaal en de trekfase, en niet met vallen en opstaan zijn aangepast.
Standaardreferentie:Trekverhoudingen en matrijsradii volgen DIN 8584 (norm voor dieptrekprocessen) en ISO 2768-mK tenzij een strakkere callout is gespecificeerd. Persapparatuur: Aida en Schuler servopersen van 100 tot 600 ton.
Veelgestelde vragen
Vraag 1: Waarom kreukt de flens bij diepgetrokken metaalstansen?
A: Flensrimpeling treedt op wanneer de kracht van de planohouder niet overeenkomt met de trekfase. Te weinig kracht: het materiaal knikt. Te veel kracht: het materiaal kan niet stromen en de zijwand scheurt bij de volgende trek. Als het vergroten van de kracht scheuren veroorzaakt, is het echte probleem de matrijsradius of de smering – niet de planohouder. Bij diepgetrokken metaalstansen zijn kreuken en scheuren tegengestelde problemen; de oplossing voor het ene kan het andere veroorzaken als de oorzaak verkeerd wordt gediagnosticeerd.
Vraag 2: Waarom scheurt de zijwand bij de ponsneus?
A: Het scheuren van de zijwand treedt op op het punt met de hoogste spanning. De oorzaken zijn: matrijsradius te scherp, onvoldoende smering, trekverhouding te agressief of materiaal onvoldoende uitgegloeid. De oplossing is niet meer kracht van de blanco houder - dat maakt de scheur erger. De oplossing is een grotere matrijsradius, betere smering, een lagere trekverhouding of extra uitgloeien. De scheurlocatie vertelt je welke variabele verkeerd is: bij de stootneus is het spanning; bij de matrijsradius is het wrijving.
Vraag 3: Wat bepaalt de kosten van diepgetrokken metalen onderdelen?
A: Drie factoren: aantal verstrekfasen, gloeicycli en matrijscomplexiteit. Een onderdeel waarvoor drie verstrekkingen en twee uitgloeiingen nodig zijn, kost meer dan een onderdeel waarvoor één verstrekking nodig is: de perstijd, de uitgloeitijd en de handelingen tussen de fasen zorgen voor extra kosten. De matrijsradius en het kussen van de planohouder verhogen de gereedschapskosten: een hydraulisch kussen is duurder dan een mechanische veer. Bij de offerte voegen wij een kostenoverzicht toe, waaruit blijkt welke fase de prijs bepaalt.
Q4: Wat is de minimale bestelhoeveelheid voor diepgetrokken metalen onderdelen?
A: Voor een nieuwe dieptrekmatrijs is de minimale bestelling doorgaans 30.000 stuks. Daaronder domineren de gereedschapskosten. Voor prototypes of kleine series kunnen we onderdelen produceren in één fase of door te draaien – minimaal 1.000 stuks. Voor onderdelen die al in productie zijn, kunnen nabestellingen slechts 10.000 stuks bedragen. We beoordelen het volume en de trekverhouding voordat we de juiste gereedschapsaanpak aanbevelen.
Vraag 5: Wanneer is dieptrekken niet het juiste proces?
A: Dieptrekken is niet de juiste keuze als: (1) de dieptrekdiepte kleiner is dan 0,5× de diameter – een standaard stempel met een gevormde uitsparing is goedkoper; (2) het volume bedraagt minder dan 5.000 stuks - de gereedschapskosten kunnen niet worden afgeschreven en het spinnen of machinaal bewerken kan economischer zijn; (3) het materiaal is te dik in verhouding tot de diameter - de ponskracht overschrijdt de perscapaciteit en er is warmvormen of machinaal bewerken vereist. Voor diepgetrokken metaalstansen vertellen wij u wanneer het proces niet de juiste keuze is, voordat u in gereedschap investeert.
Vraag 6: Kunt u DFM-feedback geven voordat ik een bestelling plaats?
EEN: Ja. Stuur ons een tekening met het materiaal, de dikte, de diepgang en de flensvereisten. Ons technische team berekent de trekverhouding, controleert de matrijsradius ten opzichte van het materiaal en bevestigt of het onderdeel kan worden getrokken in het aantal fasen dat u verwacht, of dat er meer gloeien of een grotere plano nodig is. Voor een trekdiepte groter dan 1,5× de diameter kunnen we een teststrip of een eerste artikel aanbevelen voordat we overgaan tot productiegereedschap.
Stuur onderzoek
Stel gerust uw vraag via onderstaand formulier. Wij zullen u binnen 24 uur antwoorden.


X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies.
Privacybeleid