Producten
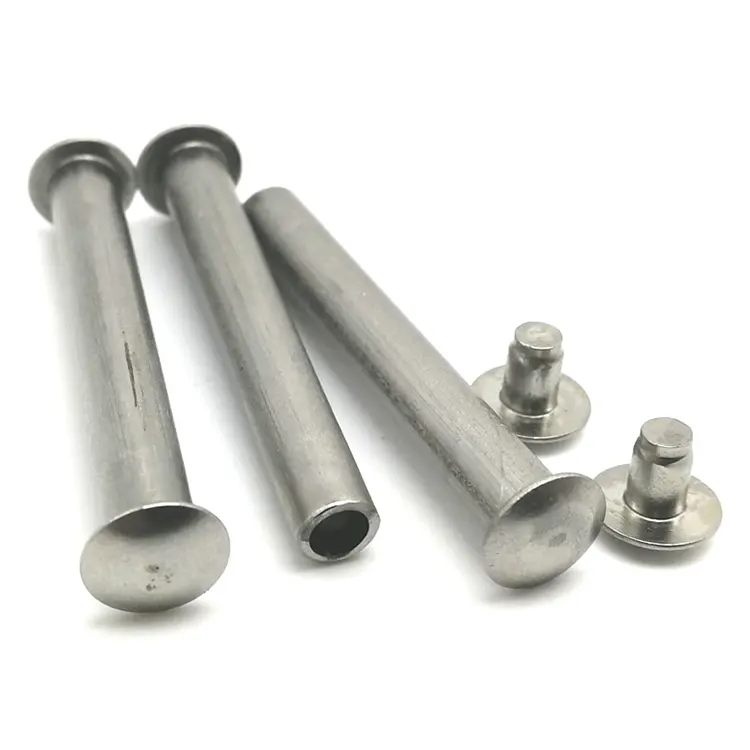
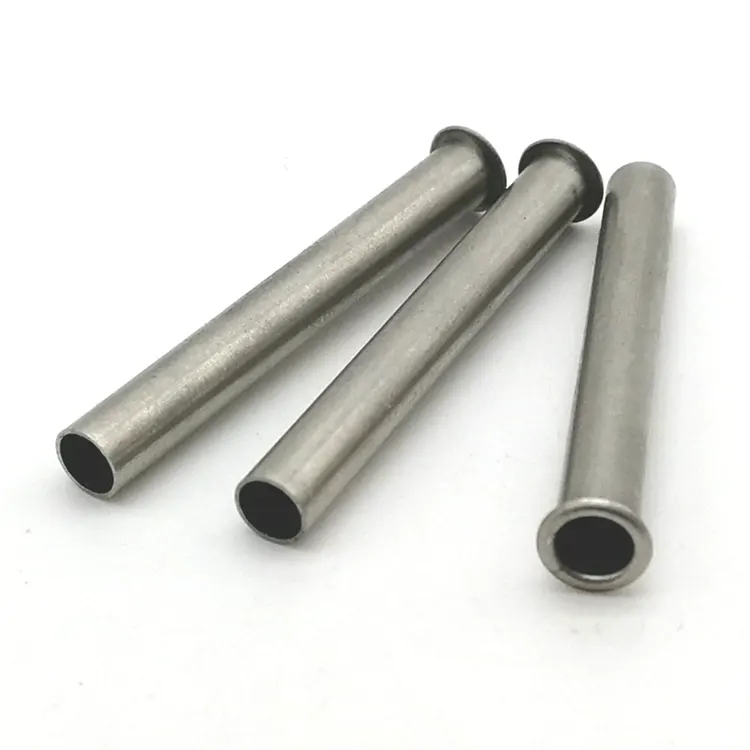
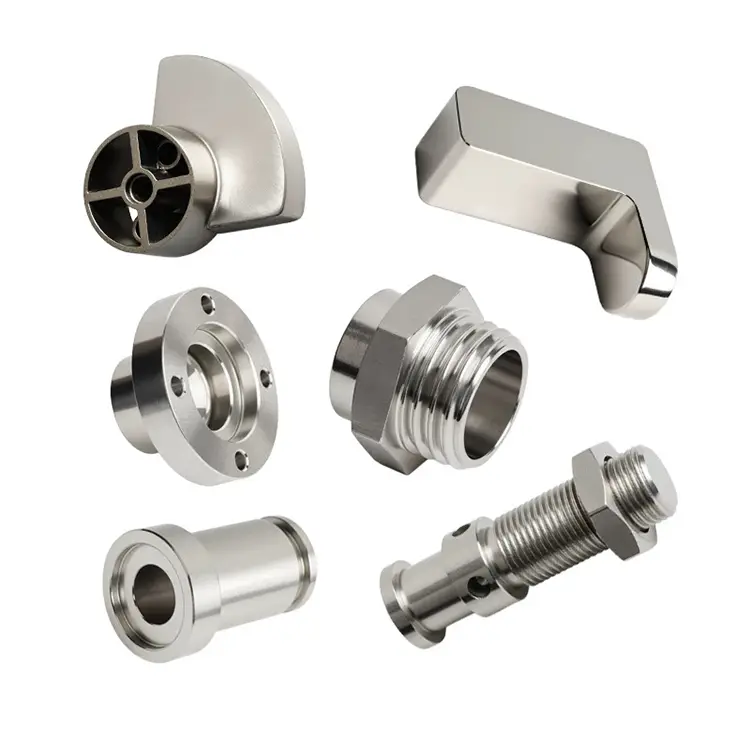
CNC-bewerking
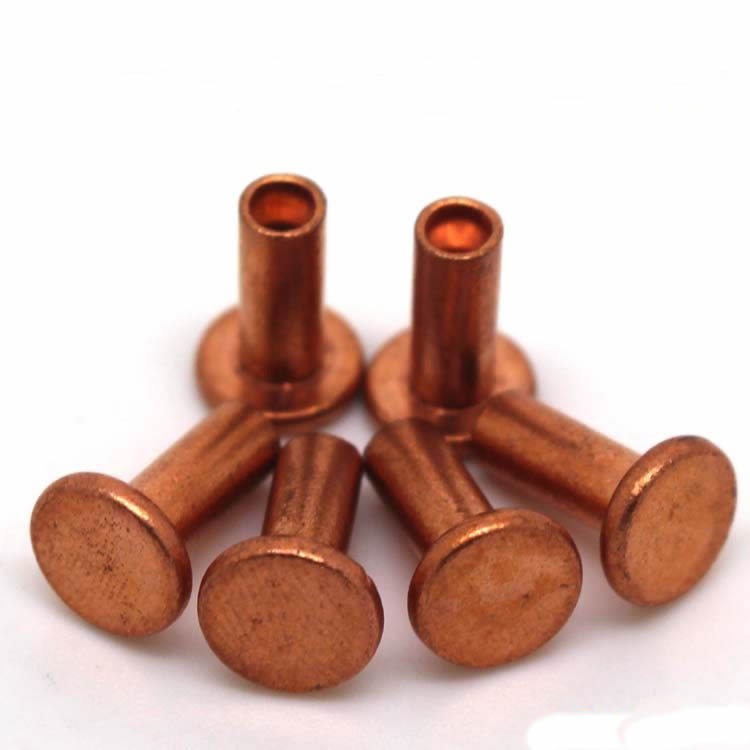
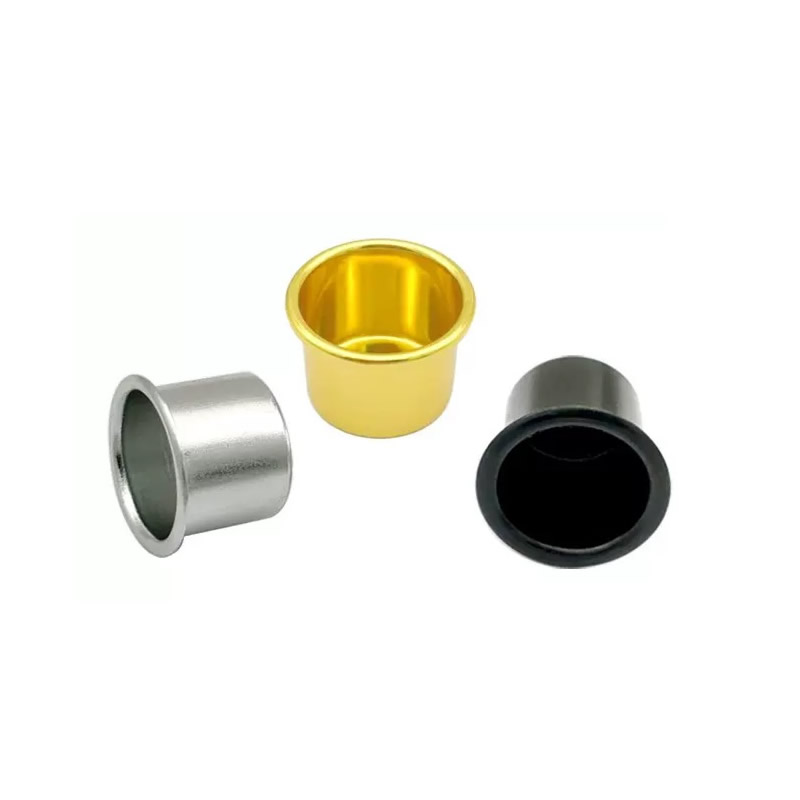
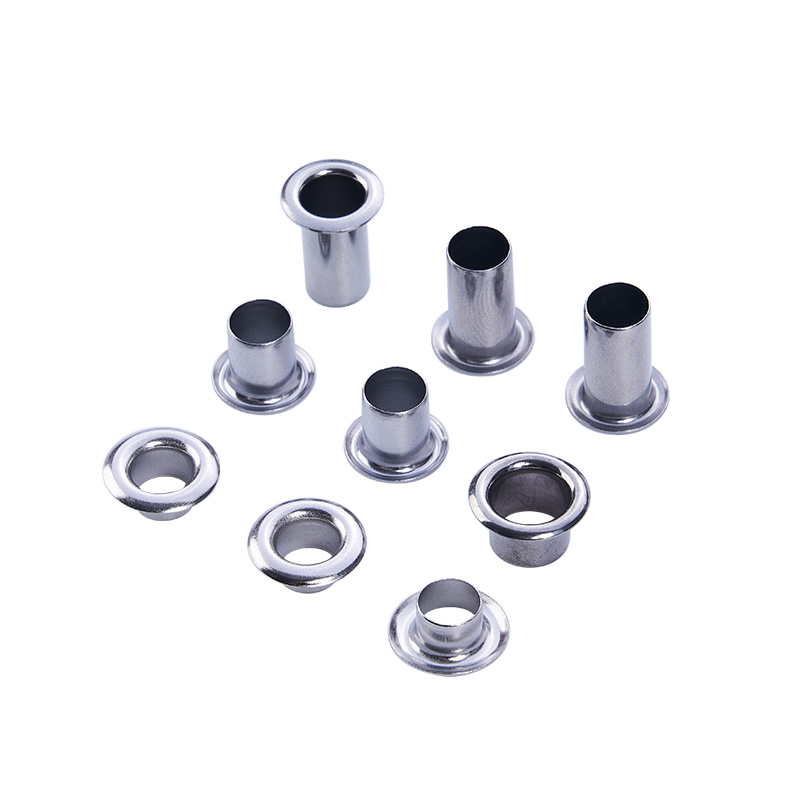
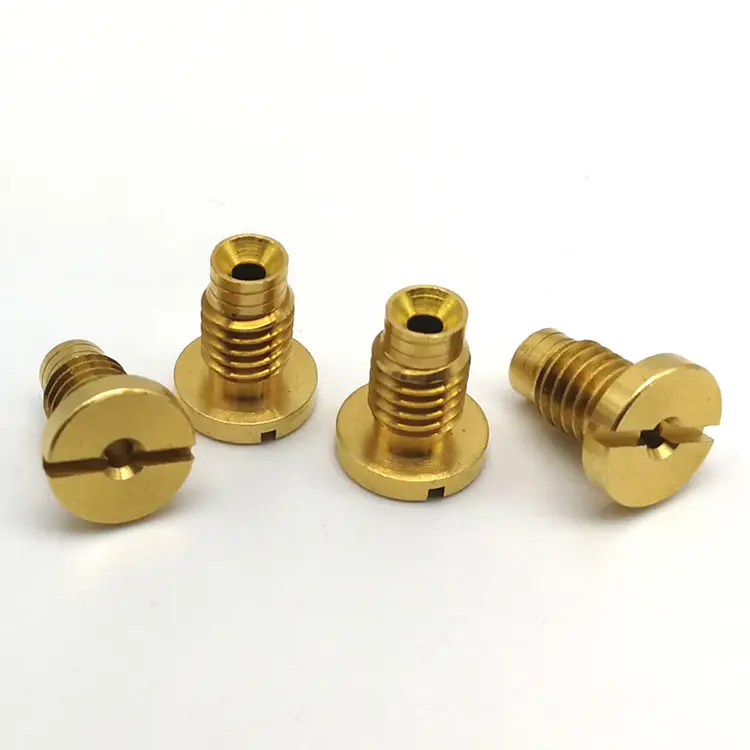
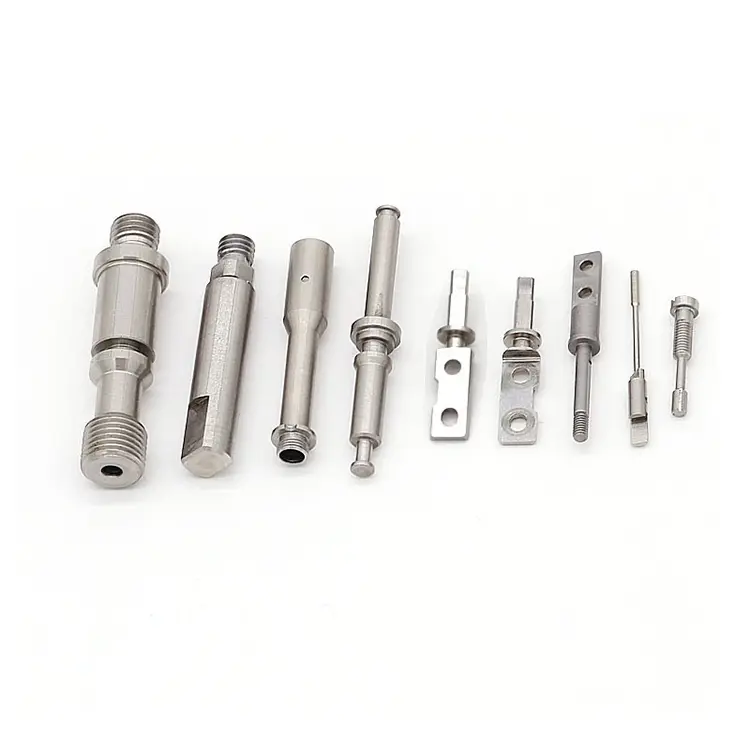
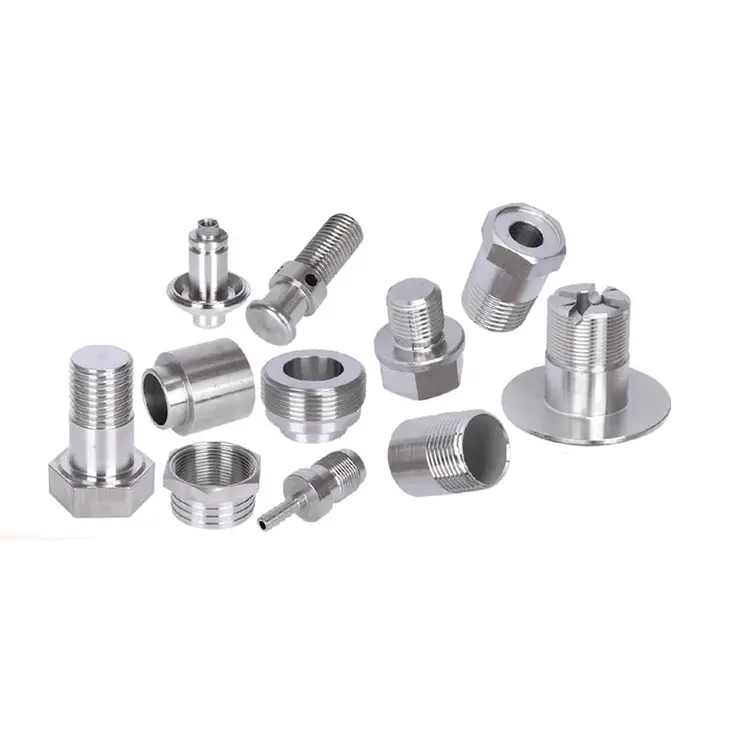
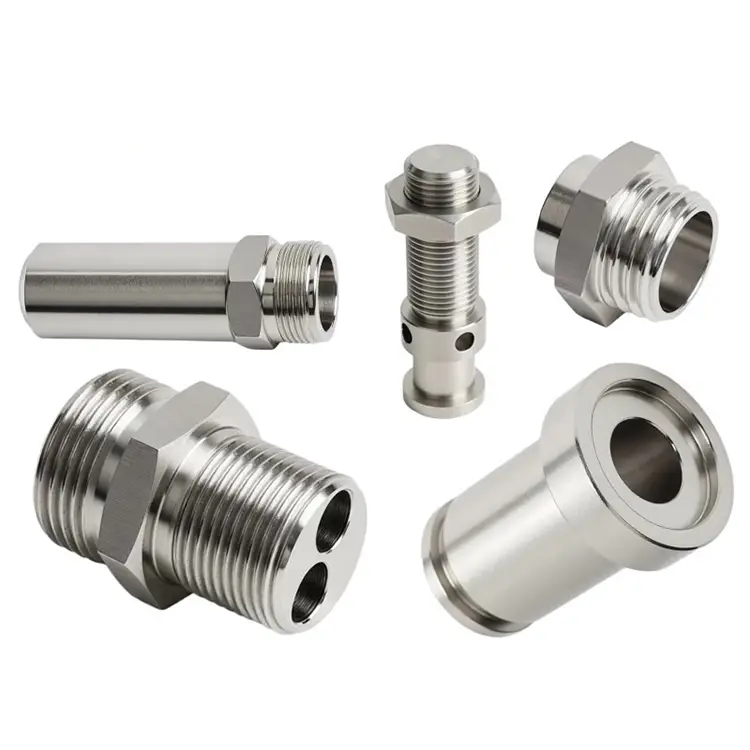
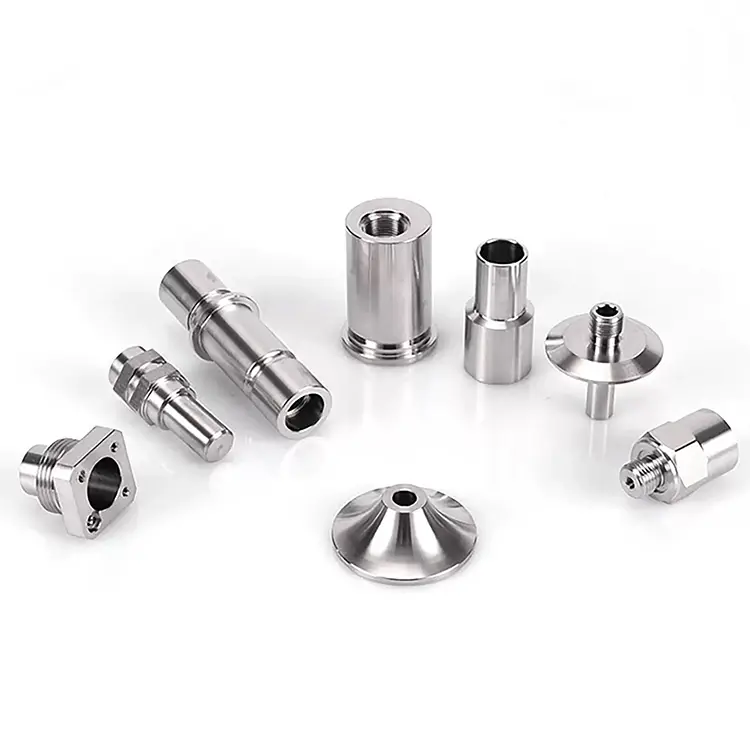
Nuote Metals biedt CNC-bewerkingsservice, waarmee aangepaste onderdelen kunnen worden gemaakt die zijn afgestemd op uw specifieke behoeften, waardoor een nauwkeurige pasvorm en functie wordt gegarandeerd. Wij verzorgen verschillende materialen, waaronder aluminium 6061, messing, brons, koper, roestvrij staal, staallegeringen en andere materialen.
Stuur onderzoek
Productomschrijving
CNC-bewerking – waarom prototype- en productieonderdelen uit hetzelfde proces moeten komen
Veel bedrijven maken dezelfde fout. Ze maken prototypes met 3D-printen of een plaatselijke werkplaats, en gaan vervolgens over op productie bij een andere leverancier en een ander proces. Op de tekening zien de onderdelen er hetzelfde uit. Maar als ze aankomen, passen ze niet. De toleranties zijn verschillend. De oppervlakteafwerking is anders. Het materiaal gedraagt zich anders. En de lopende band stopt.
Bij Nuote Metals pakken we het anders aan. Wij gebruikenCNC-bewerkingvoor zowel prototypes als productie: hetzelfde proces, hetzelfde kwaliteitssysteem, dezelfde meetstandaard. Het enige dat verandert is de uitrusting en het volume. Dit artikel legt uit waarom dat belangrijk is en hoe we de overgang van 10 stuks naar 500.000 beheren.
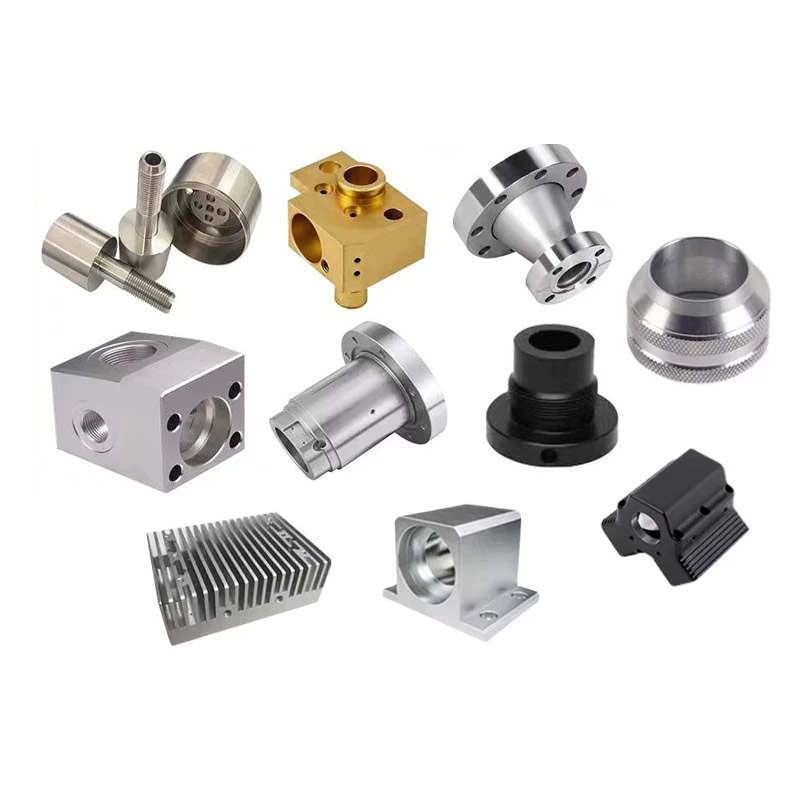
De kloof tussen prototype en productie – waarom onderdelen veranderen als u schaalt
De kloof ontstaat omdat prototyping en productie vaak als afzonderlijke projecten worden behandeld. Een prototypewerkplaats bewerkt onderdeel voor onderdeel en controleert de afmetingen met schuifmaten. Een productiewinkel beheert een staafaanvoer en inspecteert door middel van monsters. De twee processen leveren verschillende resultaten op, zelfs als de tekening hetzelfde is.
Drie veelvoorkomende fouten:
Datumverschuiving:De prototypewinkel verwijst naar één oppervlak. De productiewinkel verwijst naar een andere. Functies komen niet overeen.
Tolerantieafwijking:Het prototype houdt ±0,01 mm vast omdat de machinist extra voorzichtig is. De productiehal bevat ±0,05 mm omdat het proces is geoptimaliseerd voor snelheid.
Materiële inconsistentie:Het prototype maakt gebruik van gegloeid materiaal. Bij de productie wordt gebruik gemaakt van koudgetrokken. Het materiaal bewerkt anders en de oppervlakteafwerking verandert.
We elimineren deze fouten door hetzelfde te gebruikenCNC-bewerkingproces van het eerste tot het laatste artikel. Het prototype wordt machinaal bewerkt op een 5-assig frees-draaicentrum. De productie vindt plaats op draaibanken en bewerkingscentra met staafvoeding. Maar het referentiepunt, de gereedschapsstrategie en de inspectienorm zijn identiek.
Hoe u het juiste proces kiest voor de geometrie van uw onderdeel
Niet elk onderdeel hoeft te worden gedraaid. Niet elk onderdeel hoeft gefreesd te worden. De geometrie beslist. Dit is de logica die we gebruiken:
Cilindrische kenmerken domineren?Draaien gaat sneller en houdt de diametertolerantie beter vast. Assen, pennen, connectoren, bussen.
Prismatische kenmerken domineren?Frezen is de juiste keuze. Behuizingen, beugels, spruitstukken, platen.
Zowel draaien als frezen nodig?Een 5-assig frees-draaicentrum bewerkt het onderdeel compleet in één opstelling: geen nulpuntoverdracht, geen secundaire bewerkingen.
Complexe 3D-contouren?5-assige gelijktijdige bewerking verwerkt geometrieën waarvoor meerdere opstellingen op een 3-assige frees nodig zijn.
Voor productievolumes beoordelen we of er sprake is van een dedicatedCNC-bewerkingcell kan de kosten verlagen door activiteiten te combineren. Bij prototypes geven we prioriteit aan flexibiliteit en snelheid. De proceslogica blijft hetzelfde, alleen de apparatuur verandert.
Tolerantiestrategie – prototype versus productie
Een veel voorkomende misvatting: prototypes hebben nauwere toleranties nodig dan productie. In werkelijkheid hebben beide de toleranties nodig die de montage vereist. Het verschil zit hem in de manier waarop je ze verifieert.
Prototypestadium:We meten elk kenmerk op een CMM. Het eerste artikelrapport toont de werkelijke waarden. We gebruiken het prototype om het ontwerp te valideren en om te bevestigen dat de toleranties haalbaar zijn in de productie.
Productiefase:We gebruiken dezelfde CMM, dezelfde armaturen en dezelfde temperatuurgecontroleerde ruimte. Statistische Process Control (SPC) bewaakt kritische dimensies. Als het proces afwijkt, passen we het aan voordat onderdelen buiten de specificaties vallen.
De sleutel is consistentie. Een prototype dat aan ±0,005 mm voldoet, is alleen bruikbaar als de productie dezelfde tolerantie kan aanhouden. We bevestigen dat voordat we citeren, niet na de eerste batch.
Uitrusting en capaciteit – wat er verandert van prototype naar productie
| Factor | Prototype (1–50 stuks) | Productie (50–500.000+ stuks) |
|---|---|---|
| Primaire uitrusting | 5-assige frees-draaicentra | Draaibanken met staafvoeding, bewerkingscentra |
| Insteltijd | Per stuk hoger | Geoptimaliseerd voor volume |
| Inspectie | 100% CMM op alle functies | SPC + 100% op kritische kenmerken |
| Gereedschap | Standaardhouders, snelwisselbaar | Speciale armaturen, vooraf ingesteld gereedschap |
| Doorlooptijd | 5–10 dagen | 10-20 dagen, afhankelijk van het volume |
| Eenheidskosten | Hoger | Lager: installatie afgeschreven |
| Datum | Dezelfde | Dezelfde |
| Kwaliteitssysteem | ISO9001:2015 | ISO9001:2015 |
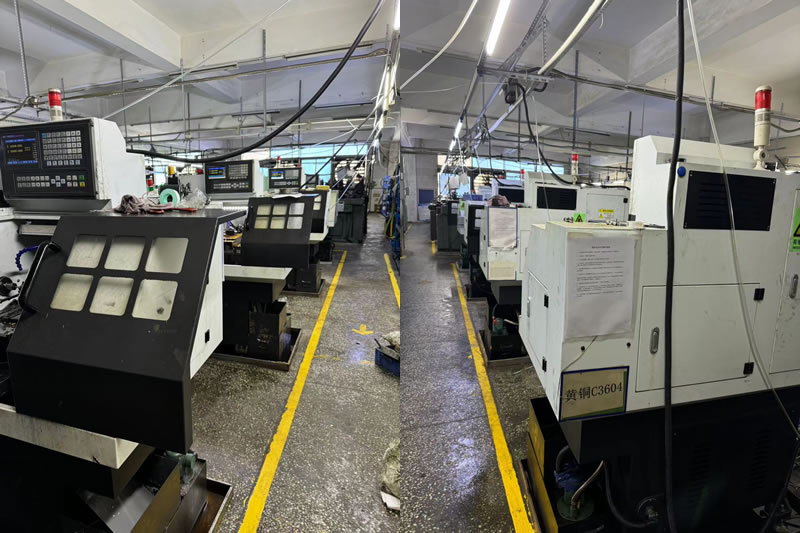
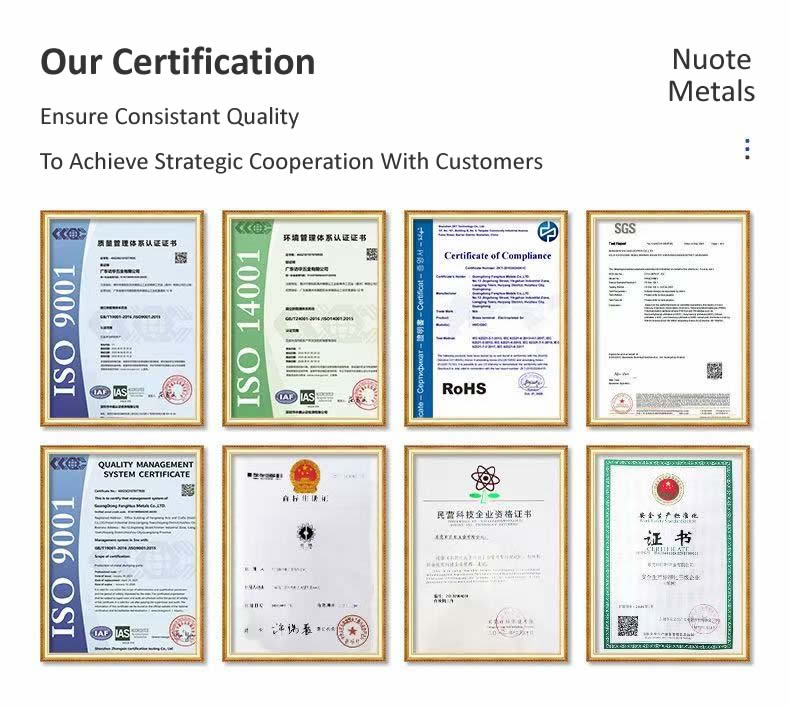
Kwaliteitscontrole – Eén systeem, van het eerste artikel tot de uiteindelijke verzending
Omdat wij hetzelfde gebruikenCNC-bewerkingproces voor prototypes en productie, ons kwaliteitssysteem bestrijkt de gehele levenscyclus.
Eerste artikelinspectie (FAI):Elk nieuw onderdeelnummer krijgt een volledig dimensionaal rapport. We verifiëren het referentiepunt, de kritische kenmerken en de oppervlakteafwerking.
Controle tijdens het proces:Productieruns worden gemonitord met SPC. Kritische afmetingen worden op gedefinieerde intervallen gecontroleerd. Gereedschapsoffsets worden aangepast voordat drift optreedt.
Eindinspectie:Bij iedere zending wordt een maatrapport meegeleverd met daadwerkelijk gemeten waarden. Materiaalcertificaten en warmtebehandelingsgegevens zijn inbegrepen.
Certificeringen:ISO9001:2015. PPAP-documentatie op aanvraag.
Een echt voorbeeld – van 10 prototypes tot 50.000 productieonderdelen
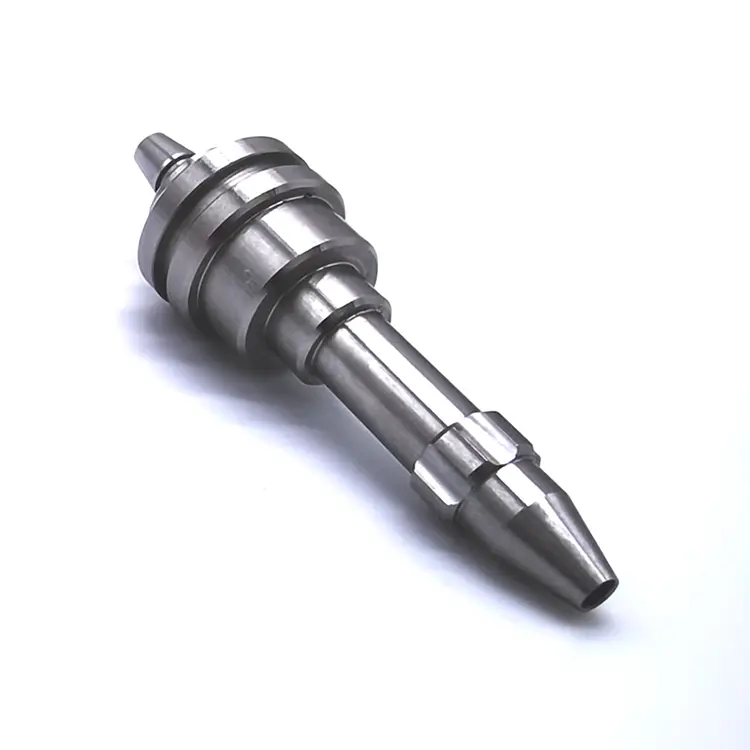
Een Europese automobielleverancier had een roestvrijstalen actuatorcomponent nodig. Ze begonnen met 10 prototypes voor ontwerpvalidatie en werden vervolgens opgeschaald naar 50.000 stuks per jaar. Hun vorige leverancier gebruikte een prototypewinkel voor de eerste 10 stuks en een andere productiewinkel voor het volume. De productieonderdelen mislukten bij de montage: de boring bevond zich 0,02 mm uit het midden.
Wat wij anders deden:
- Bewerkte de 10 prototypes op een 5-assig frees-draaicentrum, dezelfde machinefamilie die voor de productie werd gebruikt.
- Gebruikte hetzelfde gegeven voor prototyping, productie en inspectie.
- Hetzelfde toegepastCNC-bewerkingparameters en gereedschapsstrategie van prototype tot productie.
- Verzonden 10 prototypes in 7 dagen, daarna 50.000 productieonderdelen in 6 weken. De klant elimineerde hervalidatie en verkortte de time-to-market met vier maanden.
Veelgestelde vragen
Vraag 1: Wat is het verschil tussen prototype- en productietoleranties?
A: De tolerantie moet hetzelfde zijn als de montage dit vereist. Het verschil zit hem in de inspectie: prototypes worden 100% op alle kenmerken gemeten, terwijl bij de productie gebruik wordt gemaakt van SPC plus 100% inspectie op kritieke kenmerken. Bij Nuote Metals gebruiken we hetzelfdeCNC-bewerkingproces en hetzelfde gegeven voor beide, dus het prototype dat u goedkeurt, is het onderdeel dat u tijdens de productie ontvangt.
Vraag 2: Hoe kies ik het juiste bewerkingsproces om de totale kosten te verlagen?
A: Begin met geometrie. Als het onderdeel cilindrisch is, is draaien sneller en goedkoper. Als het prismatisch is, is frezen de juiste keuze. Als beide nodig zijn, elimineert een 5-assig frees-draaicentrum secundaire bewerkingen en vermindert het de handling. Voor productievolumes evalueren we of speciale gereedschappen en staafaanvoersystemen de kosten per eenheid kunnen verlagen. Het doel is om het proces op het onderdeel af te stemmen, niet om het onderdeel in een proces te dwingen.
Vraag 3: Hoe zorgt u voor consistentie in meerdere productieruns?
A: Wij gebruiken hetzelfdeCNC-bewerkingprogramma, dezelfde armaturen en hetzelfde inspectieplan voor elke run. Gereedschappen zijn vooraf ingesteld en worden gevolgd op basis van de snijtijd. SPC bewaakt kritische afmetingen. Als er maanden later een nieuwe batch wordt gepland, halen we het originele installatieblad op en verifiëren we het eerste artikel aan de hand van het goedgekeurde monster. Consistentie is een proces, geen belofte.
Hottags: CNC-bewerking
Stuur onderzoek
Stel gerust uw vraag via onderstaand formulier. Wij zullen u binnen 24 uur antwoorden.
X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies.
Privacybeleid