Producten
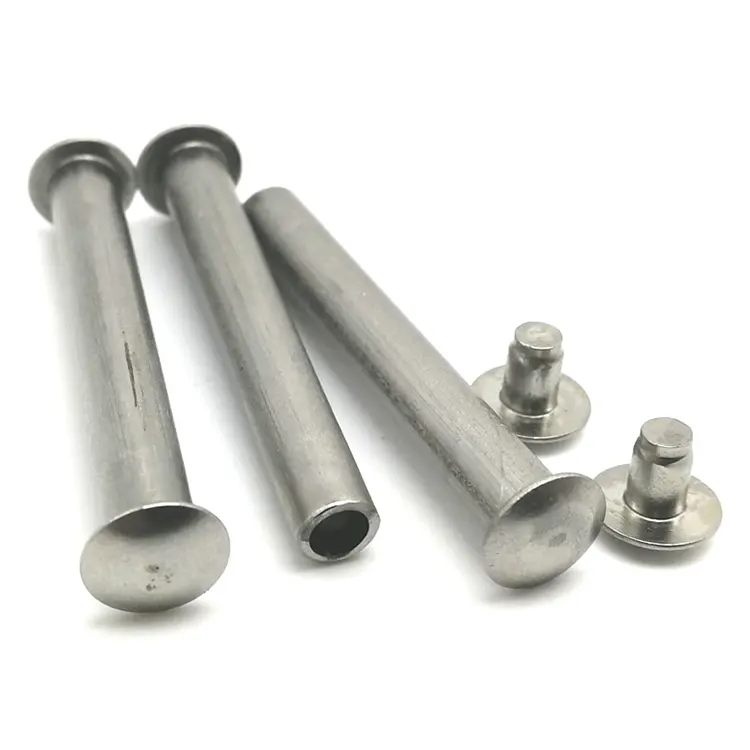
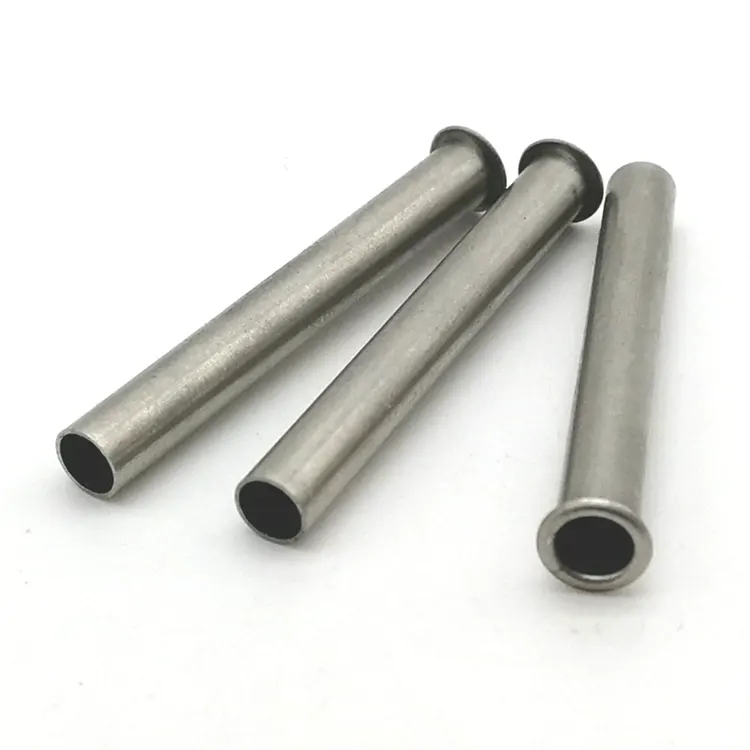
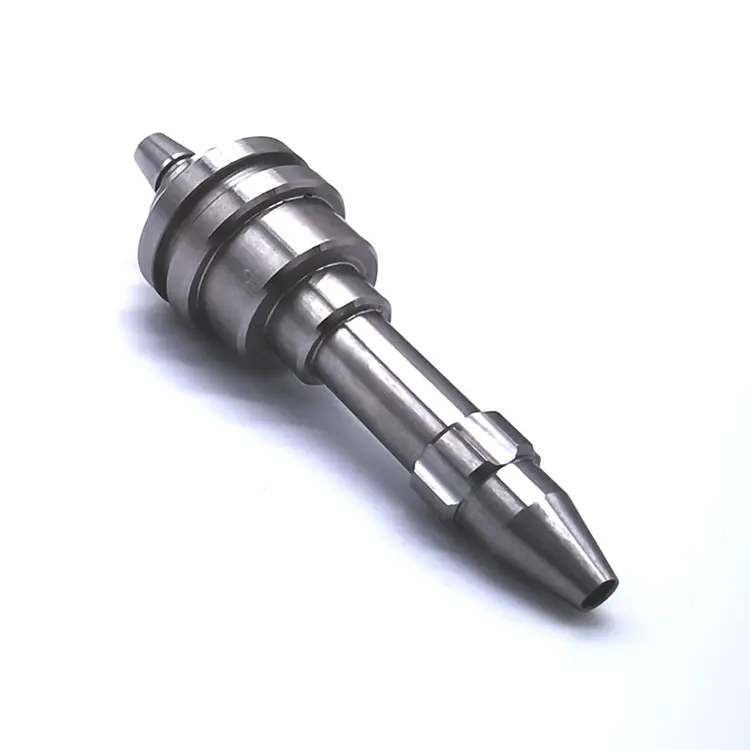
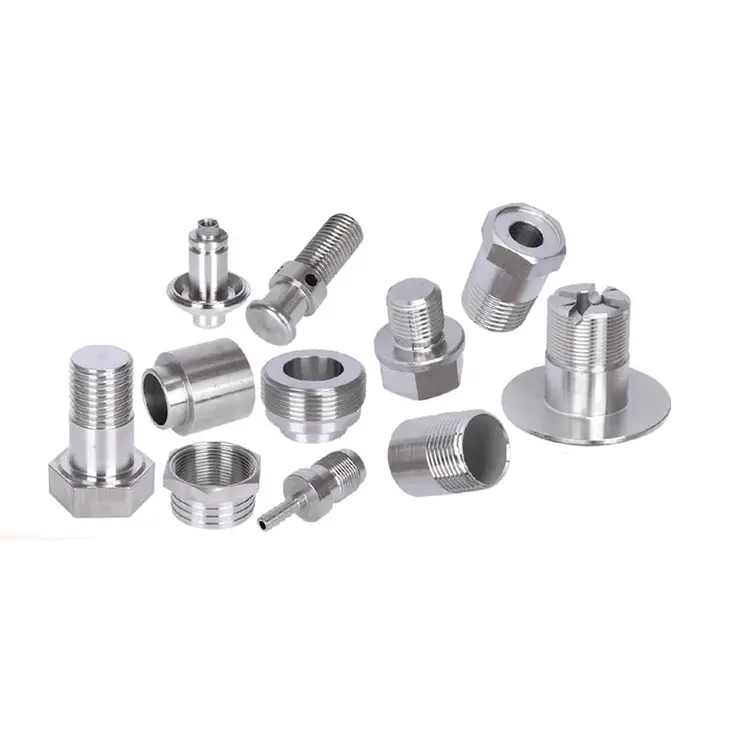
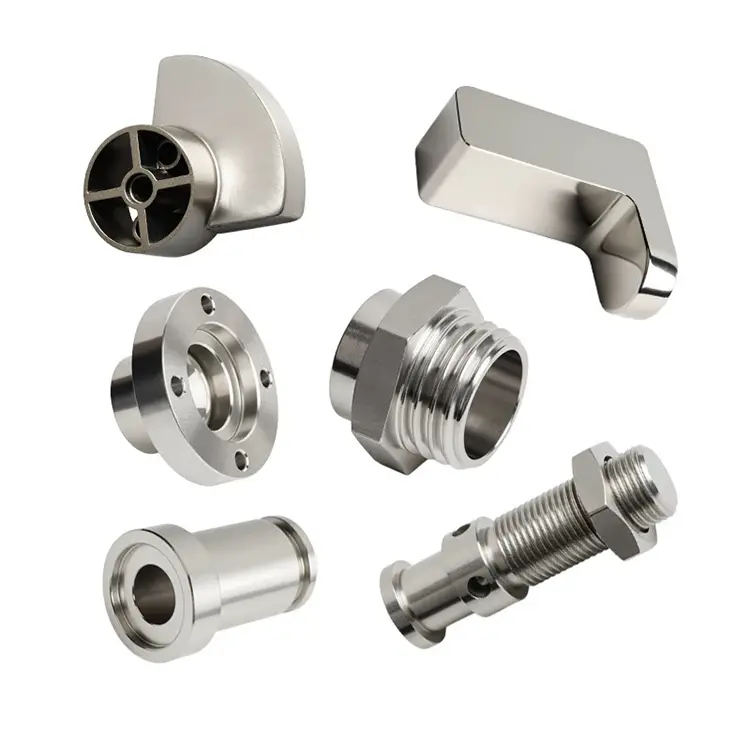
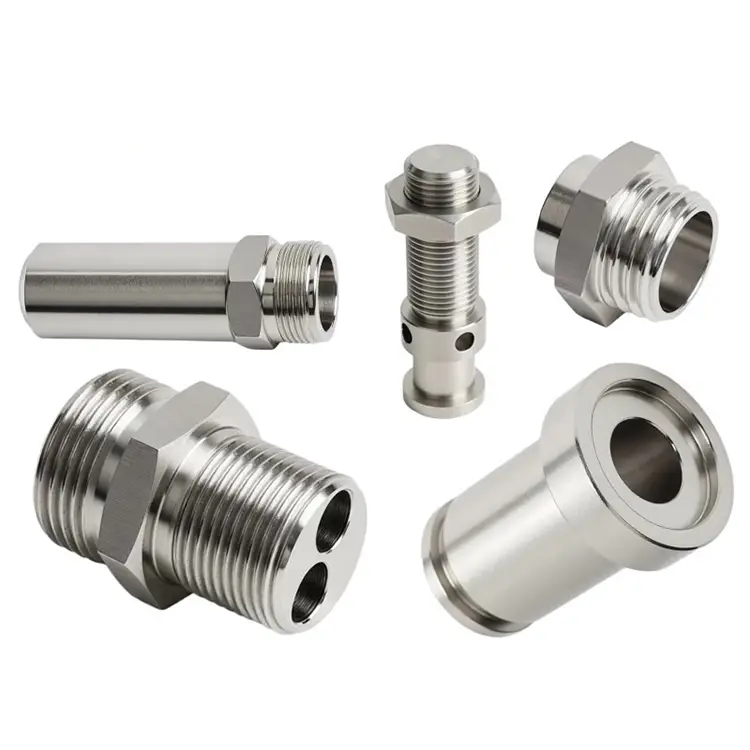
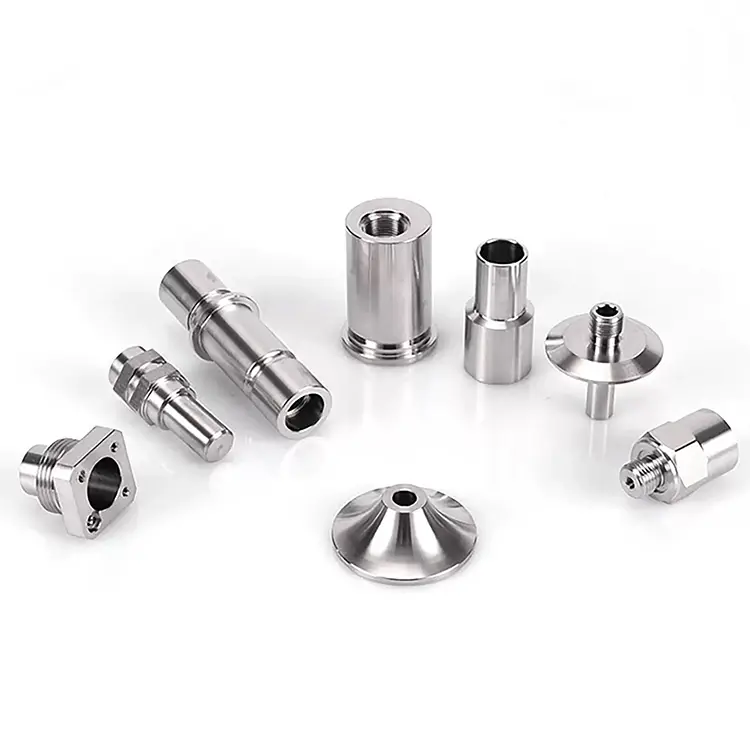
CNC-precisiedraaionderdelen
Nuote Metals biedt op maat gemaakte CNC-precisiedraaionderdelen, afgestemd op uw specifieke vereisten. Van prototype tot productie werken wij nauw met u samen om ervoor te zorgen dat uw componenten aan de exacte specificaties voldoen.
Stuur onderzoek
Productomschrijving
CNC-precisiedraaionderdelen – wanneer tolerantie wordt gemeten in micrometers
Standaard draaibereik ±0,005 mm. Dat is genoeg voor de meeste hydraulische fittingen, assen en connectoren. Maar sommige toepassingen vragen meer. Een brandstofinjectorcomponent die de stroom meet bij 2.000 bar. Een chirurgisch instrument dat zonder speling in elkaar moet worden gezet. Een optische houder die uitlijning behoudt bij een temperatuurschommeling van 40°C.
Dit zijn de onderdelen die precisiedraaien onderscheiden van standaarddraaien. Bij Nuote Metals beschikken we over een speciale precisiedraaicel waar elke variabele – temperatuur, gereedschapsslijtage, spilgroei, meetonzekerheid – wordt gecontroleerd en gedocumenteerd. Dit is geen marketingclaim. Het is een procesdiscipline, en dit artikel legt precies uit hoe we die in praktijk brengen.
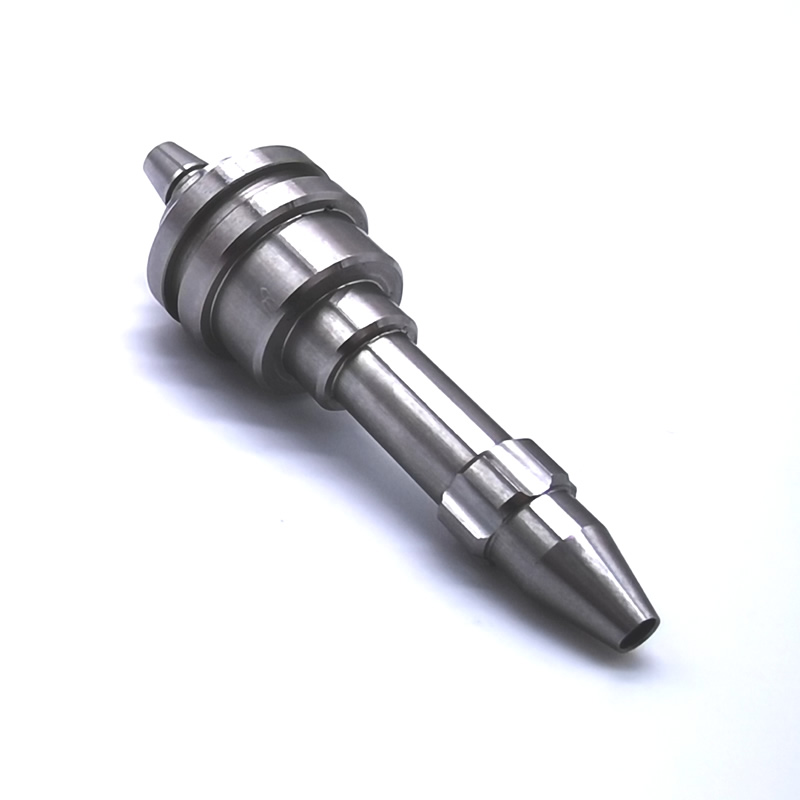
Wat maakt draaien tot ‘precisie’ – vijf variabelen die gecontroleerd moeten worden
Precisie komt niet alleen uit de machine. Het komt voort uit het beheersen van elke bron van variatie.
1. Thermische stabiliteit.
Een draaibankspindel groeit naarmate deze warmer wordt. Een onderdeel van 100 mm kan 0,02 mm groeien bij een temperatuurverandering van 10°C. Onze precisiedraaicel wordt het hele jaar door op 20 °C ± 1 °C gehouden. Onderdelen worden vóór de definitieve inspectie tot kamertemperatuur geweekt.
2. Beheer van gereedschapslijtage.
Een versleten wisselplaat snijdt anders dan een nieuwe. We volgen de standtijd van het gereedschap door tijd te besparen en de offsets op gedefinieerde intervallen aan te passen, zonder te wachten tot de machinist een afwijking opmerkt. Voor ±0,002 mm werk worden gereedschapswissels gepland en niet reactief.
3. Spil- en askalibratie.
Thermische groei beïnvloedt de machinestructuur zelf. We voeren elke ochtend een opwarmcyclus uit en verifiëren maandelijks de aspositionering met een laserinterferometer. Kogelomloopspindels zijn vooraf geladen en lineaire schalen bieden directe positiefeedback.
4. Herhaalbaarheid van het werkstuk.
Een spantang die op verschillende manieren vastgrijpt op stuk 1 en stuk 500 introduceert variatie. We gebruiken geharde spantangen met positieve stops en controleren de slingering vóór elke productierun. Voor dunwandige onderdelen worden zachte kaken op hun plaats machinaal bewerkt, zodat ze passen bij de diameter van het onderdeel.
5. Meetonzekerheid.
Een meting is slechts zo goed als het instrument en de methode. Wij kalibreren dagelijks micrometers en binnenkalibers volgens gecertificeerde normen. Voor kritische kenmerken gebruiken we een coördinatenmeetmachine (CMM) in dezelfde temperatuurgecontroleerde ruimte, omdat het meten van een onderdeel in een warme inspectieruimte een ander resultaat oplevert dan het meten op de werkvloer.
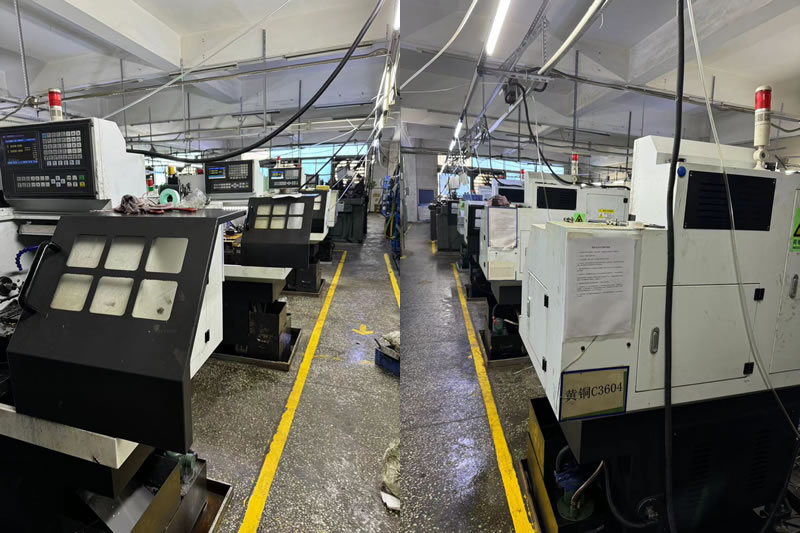
Onze precisiedraaimogelijkheden
| Parameter | Standaard | Precisie cel |
|---|---|---|
| Diametertolerantie | ±0,005 mm | ±0,002 mm |
| Concentriciteit | 0,01 mm | 0,003 mm |
| Oppervlakteruwheid | Ra 0,4 μm | Ra 0,2 μm |
| Rondheid | 0,008 mm | 0,002 mm |
| Lengtetolerantie | ±0,1 mm | ±0,02 mm |
| Temperatuurregeling | Winkel sfeer | 20°C ± 1°C |
| Inspectie | Op monsters gebaseerd | 100% CMM op kritieke functies |
Materialen gedraaid in de precisiecel:
- Roestvrij staal (303, 304, 316, 17-4 PH, 440C)
- Gelegeerd staal (4140, 4340, 8620)
- Aluminium (6061, 7075, 2024)
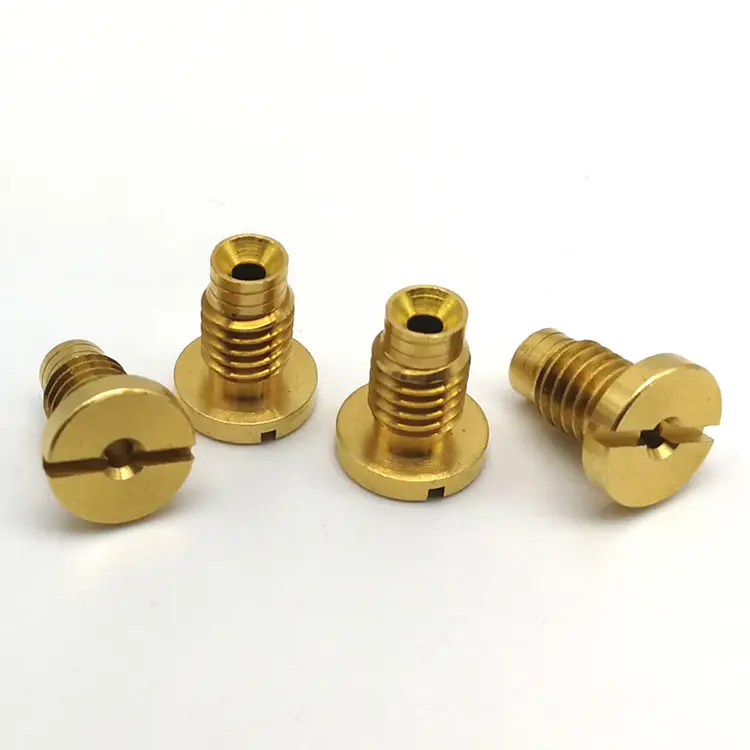
- Messing en koper (C36000, C11000, C10200)
- Titanium (klasse 5, klasse 2)
- Kunststoffen (PEEK, POM, PTFE)
Volumecapaciteit:Prototype (1–50 stuks), productie in kleine volumes (50–5.000), productie in grote volumes (5.000–200.000+).
Meten – de ruggengraat van precisiedraaien
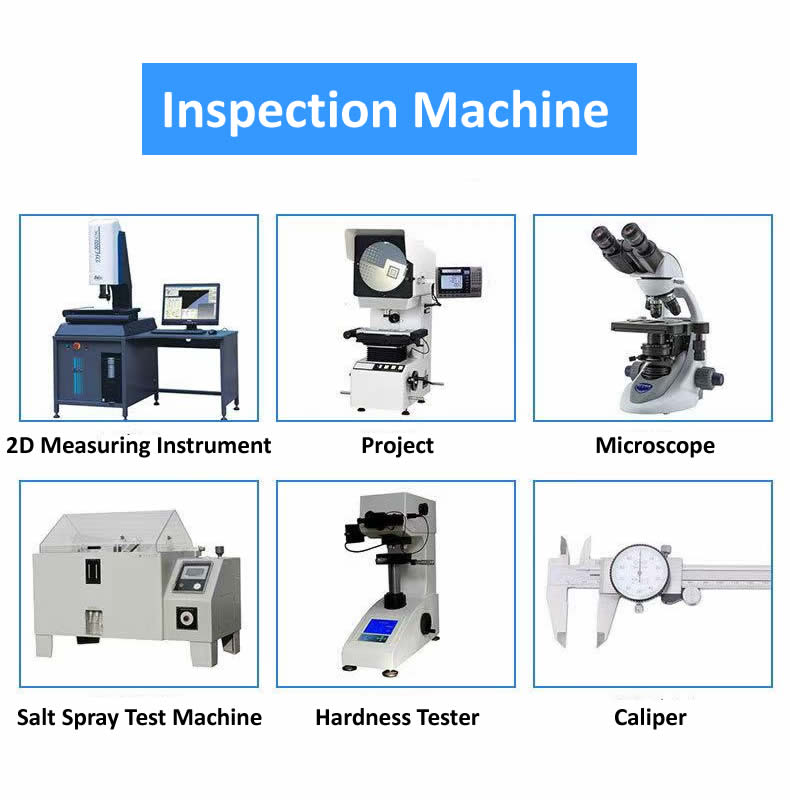
U kunt geen ±0,002 mm vasthouden zonder deze correct te meten. Onze precisiecel is uitgerust met:
- Coördinatenmeetmachine (CMM): Zeiss Contura met scanningsonde. Gebruikt voor complexe geometrie, concentriciteit en positieverificatie.
- Rondheidstester: Talyrond 131 voor het meten van rondheid, cilindriciteit en concentriciteit.
- Oppervlakteruwheidstester: Mitutoyo SJ-210 voor Ra- en Rz-verificatie.
- Optische comparator: voor verificatie van draadprofiel, radii en vorm.
- Digitale micrometers en binnenmeters: dagelijks gekalibreerd volgens gecertificeerde normen.
- Temperatuurcompensatie: Alle metingen zijn uitgevoerd bij 20°C, waarbij correctiefactoren zijn toegepast voor de thermische uitzetting van het materiaal.
Wat dit voor u betekent: Elke kritische afmeting op uw tekening wordt gemeten en gerapporteerd. Als de tekening ±0,002 mm aangeeft, toont het inspectierapport de daadwerkelijk gemeten waarde, en niet slechts een goed/niet goed. U ontvangt gegevens, geen stempel.
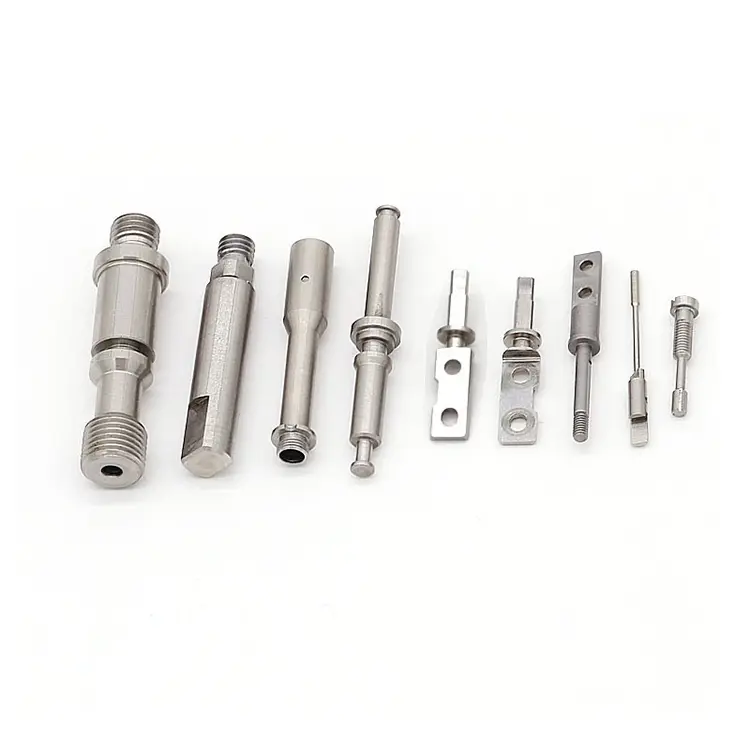
Een echt voorbeeld – 17-4 PH chirurgische instrumentcomponent
Een Duitse fabrikant van medische apparatuur had een roestvrij onderdeel van 17-4 PH nodig met een diametertolerantie van 0,002 mm, een concentriciteit van 0,003 mm en een oppervlakteafwerking van Ra 0,2 μm. Het onderdeel zou worden samengevoegd tot een chirurgisch nietinstrument waarbij elk spel een verkeerde werking zou veroorzaken.
Wat wij anders deden:
- Bewerkte het onderdeel in onze precisiecel van 20 °C, niet op de algemene draaiafdeling.
- Gebruikte CBN-tooling voor de laatste pas na warmtebehandeling.
- Geverifieerde concentriciteit met een Talyrond voor en na de eindbewerking.
- Verzonden 4.000 stuks zonder afwijzingen. De klant elimineerde binnenkomende inspecties; onze CMM-rapporten werden geaccepteerd als kwaliteitsrecord.
Veelgestelde vragen over CNC-precisiedraaionderdelen
Vraag 1: Wat is het verschil tussen standaard draaien en precisiedraaien?
A: Standaard draaien houdt ±0,005 mm aan en is geschikt voor de meeste hydraulische, automobiel- en algemene industriële onderdelen. CNC-precisiedraaiende onderdelen houden ±0,002 mm of beter vast, met een strakkere concentriciteit en oppervlakteafwerking. Het verschil zit niet alleen in de machine, maar ook in de omgeving (temperatuurregeling), gereedschapsbeheer (geplande wijzigingen) en meetdiscipline (CMM-verificatie). Precisiedraaien kost meer omdat het meer tijd, meer gereedschap en meer inspectie kost. Het is gerechtvaardigd als de toepassing daarom vraagt.
Vraag 2: Kunt u ±0,002 mm op warmtebehandeld roestvrij staal vasthouden?
A: Ja, maar met kanttekeningen. Warmtebehandeling verplaatst het onderdeel. Voor 17-4 PH of 440C gehard tot 40+ HRC, bewerken we overmaat, behandelen we het met warmte en bewerken we het vervolgens met CBN-gereedschap in de precisiecel. Bij de laatste doorgang wordt 0,05–0,1 mm materiaal verwijderd om de tolerantie te bereiken. Voor zeer complexe geometrieën of dunwandige secties kunnen we harddraaien en vervolgens slijpen aanbevelen. Nuote Metals beoordeelt elke tekening en bevestigt de haalbare toleranties alvorens een offerte uit te brengen.
Vraag 3: Hoe verifieer je de concentriciteit van CNC-precisiegedraaide onderdelen?
A: We gebruiken een Talyrond-rondheidstester voor concentriciteit, rondheid en cilindriciteit. Het onderdeel wordt op een precisiespindel geroteerd terwijl een sonde het oppervlak meet. Het resultaat is een polair diagram dat de afwijking in micrometers weergeeft. Voor eenvoudigere functies levert een CMM met scanningsonde gelijkwaardige gegevens. Elke opdracht voor nauwkeurig draaien wordt geleverd met een dimensionaal rapport dat de werkelijke gemeten waarden weergeeft, en niet alleen maar goed/niet geslaagd.
Hottags: CNC-precisiedraaionderdelen
Stuur onderzoek
Stel gerust uw vraag via onderstaand formulier. Wij zullen u binnen 24 uur antwoorden.
X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies.
Privacybeleid