Producten
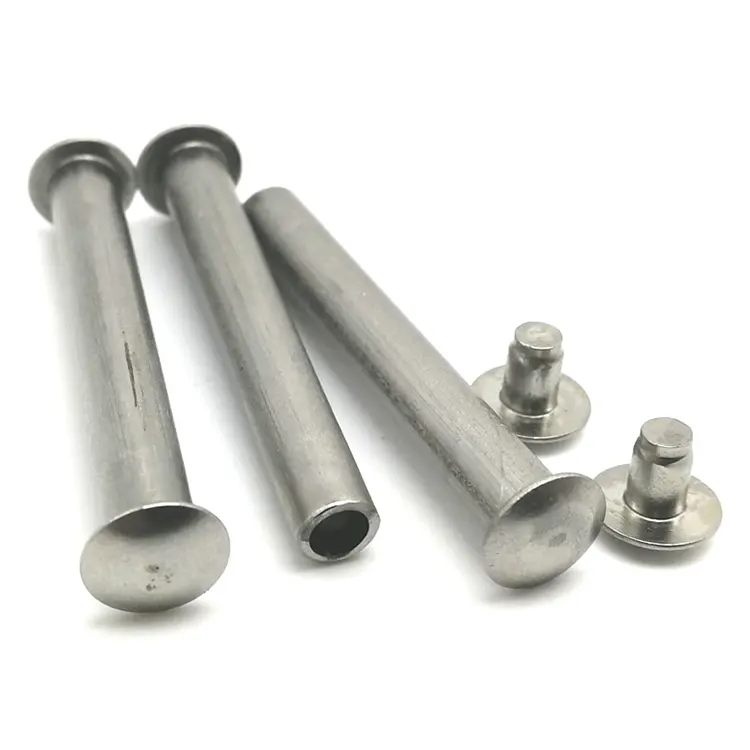
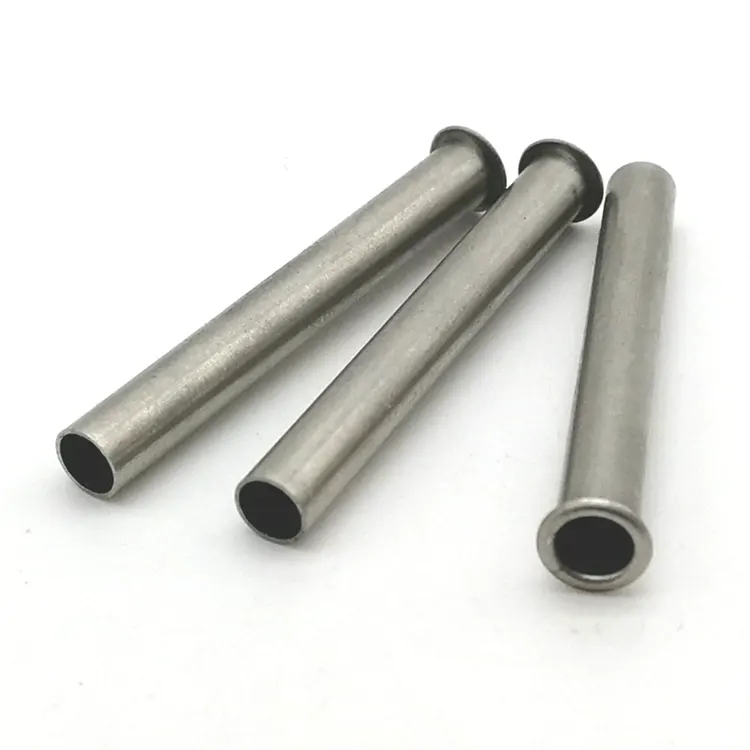
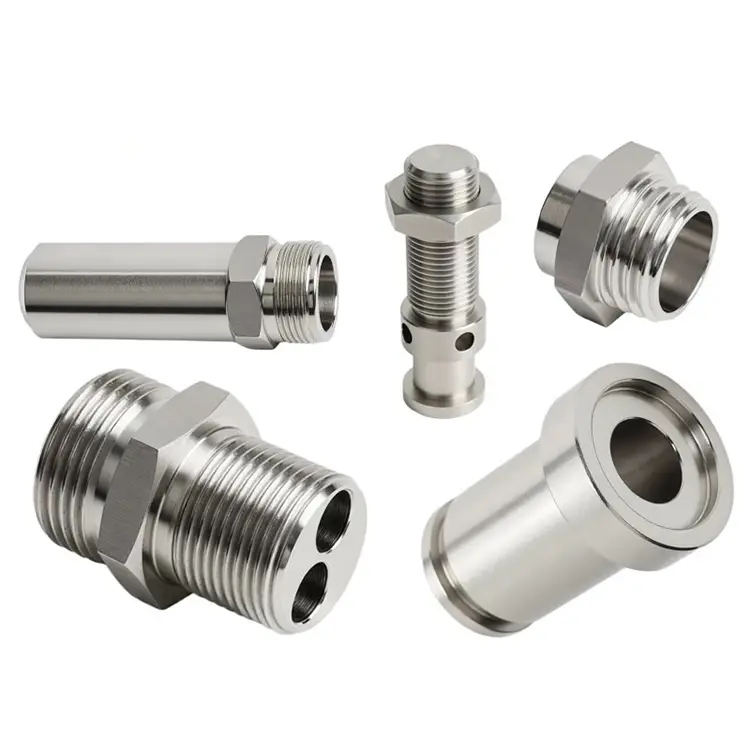
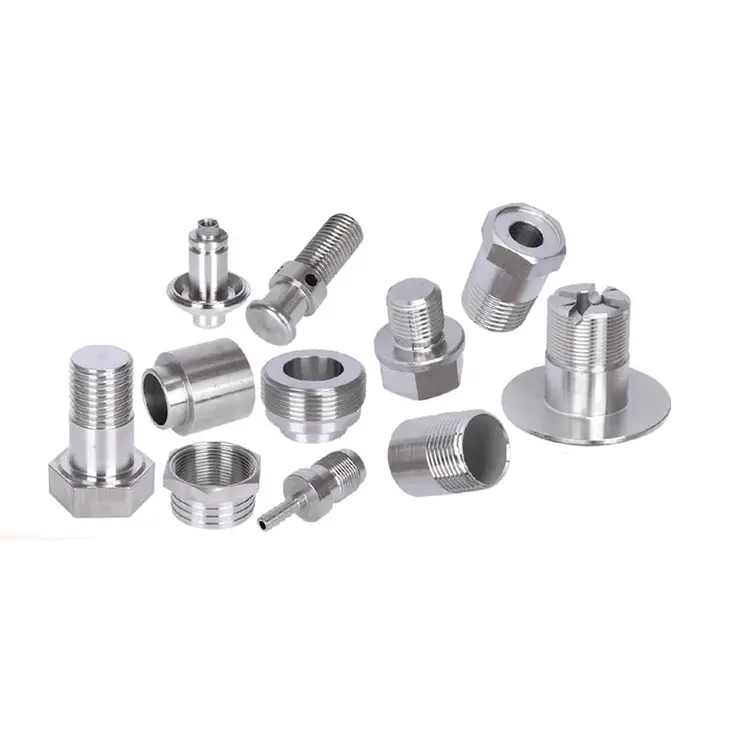
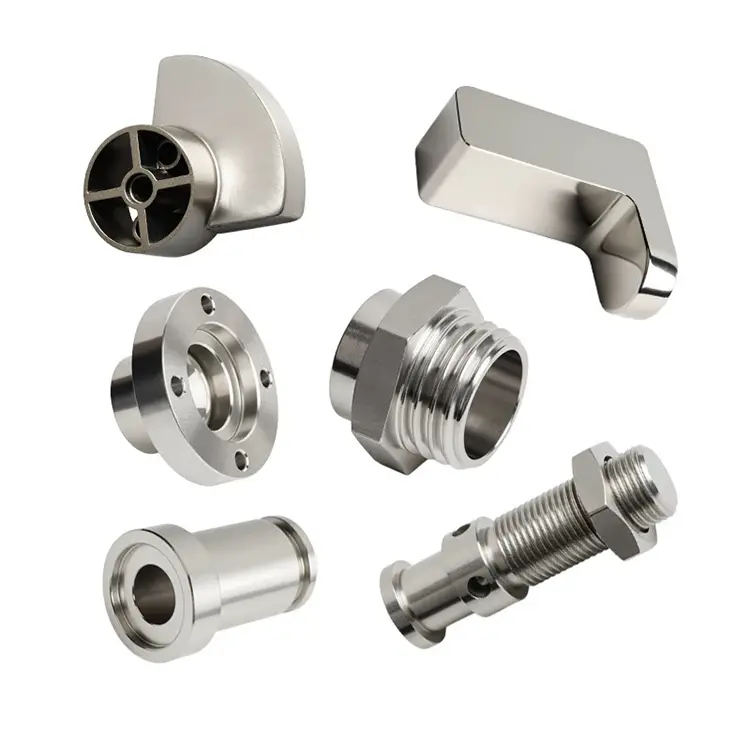
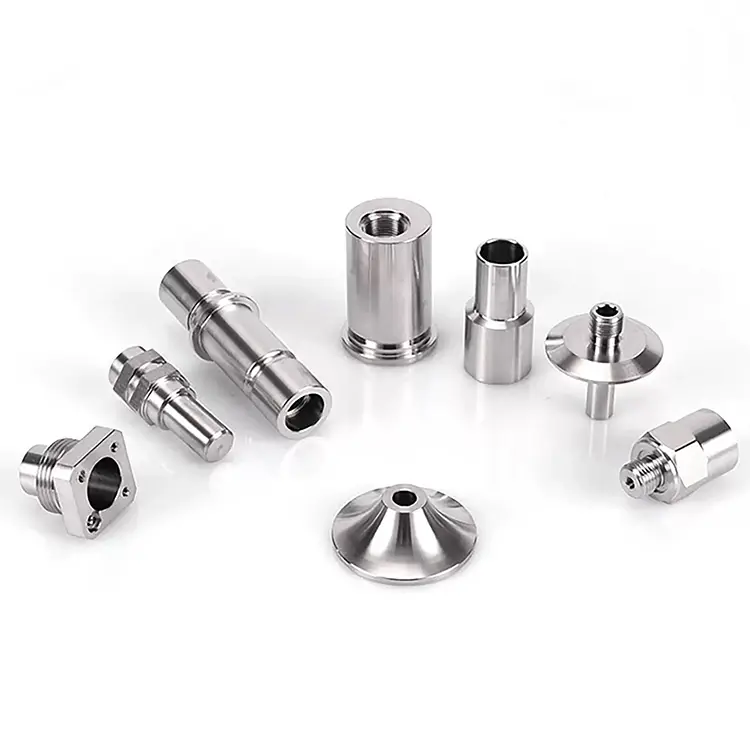
CNC-draaien
Nuote Metals biedt rapid prototyping-service voor CNC-draaien, waarmee u uw productontwerpen snel kunt testen en valideren, waardoor de time-to-market wordt verkort en de efficiëntie wordt verhoogd, zoals gevraagd door gebruikers die een snelle doorlooptijd nodig hebben.
Stuur onderzoek
Productomschrijving
Waarom gereedschapsgeometrie en spaanbeheersing bepalend zijn voor uw oppervlakteafwerking en cyclustijd
De meeste kopers concentreren zich op de machine wanneer ze een product beoordelenCNC-draaienleverancier. Spilsnelheid. Aantal assen. Capaciteit staafaanvoer. Die dingen zijn belangrijk. Maar zij bepalen niet of uw onderdeel een spiegelafwerking of een gescheurd oppervlak heeft. Zij zijn niet de oorzaak van een crash of een kapot gereedschap.
Het verschil zit in twee dingen die zelden op een specificatieblad voorkomen: gereedschapsgeometrie en spaanbeheersing. Een draaibank met de juiste hoeken snijdt zuiver en produceert korte, handelbare spanen. Dezelfde draaibank met de verkeerde hoeken wrijft, hardt uit en wikkelt lange vezelige spanen rond het gereedschap. Het onderdeel voldoet mogelijk nog steeds aan de tolerantie, maar de oppervlakteafwerking lijdt eronder, de standtijd neemt af en de cyclustijd neemt toe.
Bij Nuote Metals behandelen we gereedschapsselectie en chipbeheer als fundamentele technische beslissingen, niet als voorkeuren van operators. InCNC-draaienDeze twee factoren bepalen of uw onderdeel winstgevend of met verlies wordt geproduceerd.
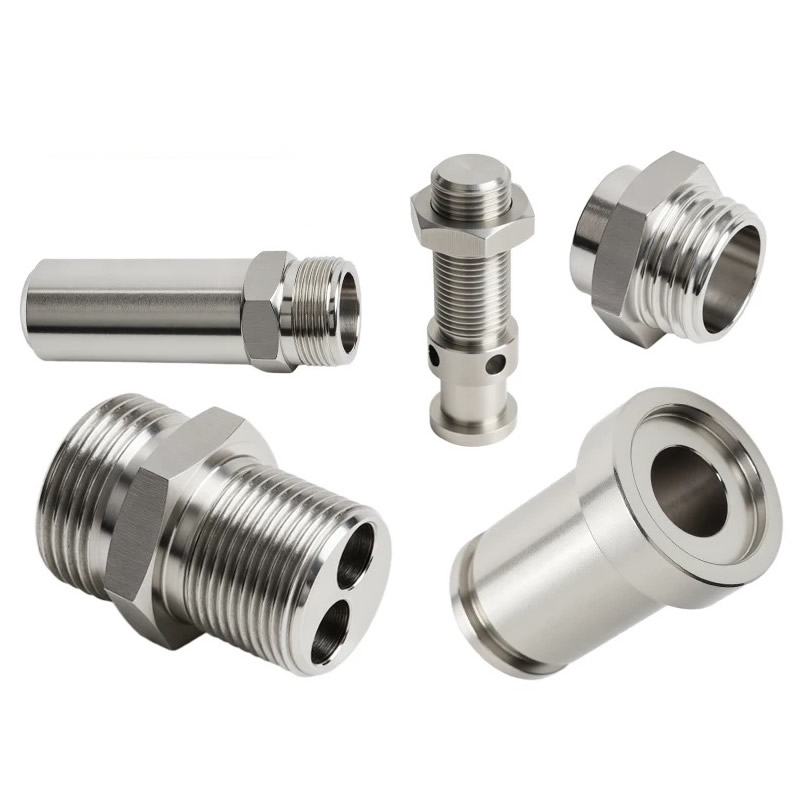
Gereedschapsgeometrie – de hoeken die de snijkwaliteit bepalen
Een draaiwisselplaat is geen generiek stuk hardmetaal. Het heeft specifieke hoeken die bepalen hoe het het materiaal binnendringt, hoe het de chip breekt en hoe het warmte verspreidt. Dit zijn de hoeken die er het meest toe doen:
Harkhoek.De spaanhoek bepaalt hoe agressief het gereedschap snijdt. Een positieve spaanhoek heeft een scherpe rand die in het materiaal snijdt, ideaal voor zachte, gomachtige materialen zoals aluminium en koper. Een negatieve spaanhoek heeft een stompe rand die in het materiaal drukt – beter voor harde, brosse materialen zoals gehard staal en gietijzer. Het gebruik van de verkeerde spaanhoek op het verkeerde materiaal veroorzaakt snijkantsopbouw, slechte afwerking of gereedschapsbreuk.
Vrije hoek.De vrijloophoek voorkomt dat het gereedschap tegen het werkstuk schuurt. Te klein en het gereedschap schuurt, waardoor hitte ontstaat en het oppervlak hard wordt. Te groot en de snijkant wordt zwak en vatbaar voor chippen. Voor roestvrij staal gebruiken we een grotere vrijloophoek om wrijving en verharding te verminderen.
Neus straal.De neusradius heeft invloed op de oppervlakteafwerking en de gereedschapssterkte. Een grotere neusradius zorgt voor een gladdere afwerking, maar verhoogt de snijkrachten en kan trillingen veroorzaken op dunwandige onderdelen. Een kleinere neusradius vermindert de krachten, maar zorgt voor een ruwere afwerking. Voor nabewerkingen gebruiken we een grotere neusradius; voor voorbewerken, een kleinere.
Spaanbrekergeometrie.Dit is het kenmerk dat de chipvorm bepaalt. Een te agressieve spaanbreker produceert korte spanen die het gereedschap kunnen doen vastlopen. Te passief en de chip wikkelt zich om het onderdeel. We selecteren de geometrie van de spaanbreker op basis van materiaal, snedediepte en voedingssnelheid, en niet alleen op basis van wat zich in de gereedschapsbak bevindt.
Chip Control – Waarom lange chips u geld kosten
Een chip die zich om het gereedschap of het onderdeel wikkelt, is niet alleen een ongemak. Het kost geld op drie manieren:
Oppervlakteschade.Een lange vezelige chip die over een afgewerkt oppervlak wordt gesleept, krast erop. Op een afdichtingsoppervlak of een lagertap wordt die kras een lek of een slijtagepunt. Bij onderdelen die geanodiseerd of geplateerd worden, wordt een bekrast oppervlak na het coaten een zichtbaar defect.
Gereedschapsfout.Een chip die zich om de gereedschapsschacht wikkelt, isoleert de snijkant, verhoogt de temperatuur en versnelt de slijtage. In ernstige gevallen komt de chip in de zak van het inzetstuk terecht en scheurt het inzetstuk.
Tussenkomst van de operator.Een machine die om de paar minuten stopt om spanen te verwijderen, produceert geen onderdelen. Voor de productie van grote volumes is spaanbeheersing het verschil tussen een stabiel proces en een constante onderbreking.
We controleren chips via drie variabelen:
Voedingssnelheid:Hogere voedingen produceren dikkere spanen die gemakkelijker breken.
Snijdiepte:Te ondiep en de chip schuurt in plaats van af te schuiven.
Koelvloeistofdruk:Hogedrukkoelmiddel (70–100 bar) gericht op de snijkant breekt spanen en spoelt deze weg van de werkzone.
Hoe we gereedschap afstemmen op materiaal
Verschillende materialen vereisen verschillende gereedschapsstrategieën. Hier ziet u hoe we de meest voorkomende materialen benaderenCNC-draaien:
| Parameter | Specificatie | Testmethode |
|---|---|---|
| Materiaalkwaliteit | AISI 304 (UNS S30400) | Molencertificaat + XRF |
| Schachtdiameter | 5,0 mm (± 0,05 mm) | Lasermicrometer |
| Lengte onder hoofd | 32,0 mm (± 0,10 mm) | Digitale schuifmaat |
| Diameter kop | 9,5 mm (± 0,15 mm) | Optische comparator |
| Hoofd hoogte | 1,6 mm (± 0,10 mm) | Digitale schuifmaat |
| Treksterkte | ≥520 MPa | ASTM E8 |
| Hardheid | ≤90 HRB | ASTM E18 |
| Bestand tegen zoutsproeien | ≥72 uur (geen rode roest) | ASTM B117 |
Een echt voorbeeld – roestvrijstalen as met spaanbeheersingsprobleem
Een Noord-Amerikaanse fabrikant van hydraulische apparatuur had een as van roestvrij staal 316 nodig met een diametertolerantie van 0,01 mm en een oppervlakteafwerking van Ra 0,8 μm. Hun vorige leverancier leverde onderdelen met gescheurde oppervlakken en een inconsistente afwerking: de spanen wikkelden zich rond het gereedschap en bekrasten het onderdeel tijdens het draaien.
Wat wij anders deden:
- Overgestapt op wisselplaten met hoge positieve spaanhoek en AlCrN-coating: scherpere snijkant, minder wrijving op 316.
- Verhoogde voedingssnelheid om de spaan dikker te maken en breuk te bevorderen.
- Toegepaste hogedrukkoelvloeistof van 70 bar gericht op de snijkant.
- Verzonden 4.000 stuks zonder oppervlaktedefecten. De klant elimineerde inkomend polijsten en verkortte de doorlooptijd met 6 dagen.
Veelgestelde vragen over CNC draaien
Vraag 1: Waarom heeft mijn gedraaide onderdeel een gescheurde of vlekkerige oppervlakteafwerking?
A: Een gescheurde of vlekkerige afwerking wordt meestal veroorzaakt door randophoping of wrijving. Het gereedschap snijdt niet zuiver; het duwt of last tegen het materiaal. Veelvoorkomende oorzaken zijn onder meer een verkeerde spaanhoek, een versleten wisselplaat, onvoldoende koelvloeistof of een te lage voedingssnelheid. Gebruik voor gomachtige materialen zoals aluminium en koper een hoge positieve hark en ongecoate gepolijste inzetstukken. Gebruik voor roestvrij staal een scherpe rand met hogedrukkoelvloeistof. Bij Nuote Metals stemmen we de gereedschapsgeometrie af op het materiaal om deze defecten bij de bron te voorkomen – dit is voor elk defect van fundamenteel belangCNC-draaienproces.
Vraag 2: Hoe weet ik of mijn draaileverancier het juiste gereedschap gebruikt?
A: Stel ze drie vragen: (1) Welke hellingshoek gebruik je voor dit materiaal? (2) Welke spaanbrekergeometrie? (3) Welke koelvloeistofdruk? Een leverancier die deze vragen niet kan beantwoorden, heeft geen controle over zijn bedrijfCNC-draaienproces. Een leverancier die een algemeen antwoord geeft – “we gebruiken overal een positieve hark” – koppelt gereedschap niet aan materiaal. Nuote Metals documenteert de gereedschapsselectie voor elk onderdeelnummer en neemt deze op in het configuratieblad.
Vraag 3: Kan de gereedschapsgeometrie de cyclustijd verkorten?
EEN: Ja. Een gereedschap met de juiste geometrie zaagt sneller omdat het zonder problemen een grotere snedediepte en een hogere voedingssnelheid aankan. Een gereedschap met de verkeerde geometrie dwingt de operator om langzamer te gaan werken om klapperen of gereedschapsbreuk te voorkomen. Voor een typisch roestvrijstalen onderdeel wordt de gereedschapsgeometrie geoptimaliseerdCNC-draaienkan de cyclustijd met 15–25% verkorten. Dit verlaagt direct de eenheidskosten. Nuote Metals beoordeelt de toolstrategie tijdens de procesplanning, niet nadat de eerste batch traag is geworden.
Hottags: CNC draaien, China CNC draaien, CNC draaien prototype
Stuur onderzoek
Stel gerust uw vraag via onderstaand formulier. Wij zullen u binnen 24 uur antwoorden.
X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies.
Privacybeleid