Producten
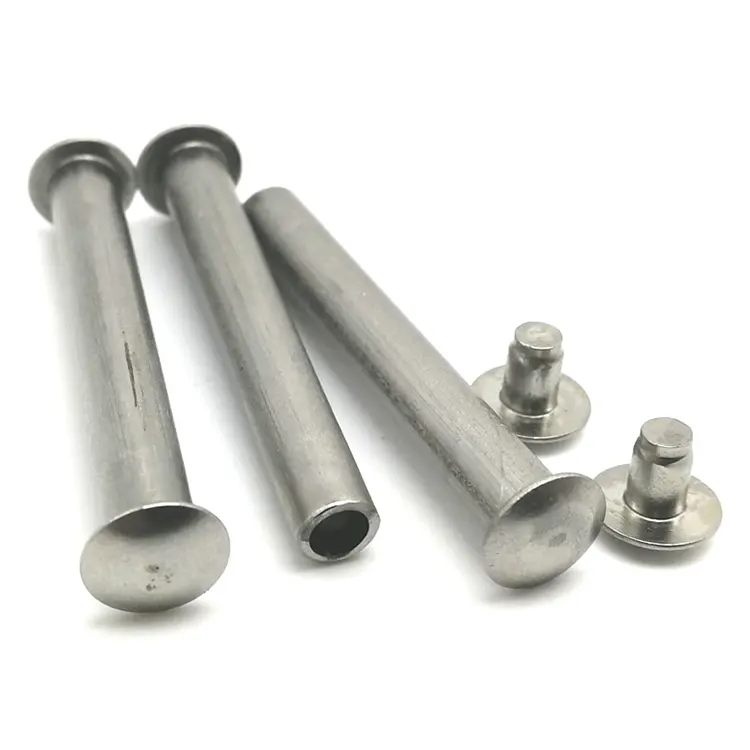
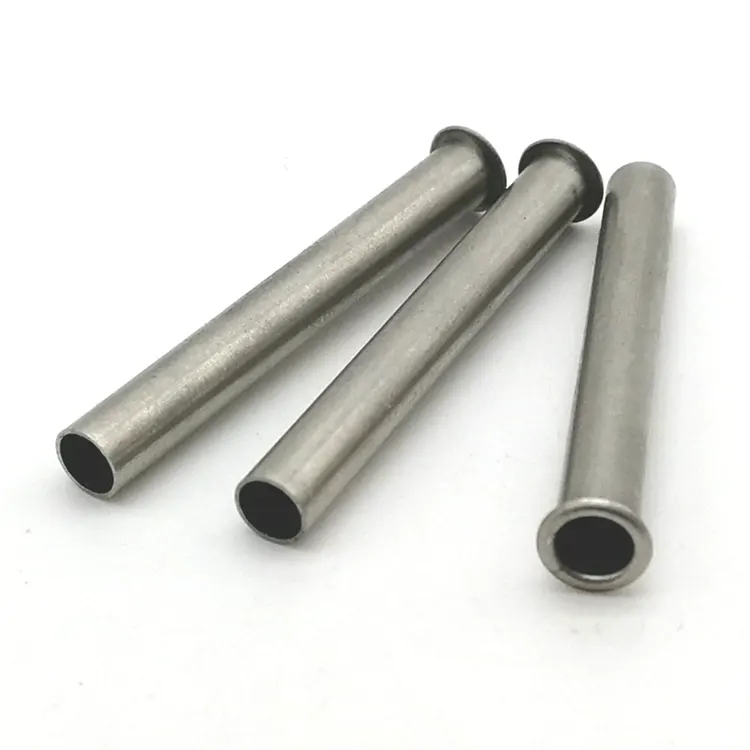
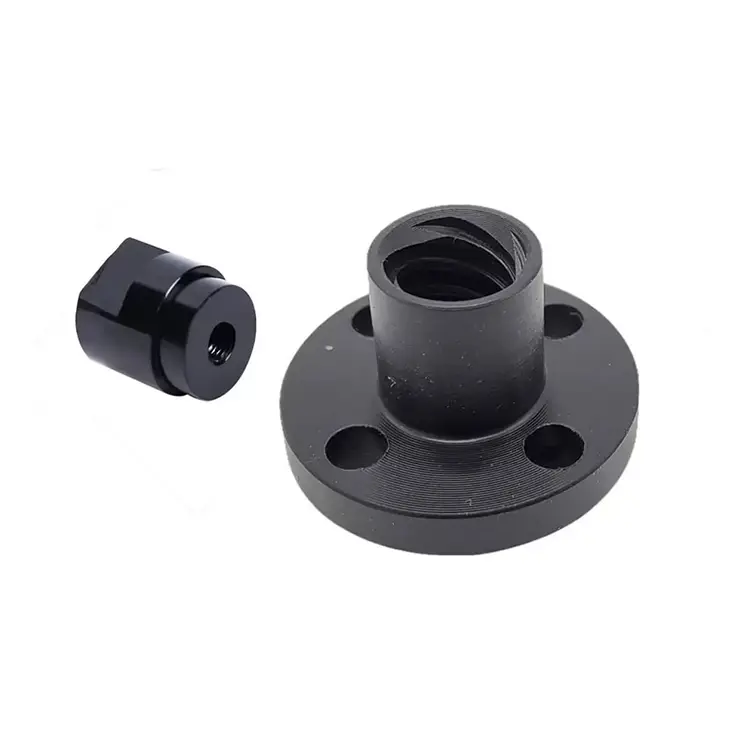
CNC-kunststofbewerking
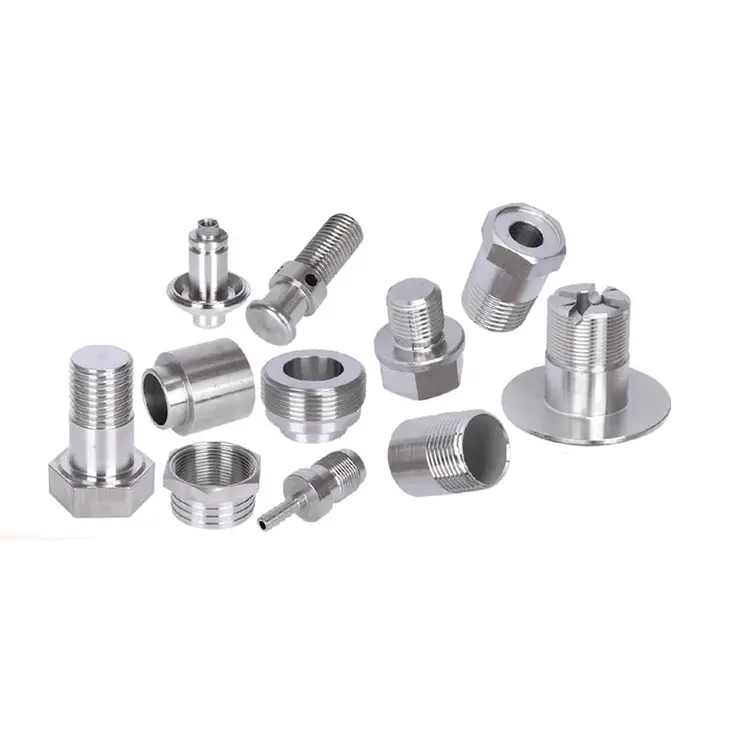
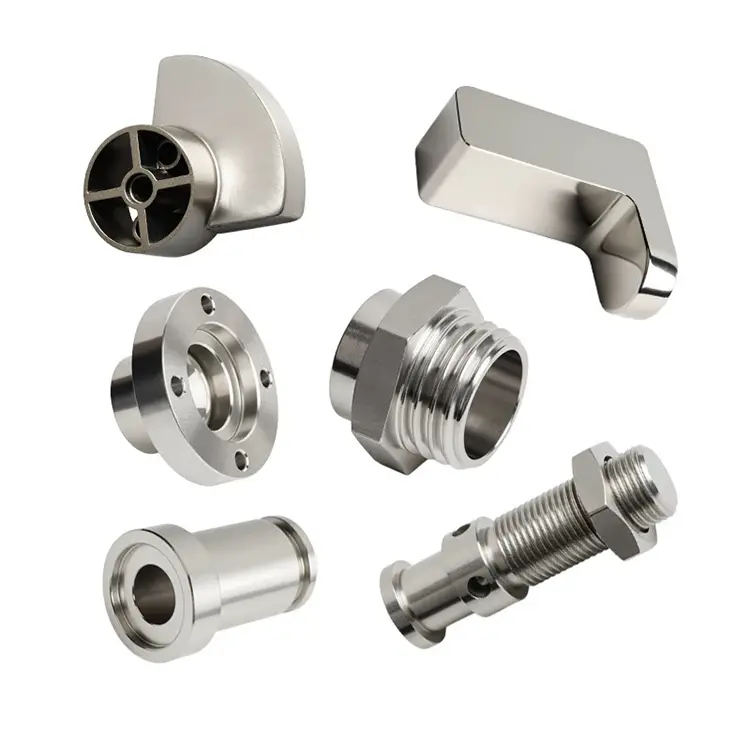
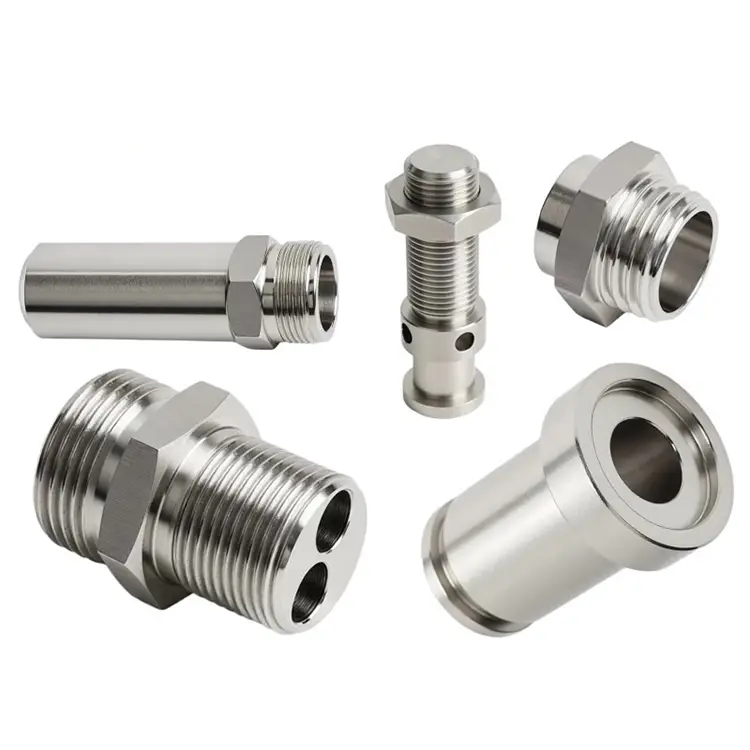
Met ruim 10 jaar ervaring in de CNC-kunststofbewerking is Nuote Metals in staat productie op maat volgens tekening aan te bieden. Wij verwerken PE-, POM-, PET-kunststof gedraaide onderdelen uit onze eigen productie, evenals een verscheidenheid aan andere technische kunststoffen en bieden flexibele verwerking van individuele productie, kleine hoeveelheden en series. Ons state-of-the-art machinepark garandeert de kleinste toleranties en onze gekwalificeerde medewerkers garanderen de consistent hoge kwaliteit van uw projecten.
Stuur onderzoek
Productomschrijving
CNC-kunststofbewerking – waarom metaalsnijparameters plastic onderdelen verpesten
Kunststof geleidt de warmte niet weg van de snijkant. Het brokkelt niet af, het smelt of vlekt. Er is geen tolerantie meer nadat de klemming is losgelaten. En elk plastic gedraagt zich anders: een strategie die werkt voor POM zal mislukken op PEEK, en een strategie die werkt voor PTFE zal acryl doen smelten.
DaaromCNC-bewerking van kunststofkan niet worden behandeld als metaalbewerking met een ander materiaallabel. Een werkplaats die kunststof op dezelfde apparatuur verwerkt, met hetzelfde gereedschap en dezelfde parameters als aluminium, zal onderdelen produceren die er op de dag van verzending nog acceptabel uitzien – en die kromtrekken, krimpen of barsten nadat ze de assemblagelijn bereiken.
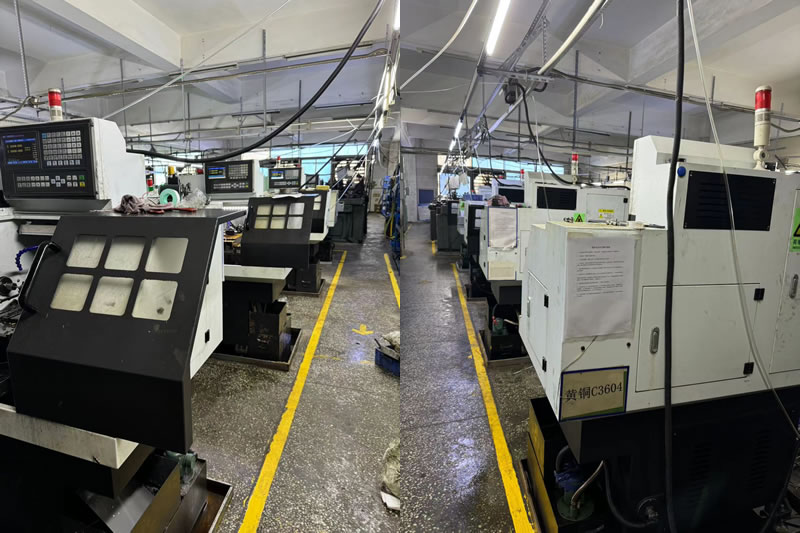
Bij Nuote Metals beschikken we over een speciale kunststofbewerkingscel, los van onze metaallijnen. De cel beschikt over scherp, ongecoat gereedschap, luchtkoeling, lagedrukopspanning en gloeiovens voor spanningsverlichting. Met meer dan 20 jaar exportervaring naar medische, elektronische en industriële klanten hebben we geleerd dat het bewerken van kunststoffen een andere discipline is en geen materiële vervanging.
Plastic versus metaal – drie verschillen die het procesplan veranderen
1. Warmte blijft op het snijvlak.
Metaal geleidt warmte weg via de spaan en het werkstuk. Kunststof niet. De hitte verzacht het materiaal en produceert een gesmolten, gomachtig oppervlak in plaats van een schone chip. POM en acrylaat zijn bijzonder gevoelig. We beheersen de hitte met scherp gereedschap met een hoge positieve hark, hoge spilsnelheden met matige voedingen en lucht- of nevelkoeling; plastic heeft koeling nodig, geen smering.
2. Door vastklemmen vervormt het onderdeel.
Kunststof is elastisch. Een standaard metalen bankschroef comprimeert het onderdeel tijdens de bewerking en veert terug na het loslaten, waardoor de afmetingen veranderen. We gebruiken zachte kaken die op de contour van het onderdeel zijn bewerkt, lagedrukklemmen en vacuümopspanning voor dunne onderdelen. Kritische afmetingen worden gemeten nadat het onderdeel bij kamertemperatuur is gestabiliseerd.
3. Interne spanning vervormt het onderdeel dagen later.
Kunststof staafmateriaal draagt spanning door extrusie. Bij machinale bewerking wordt die spanning opnieuw verdeeld. Het onderdeel meet correct op de CMM en vervormt vervolgens twee dagen later. Voor PEEK-, PTFE- en grote POM-onderdelen ontlaten we het materiaal vóór de bewerking en ontlasten we tussen voorbewerken en nabewerken. Dit is niet optioneel: het is het verschil tussen een onderdeel dat correct wordt verzonden en een onderdeel dat correct wordt gemonteerd.
Plastic soorten die wij bewerken – en hoe ze zich gedragen
| Materiaal | Belangrijkste bewerkingsrisico | Tooling-strategie | Typische toepassing |
|---|---|---|---|
| POM (Delrin) | Smelten, chipverpakking | Scherpe positieve hark, luchtstoot | Tandwielen, bussen, isolatoren |
| KIJKJE | Spanningsvervorming, kosten | Ontharden vóór bewerking, scherp hardmetaal | Medische implantaten, ruimtevaart |
| PTFE (Teflon) | Koude stroming, dimensionale instabiliteit | Zeer scherp gereedschap, lichte klemming | Afdichtingen, chemische fittingen |
| Nylon | Vochtopname, vervorming | Droog materiaal vóór bewerking, lage klemming | Versnellingen, slijtblokken |
| Acryl (PMMA) | Kraken, smelten | Hoge snelheid, luchtstoot, geen koelvloeistof | Displays, vloeibare cellen |
| ABS | Smerend, lage sterkte | Scherp gereedschap, gematigde snelheid | Behuizingen, prototypes |
Een opmerking over PEEK:PEEK is het meest veeleisende plastic dat we bewerken. Het is duur, gevoelig voor kromtrekken door spanning en gevoelig voor hitte. We gloeien PEEK-stafmateriaal vóór de bewerking en bewerken de machine na spanningsverlichting, anders zal het onderdeel na levering bewegen. VoorCNC-bewerking van kunststofvan PEEK is de uitgloeistap niet optioneel.
Een echt voorbeeld – PEEK-isolator voor medische apparatuur
Een Duitse fabrikant van medische apparatuur had een PEEK-isolator nodig met een boringtolerantie van 0,01 mm, een vlakheid van 0,02 mm en geen gesmolten randen. Hun vorige leverancier bewerkte het onderdeel uit PEEK-stafmateriaal zonder uitgloeien. Bij inspectie werd de boring correct gemeten, maar drie dagen later was deze met 0,04 mm gekrompen.
Wat wij anders deden:
- Het PEEK-stafmateriaal gegloeid vóór de bewerking, waardoor de extrusiespanning werd verlicht.
- Ruw bewerkt, vervolgens het onderdeel spanningsvrij gemaakt voordat het wordt afgewerkt.
- Gebruikte scherpe hardmetalen wisselplaten met hoge positieve hark en luchtkoeling - geen gesmolten randen.
- De boring gemeten na 48 uur stabilisatie, niet onmiddellijk na de bewerking.
- Verzonden in 2.500 stuks zonder enige dimensionale afwijking na levering.
Dit is watCNC-bewerking van kunststofmoet leveren: niet alleen een onderdeel dat correct meet op de dag dat het wordt verzonden, maar een onderdeel dat correct blijft nadat het uw assemblagelijn bereikt.
Veelgestelde vragen
Vraag 1: Waarom is mijn plastic onderdeel kromgetrokken na de bewerking?
A: Kromtrekken komt door interne spanning. Kunststof staafmateriaal draagt spanning door extrusie. Bij machinale bewerking wordt materiaal verwijderd en de spanning opnieuw verdeeld: het onderdeel meet correct en beweegt enkele dagen later. De oplossing is om het materiaal vóór de bewerking uit te gloeien en de spanning tussen voorbewerken en nabewerken te verminderen. Voor PEEK-, PTFE- en grote POM-onderdelen is uitgloeien niet optioneel. Als uw leverancier kunststof zonder spanningsontlasting verspant, beweegt het onderdeel na levering.
Vraag 2: Welk koelmiddel moet worden gebruikt voor CNC-kunststofbewerking?
A: De meeste kunststoffen hebben geen smering nodig; ze hebben koeling nodig. Overstromingskoelvloeistof kan door nylon worden geabsorbeerd, POM bevlekken of residu achterlaten op PEEK. Voor de meeste kunststoffen gebruiken we lucht- of mistkoeling. De uitzondering is acryl, dat kan barsten onder thermische schokken. Voor acryl gebruiken we alleen hoge snelheid en luchtstoot. VoorCNC-bewerking van kunststof, hangt de koelmiddelstrategie af van het materiaal, niet van een universele regel.
Vraag 3: Kunt u nauwe toleranties aanhouden op PEEK- en PTFE-onderdelen?
A: Ja, maar met voor elk verschillende strategieën. PEEK behoudt de tolerantie goed na uitgloeien en spanningsverlichting, en we houden routinematig ± 0,01 mm vast. PTFE is zachter en kruipt onder belasting; het behoudt tolerantie bij inspectie, maar kan tijdens gebruik bewegen. Voor PTFE bewerken we tot het onderste uiteinde van de tolerantieband en adviseren we klanten om in hun ontwerp rekening te houden met koude stroming. VoorCNC-bewerking van kunststofBij beide materialen is het belangrijk om te bewerken, te stabiliseren en te meten, en niet om onmiddellijk te meten nadat het gereedschap is gestopt.
Hottags: CNC-fabrikant van kunststofbewerkingen, leverancier van op maat gemaakte kunststofonderdelen, kunststofbewerking met hoge precisie
Stuur onderzoek
Stel gerust uw vraag via onderstaand formulier. Wij zullen u binnen 24 uur antwoorden.
X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies.
Privacybeleid