Producten
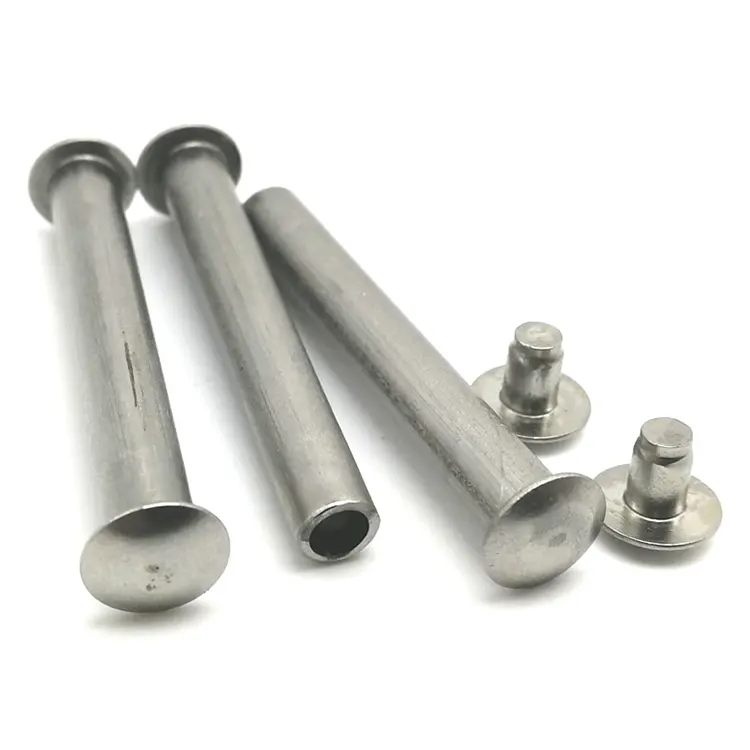
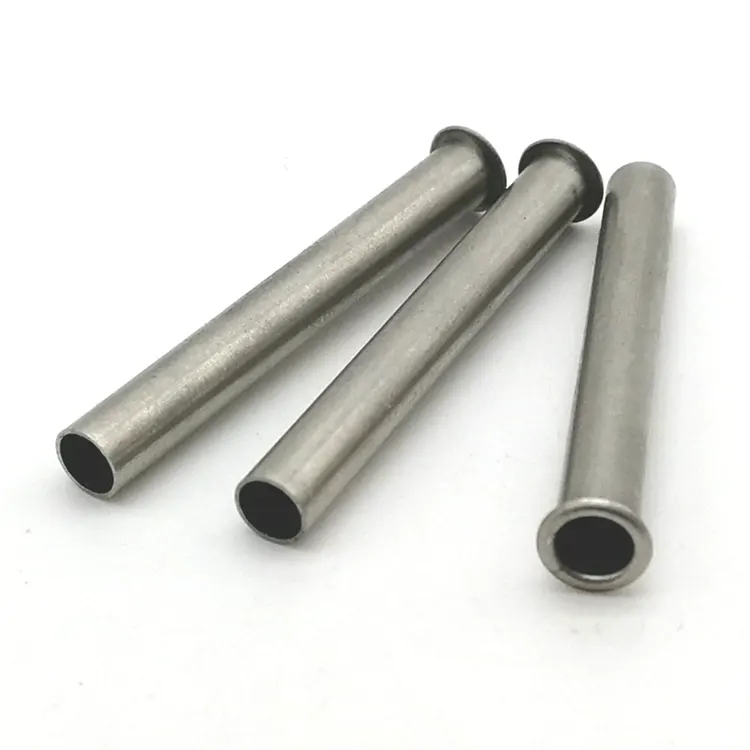
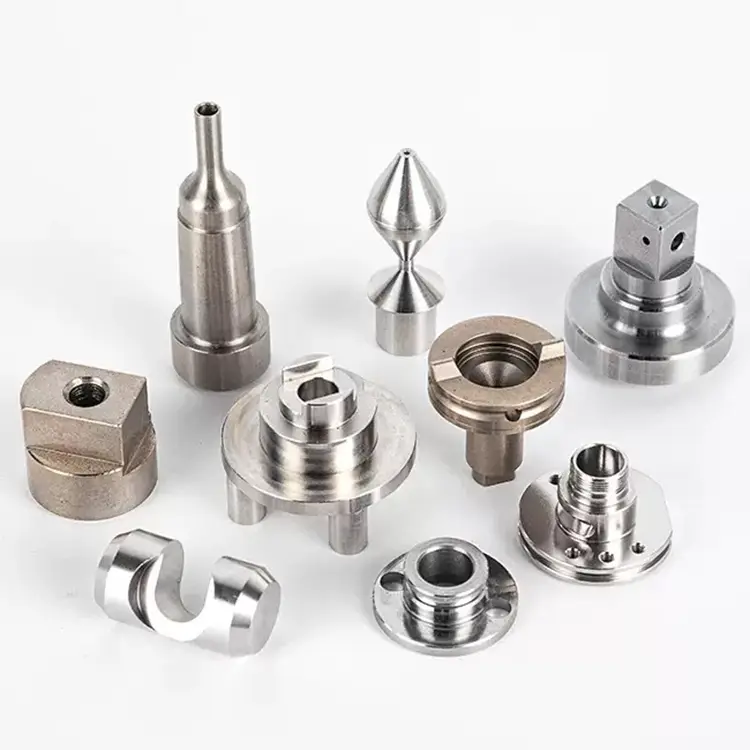
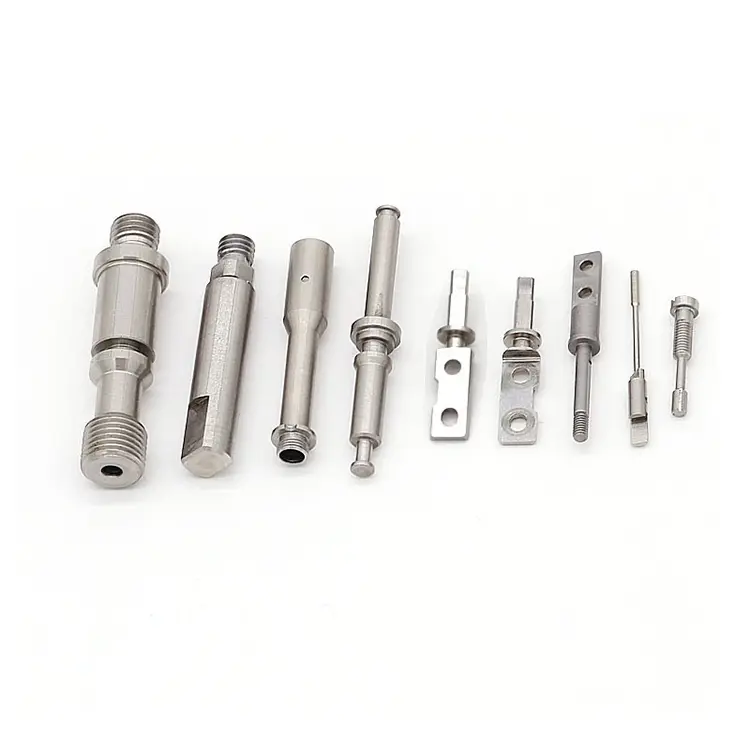
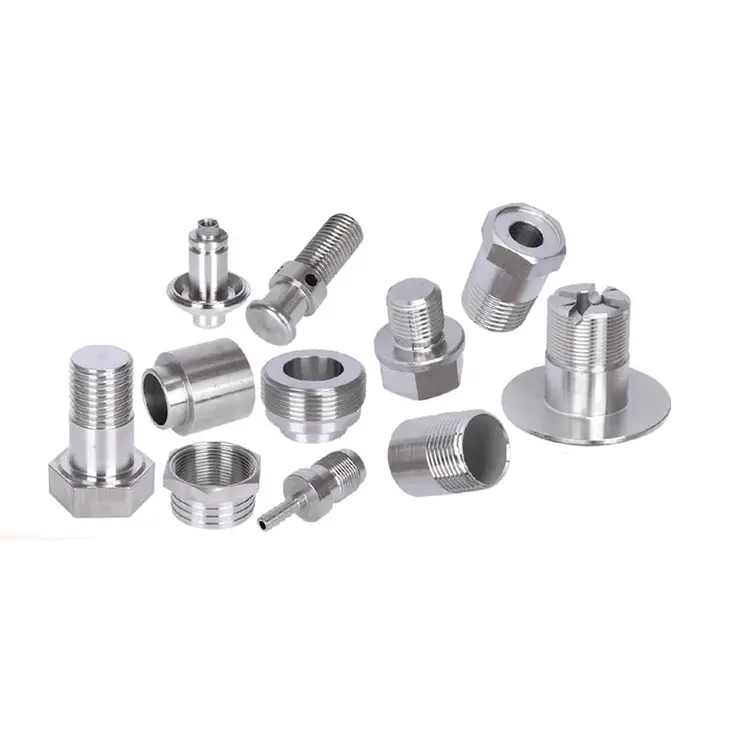
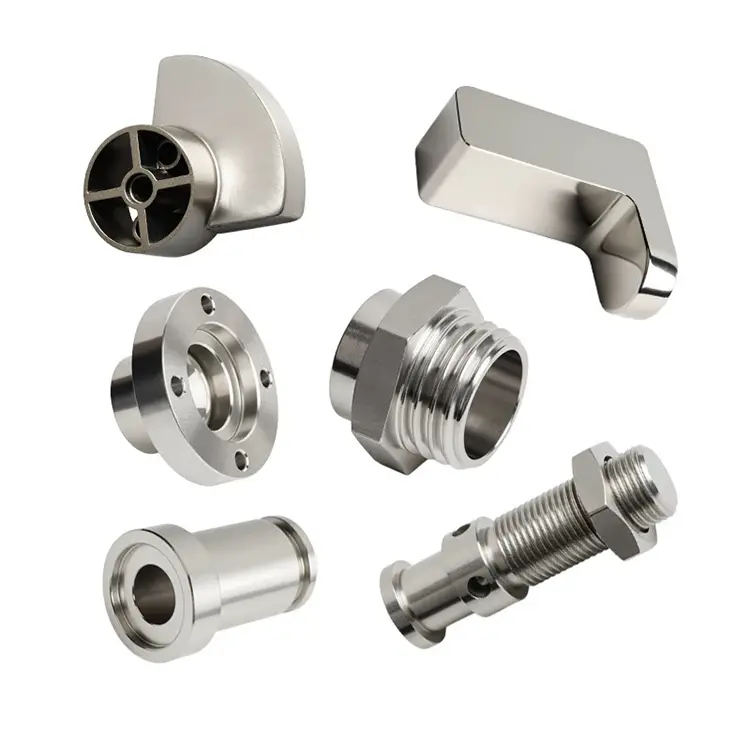
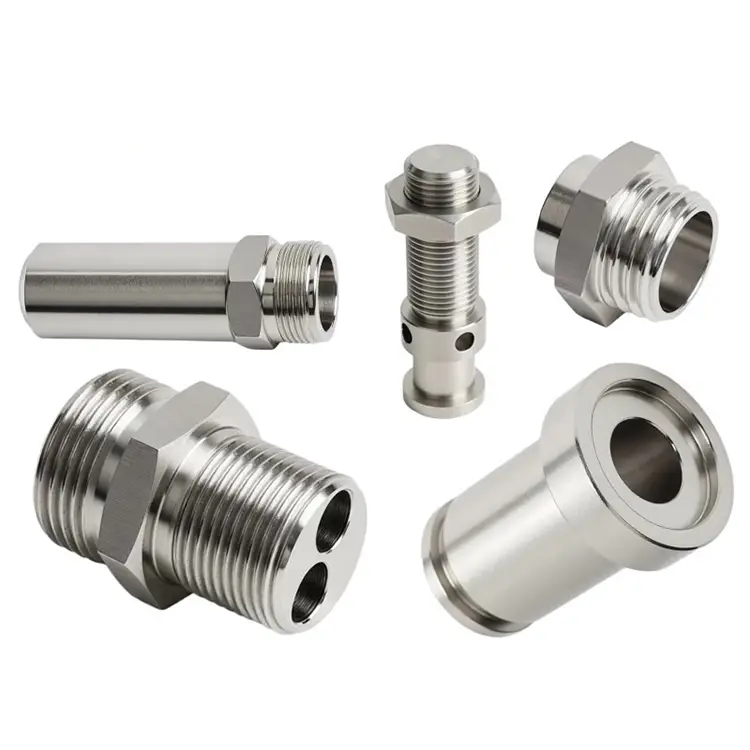
CNC-draaimachineonderdelen
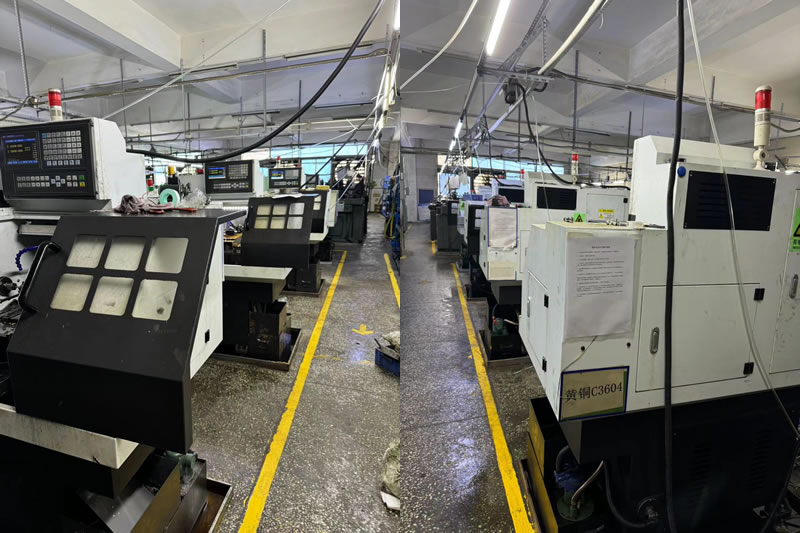
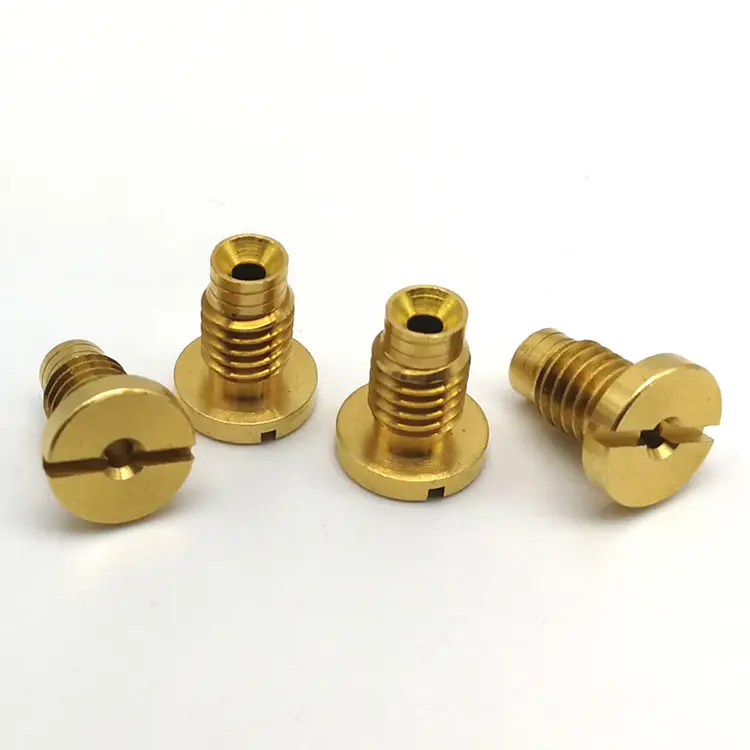
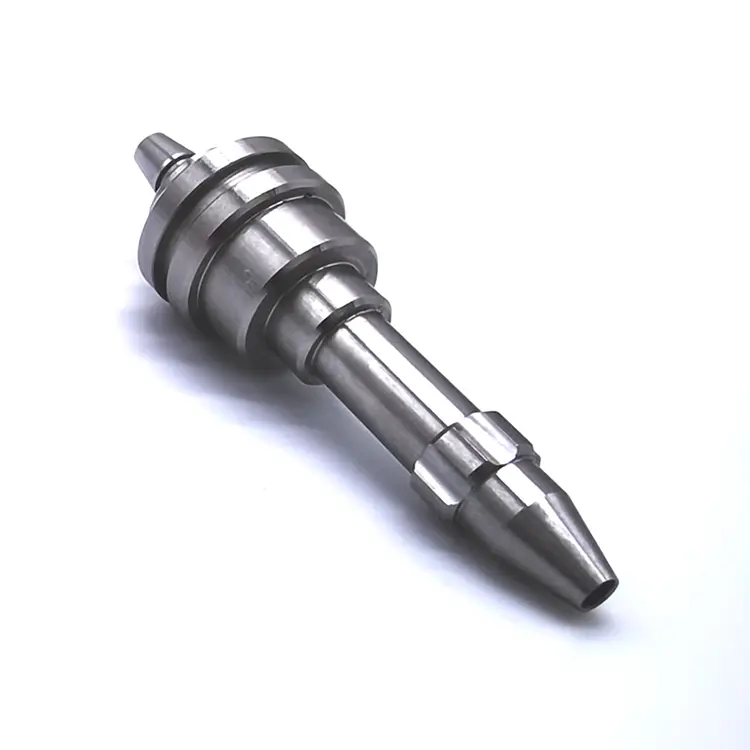
CNC-draaimachineonderdelen worden vervaardigd volgens specifieke afmetingen. Het resultaat is dat de onderdelen precies in elkaar passen en functioneren zoals bedoeld, zonder gaten of verkeerde uitlijning. Strakke toleranties zijn van cruciaal belang in sectoren als de lucht- en ruimtevaart, de automobielsector en medische apparatuur, waar zelfs een kleine afwijking de prestaties of veiligheid kan beïnvloeden. Nuote Metals en ons team wijden ons al meer dan 10 jaar aan dit CNC-draaiveld. Stuur ons gerust uw draaivereisten.
Stuur onderzoek
Productomschrijving
Een bewerkt onderdeel wordt beoordeeld op basis van hoe goed het voldoet aan de tekening. Een CNC-draaimachineonderdeel wordt beoordeeld op basis van hoe goed de machine aan de tekening voldoet nadat het onderdeel is geïnstalleerd. Een spil die 0,005 mm uitloopt, brengt die uitloop over op elk werkstuk dat de draaibank produceert. Een revolver die onder snijbelasting verschuift, verliest positie bij elke gereedschapswisseling. Een losse kop die bij hitte uitzet, duwt het werkstuk uit het midden terwijl de machine opwarmt.
Machineonderdelen zijn onderhevig aan belasting, hitte en trillingen en moeten deze drie weerstaan zonder te bewegen. Bij Nuote Metals verspanen wijCNC-draaimachineonderdelenmet stijfheid en thermische stabiliteit als primaire vereisten - niet alleen dimensionale tolerantie. In dit artikel wordt uitgelegd wat dat betekent en waar het verschil zichtbaar is.
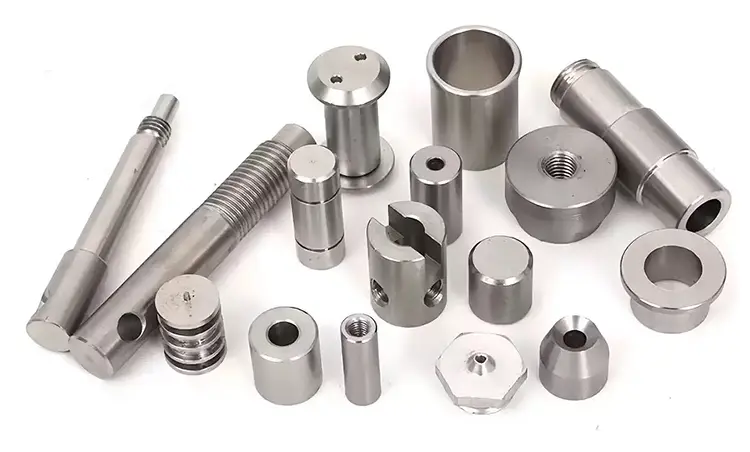
Wat machineonderdelen anders maakt dan werkstukonderdelen
De meeste bewerkte onderdelen zijn componenten van een product: een hydraulische fitting, een sensorbehuizing, een beugel. Ze moeten aan tolerantie voldoen en dienstbaar zijn. Machineonderdelen zijn anders: het zijn componenten van het gereedschap dat andere onderdelen maakt. Hun fouten vermenigvuldigen zich over elk werkstuk dat de machine produceert.
Stijfheid.Een gereedschapshouder die onder de snijbelasting 0,01 mm doorbuigt, produceert een werkstuk dat 0,01 mm uit positie is. De doorbuiging treedt mogelijk niet op bij een statische CMM-inspectie; deze treedt alleen op onder belasting. We verifiëren de stijfheid door snijkrachten op een proefbank te simuleren.
Thermische stabiliteit.Een spilbehuizing die 0,02 mm groter wordt naarmate de machine warmer wordt, beweegt het gereedschap ten opzichte van het werkstuk. Het eerste deel van de verschuiving betreft tolerantie; het 50e deel niet. We specificeren materialen met lage uitzetting en verifiëren de maatvastheid over een bereik van 20–40°C.
Draag het leven.Een revolverindexeringsmechanisme dat na 10.000 gereedschapswisselingen 0,005 mm slijt, verliest na verloop van tijd zijn positienauwkeurigheid. Wij specificeren geharde, genitreerde oppervlakken en vervangbare slijtinzetstukken.
Een machineonderdeel dat voldoet aan de tekening, maar doorbuigt onder belasting, is een defect onderdeel. We meten stijfheid, thermische stabiliteit en slijtagelevensduur naast maattolerantie.
Machineonderdelen die wij vervaardigen
| Onderdeeltype | Materiaal | Belangrijkste vereiste | Inspectiefocus |
|---|---|---|---|
| Spindel behuizing | Gietijzer / 4140 | Thermische stabiliteit, concentriciteit van de boring | Concentriciteit, rondheid, thermische groei |
| Torentje behuizing | 4140 / 8620 | Indexeringsnauwkeurigheid, slijtvastheid | Herhaalbaarheid van posities, hardheid, oppervlakteafwerking |
| Gereedschapshouders (VDI/BMT) | 4140 / 4340 | Stijfheid, taps contact | Conische hoek, slingering, doorbuiging onder belasting |
| De schacht van de losse kop | 1045 / 4140 | Rechtheid, thermische groei | Rechtheid, diametertolerantie, oppervlakteafwerking |
| Chuck-kaken | 8620 gecarbureerd / aluminium | Slijtvastheid, nauwkeurigheid van de grip | Hardheid, kaakparallelliteit, kartelprofiel |
| Steunblokken voor kogelomloopspindels | 4140 / aluminium | Uitlijning lagerboring, stijfheid | Boringpositie, vlakheid, uitlijning van montagegaten |
Een opmerking over spindelbehuizingen:De boring moet concentrisch zijn met het montagevlak binnen 0,003 mm – niet alleen rond en niet alleen op maat. We bewerken de spindelbehuizingen in een temperatuurgecontroleerde cel en verifiëren de concentriciteit met een Talyrond nadat het onderdeel is gestabiliseerd op 20°C. Een behuizing die warm wordt gemeten, zal er anders uitzien dan een behuizing die koud wordt gemeten, en daardoor raakt de machine leeg.
Hoe wij onderdelen op een andere manier bewerken
Het procesplan voor een machineonderdeel is niet hetzelfde als voor een werkstukonderdeel. Drie verschillen zijn het belangrijkst.
1. Spanningsverlichting vóór de definitieve bewerking.
Gietstukken en zwaar staafmateriaal dragen interne spanningen. Als het onderdeel tot de uiteindelijke afmeting wordt bewerkt voordat de spanning wordt opgeheven, zal het na installatie bewegen en zal de machine nauwkeurigheid verliezen. We bewerken het materiaal voorbewerkt, ontlasten het en maken het vervolgens af. VoorCNC-draaimachineonderdelenzoals spilbehuizingen en revolverlichamen, is deze stap niet optioneel.
2. Stijfheid geverifieerd onder gesimuleerde belasting.
Een gereedschapshouder die in rust perfect meet, kan doorbuigen onder snijkracht. We belasten testopspanningen om de snijkrachten te simuleren en meten vervolgens de doorbuiging. Een houder die meer dan 0,005 mm doorbuigt onder een belasting van 500N wordt afgewezen, zelfs als de statische afmetingen correct zijn.
3. Thermische groei in kaart gebracht over het gehele werkingsbereik.
We meten kritische afmetingen bij 20 °C, 30 °C en 40 °C, berekenen vervolgens de thermische uitzettingscoëfficiënt en vergelijken deze met de ontwerpvereisten. Voor spilhuizen en losse kopspindels moet de thermische groei voorspelbaar zijn en binnen het compensatiebereik van de machinebouwer liggen.
Een echt voorbeeld: spindelbehuizing voor precisiedraaibankbouwers
Een Taiwanese draaibankbouwer had een spilbehuizing nodig met een concentriciteit van de boring van 0,003 mm, een rondheid van 0,005 mm en een thermische groei van minder dan 0,01 mm over een bereik van 20–40 °C. Hun vorige leverancier vervaardigde de behuizing uit gietijzer zonder spanningsontlasting. De boring was bij inspectie concentrisch, maar na installatie en opwarmen liep deze 0,02 mm uit. De draaibank kon geen tolerantie op zijn werkstukken aanhouden.
Wat wij anders deden:
- De boring is ruw bewerkt, spanningsvrij gemaakt en vervolgens nabewerkt, waardoor de gietspanning is opgeheven vóór de laatste sneden.
- Bewerkt in een cel van 20 °C ± 1 °C – geen thermische drift tijdens het afwerken.
- Geverifieerde concentriciteit met een Talyrond na 24 uur stabilisatie.
- In kaart gebrachte thermische groei bij 20°C, 30°C en 40°C – bevestigde een groei van 0,008 mm, binnen de specificatie.
- Na installatie zijn 200 behuizingen verzonden zonder enige afwijking.
Dit is watCNC-draaimachineonderdelenzou moeten leveren:niet alleen een onderdeel dat correct meet in de inspectieruimte, maar een onderdeel dat de nauwkeurigheid van de machine behoudt na installatie en opwarming.
Veelgestelde vragen
Vraag 1: Waarom is spanningsverlichting nodig voor CNC-draaimachineonderdelen?
A: Gietstukken en zwaar staafmateriaal dragen interne spanningen door afkoeling en walsen. Bij machinale bewerking wordt materiaal verwijderd en de spanning opnieuw verdeeld: het onderdeel meet correct en beweegt vervolgens na installatie. Voor een spilbehuizing wordt een beweging van 0,01 mm na installatie een slingering van 0,01 mm op elk werkstuk. We bewerken het materiaal voorbewerkt, ontlasten het en maken het vervolgens af. Dit is standaard voorCNC-draaimachineonderdelendie nauwkeurigheid moeten behouden onder belasting en temperatuur.
Vraag 2: Hoe verifieert u de stijfheid van gereedschapshouders en revolvercomponenten?
A: We simuleren de snijkrachten op een belastingtestbank, waarbij we een bekende kracht uitoefenen op de gereedschapspunt of het oppervlak van de revolver en de doorbuiging meten met een meetklok of laserverplaatsingssensor. Een gereedschapshouder die meer dan 0,005 mm doorbuigt onder een belasting van 500N wordt afgewezen, zelfs als de statische afmetingen binnen de tolerantie vallen. Statische inspectie kan doorbuiging onder belasting niet voorspellen. VoorCNC-draaimachineonderdelen,wij meten beide.
Vraag 3: Kunt u de thermische uitzetting van een machineonderdeel afstemmen op de specificatie van de machinebouwer?
EEN: Ja. We meten kritische afmetingen bij 20°C, 30°C en 40°C, berekenen de thermische uitzettingscoëfficiënt en vergelijken deze met de ontwerpvereiste. Als de natuurlijke uitzetting van het materiaal buiten de specificatie valt, raden we een alternatief materiaal aan of passen we de geometrie aan om dit te compenseren. Voor spilbehuizingen en pennen van de losse kop moet de thermische groei voorspelbaar zijn – en niet slechts klein. Nuote Metals verstrekt bij iedere installatie een thermisch groeirapportCNC-draaimachineonderdelenvolgorde.
Hottags: Leverancier van CNC-draaionderdelen, precisiedraaicomponenten, op maat gemaakte CNC-gefreesde onderdelen
Stuur onderzoek
Stel gerust uw vraag via onderstaand formulier. Wij zullen u binnen 24 uur antwoorden.
X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies.
Privacybeleid