Producten
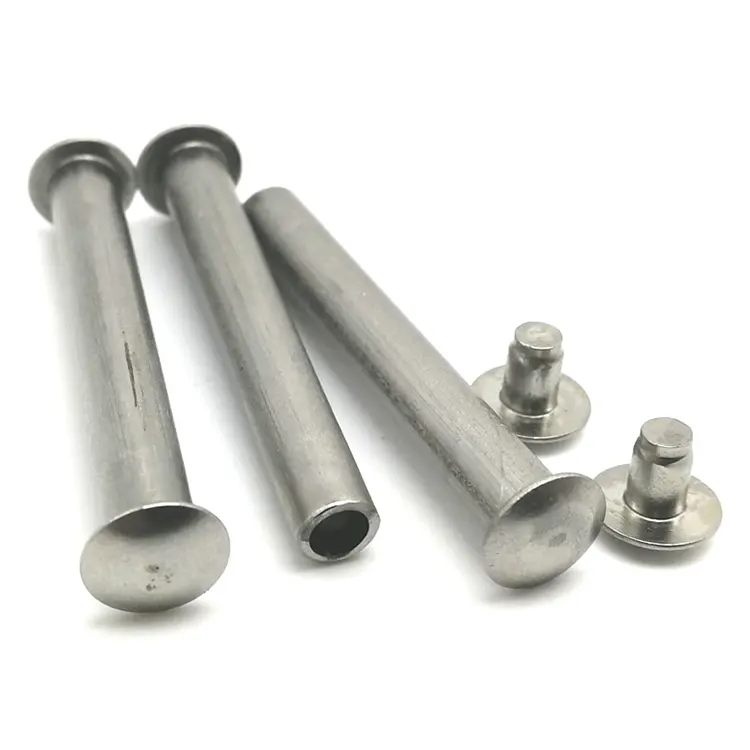
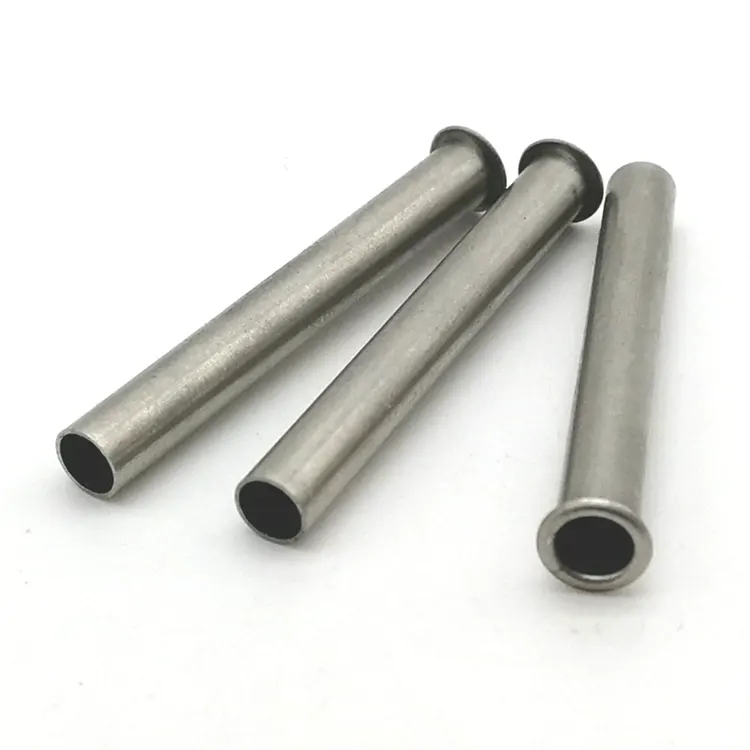
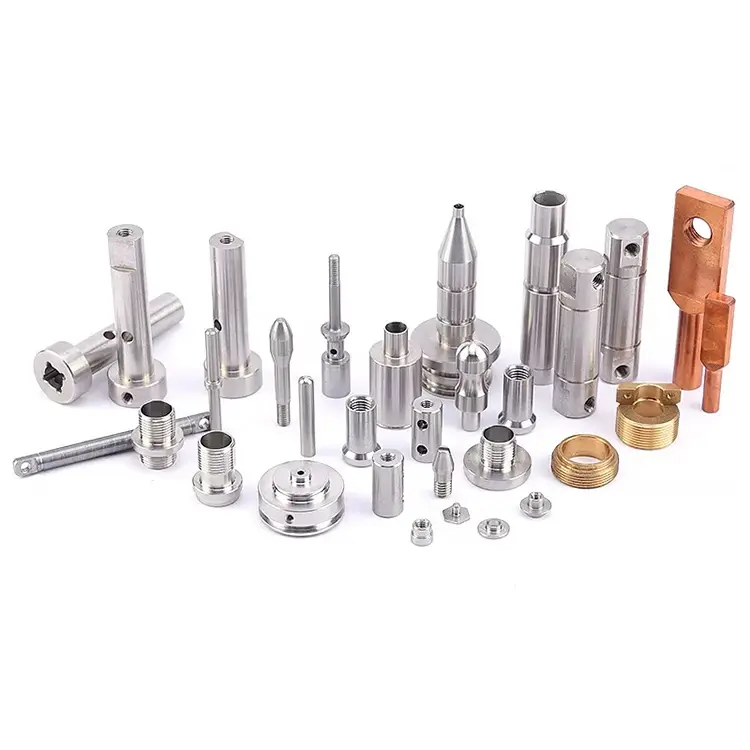
Bewerkte componenten
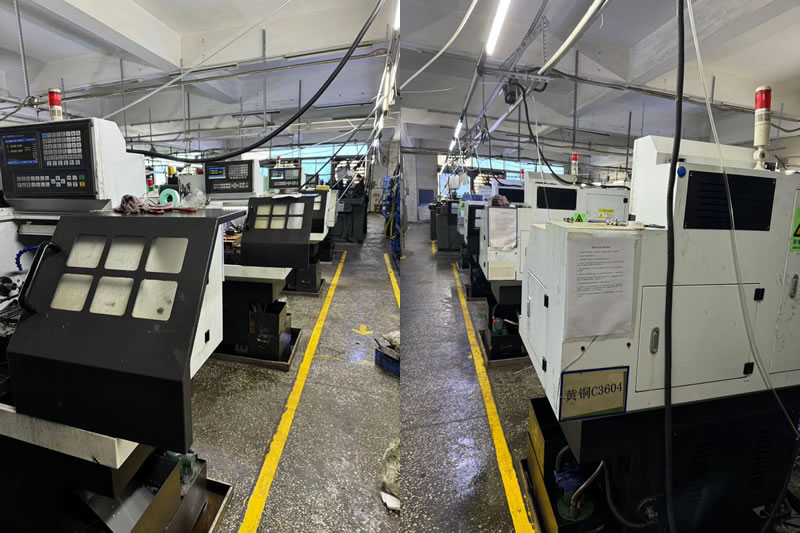
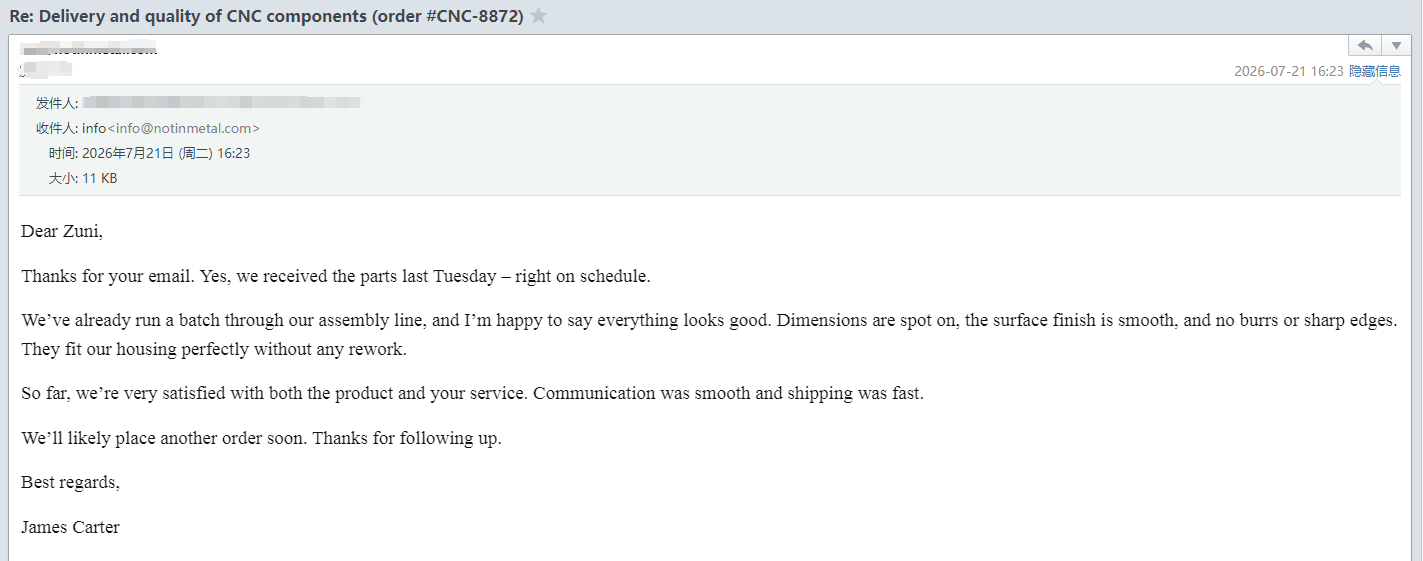
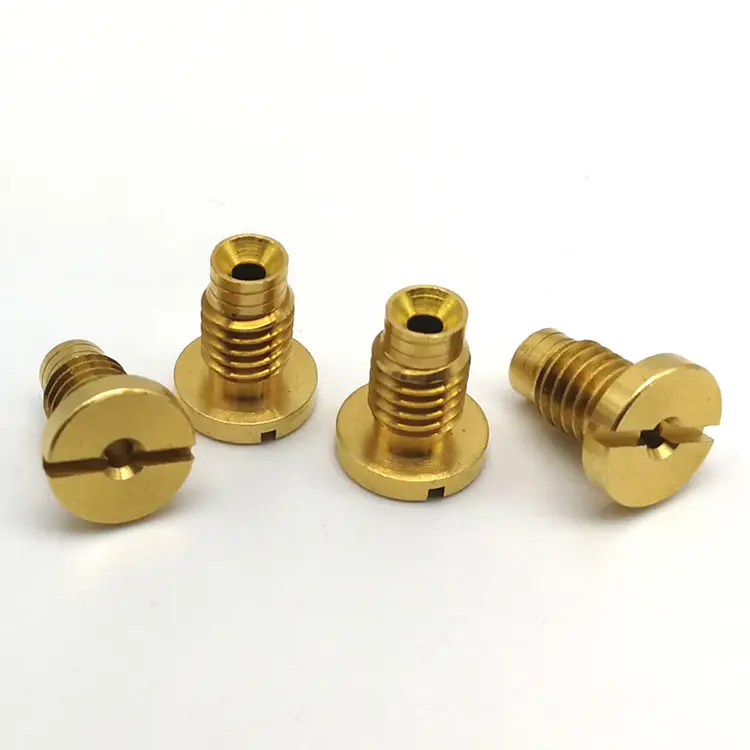
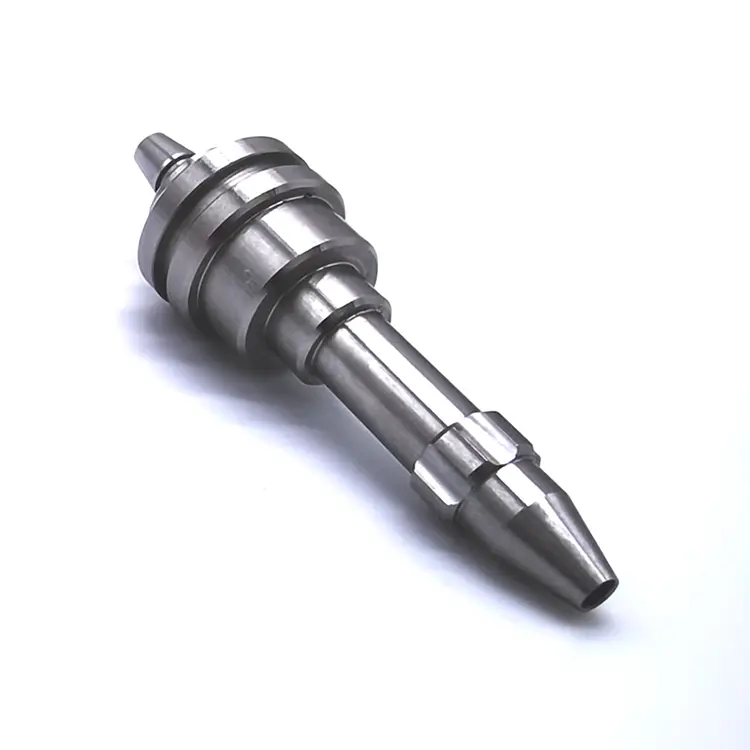
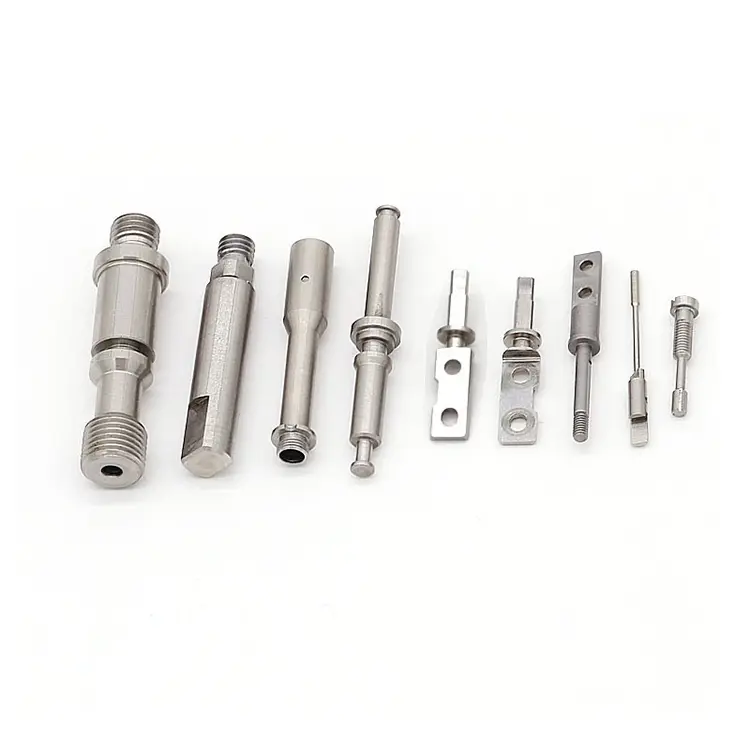
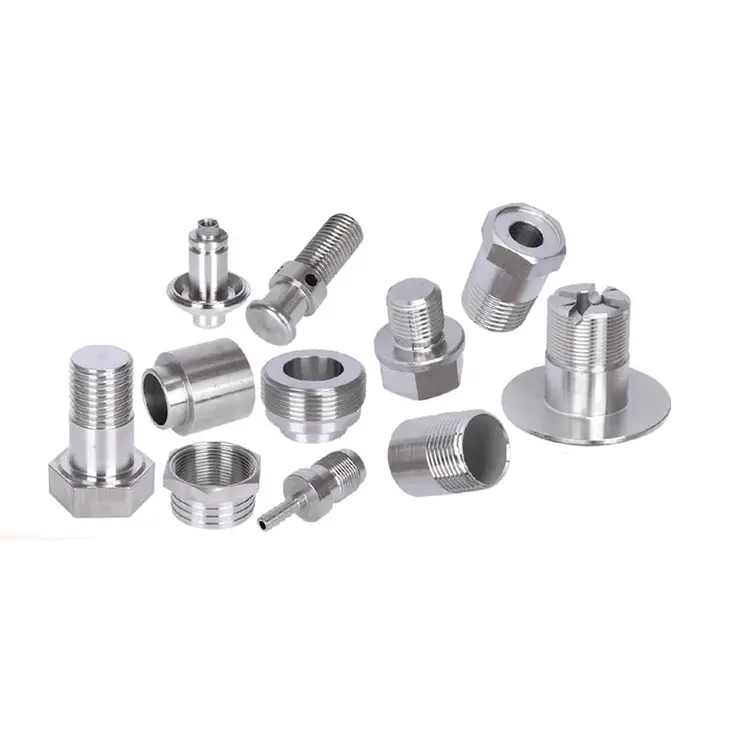
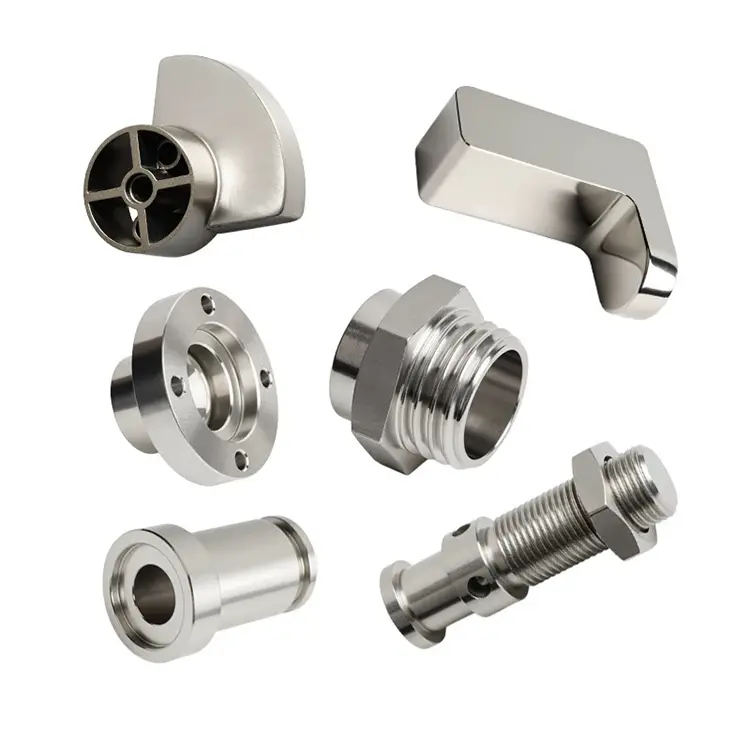
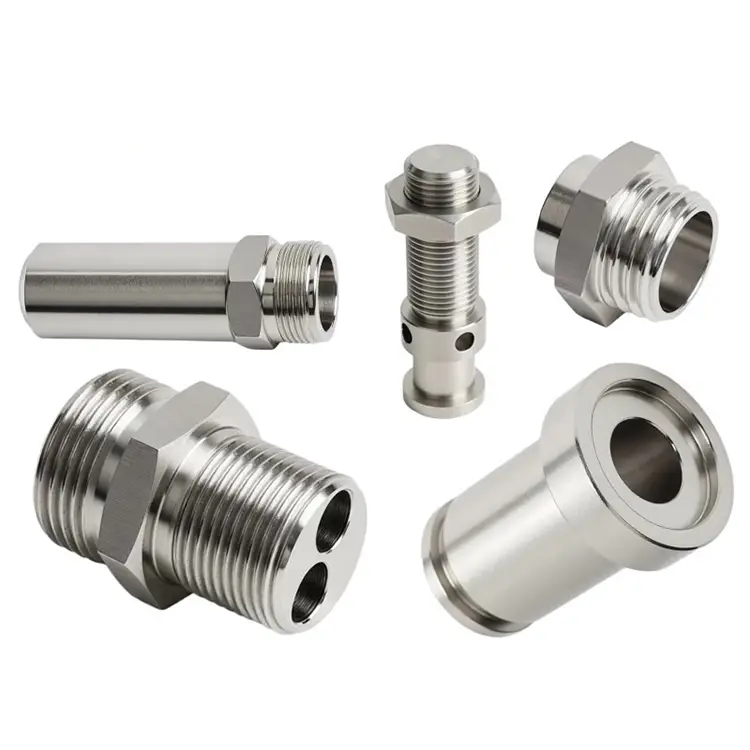
Nuote Metals is gespecialiseerd in de productie van machinaal bewerkte componenten uit verschillende materialen, waaronder aluminium, staal, roestvrij staal, messing en titanium. Door ons te concentreren op precisie en efficiëntie, gebruiken we volledig geautomatiseerde CNC-machines om ongeëvenaarde dimensionale herhaalbaarheid en productiviteit te bereiken.
Stuur onderzoek
Productomschrijving
Bewerkte componenten – Begin met de functie, niet met de machine
De meeste kopers sturen een tekening en vragen: "Kun jij dit maken?" De tekening specificeert het materiaal, de tolerantie en de oppervlakteafwerking. Maar het verklaart zelden waarom. Waarom 4140 in plaats van 1045? Waarom 28–32 HRC in plaats van 45 HRC? Waarom Ra 0,4 μm op deze boring, maar Ra 1,6 μm op die?
Wanneer de functie niet wordt begrepen, wordt het onderdeel volgens de tekening bewerkt en mislukt het tijdens gebruik. Een schacht die voortijdig verslijt. Een behuizing die scheurt onder trillingen. Een bus die na drie maanden vastloopt. Er werd voldaan aan de tekening. De functie was dat niet.
Bij Nuote Metals produceren wijmachinaal bewerkte componentendoor te beginnen met de functie: wat het onderdeel moet doen, wat het moet overleven en hoe het zal falen als er iets mis is. Vervolgens selecteren we het materiaal, de warmtebehandeling en het bewerkingsproces dat daarbij past. In dit artikel wordt uitgelegd hoe die omgekeerde selectie werkt en waarom er componenten ontstaan die langer meegaan dan alleen de tekening.
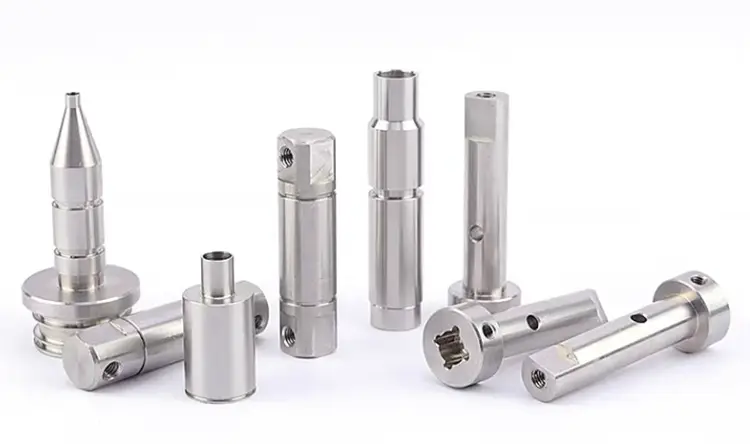
De vier functies die de componentselectie stimuleren
Elk bewerkt onderdeel heeft ten minste één primaire functie. De functie bepaalt het materiaal, de warmtebehandeling en de kritische inspectiepunten.
1. Slijtvastheid.
Componenten die glijden, roteren of in contact komen met schurende media: bussen, slijtplaten, klepzittingen, nokvolgers. Het materiaal moet bestand zijn tegen verlies van oppervlaktemateriaal. Hardheid en microstructuur zijn belangrijker dan treksterkte. Typische keuzes: 440C, D2, gecarbureerd 8620, genitreerd 4140.
2. Weerstand tegen vermoeidheid.
Componenten die onder belasting draaien of bewegen: assen, assen, drijfstangen, veren. Het materiaal moet bestand zijn tegen het ontstaan en de voortplanting van scheuren. Reinheid, korrelstroom en oppervlakteafwerking zijn belangrijker dan bulkhardheid. Typische keuzes: 4340, 4140, 17-4 PH, gestraalde oppervlakken.
3. Corrosiebestendigheid.
Componenten die zijn blootgesteld aan vocht, chemicaliën of zout: scheepsfittingen, onderdelen van voedselapparatuur, chemische kleplichamen. Het materiaal moet bestand zijn tegen elektrochemische aanvallen. Legeringschemie en passivatie zijn belangrijker dan sterkte. Typische keuzes: 316, 17-4 PH, duplex roestvrij staal, titanium.
4. Nauwkeurige pasvorm.
Componenten die met nauwe speling of interferentie in elkaar kunnen worden gezet: spoelen, hulzen, optische bevestigingen, instrumentonderdelen. Het materiaal moet zijn afmetingen behouden tijdens thermische cycli. Thermische uitzetting en bewerkbaarheid zijn belangrijker dan hardheid. Typische keuzes: 6061, 7075, 303, messing, brons.
Een component kan meer dan één functie vervullen. Een hydraulische klepspoel moet bestand zijn tegen slijtage (glijdend contact) en nauwkeurig passen (speling). Het materiaal en de warmtebehandeling moeten aan beide voldoen. Daarom beoordelen we de werking voordat we een kwaliteit aanbevelen.
Van functie tot productie – hoe we omgekeerde selectie uitvoeren
Zodra de functie duidelijk is, volgt het productietraject. Hier is de logica die we voor gemeenschappelijk gebruikenmachinaal bewerkte componenten:
| Functie | Materiële richting | Warmtebehandeling | Kritisch bewerkingspunt | Inspectiefocus |
|---|---|---|---|---|
| Slijtvastheid | Koolstofrijk / gereedschapsstaal | Doorgehard of case-gehard | Na uitharding slijpen, niet draaien | Hardheid, kastdiepte, Ra |
| Vermoeidheidsweerstand | Gelegeerd staal, zuiver smeltend | Afschrikken en temperen | Graanstroom, geen scherpe filets | Oppervlakteafwerking, restspanning |
| Corrosiebestendigheid | Roestvrij, titanium | Oplossing gloeien/passiveren | Vermijd vlekken, controleer de hitte | Passiveringstest, chemie |
| Precisie pasvorm | Aluminium, messing, roestvrij | Stressverlichting vóór het einde | Thermische compensatie | CMM, rondheid, concentriciteit |
| Gecombineerde slijtage + pasvorm | 4140 genitreerd, 17-4 PH | Nitride of H900 | Hard draaien of slijpen na behandeling | Hardheid + CMM + Talyrond |
Waarom deze tabel belangrijk is:Een koper die 4140 bij 28–32 HRC specificeert voor slijtagetoepassingen, specificeert het onderdeel te weinig. Een koper die 440C bij 58 HRC specificeert voor een as die kritiek is op vermoeidheid, specificeert de hardheid te hoog en de netheid te weinig. De functie bepaalt de juiste combinatie, niet alleen de tekening.
Veel voorkomende faalwijzen – en hoe machinale bewerking deze voorkomt
Elk bewerkt onderdeel faalt op een voorspelbare manier. Elke faalwijze verwijst naar een bewerkings- of materiaalbeslissing die tijdens de productie is genomen (of vermeden).
Slijtage falen.Het verlies aan oppervlaktemateriaal versnelt wanneer de hardheid onvoldoende is of de oppervlakteafwerking te ruw is. Een bus die naar Ra 1,6 μm is gedraaid, zal sneller slijten dan een bus die naar Ra 0,4 μm is geslepen, zelfs met hetzelfde materiaal en dezelfde hardheid. Voor slijtagekritische componenten slijpen of draaien we het functionele oppervlak en verifiëren we Ra met een profielmeter.
Vermoeidheid falen.Scheuren ontstaan bij oppervlaktedefecten – gereedschapssporen, slijpbrandwonden, scherpe afrondingsstralen. Een as met een afrondingsradius van 0,2 mm zal eerder falen dan een as met een afrondingsradius van 0,5 mm, zelfs als beide aan de tekening voldoen. Voor vermoeiingskritieke componenten specificeren we royale afrondingsradii en inspecteren we op slijpbranden met behulp van een nital-etstest.
Corrosie mislukking.Roestvrije componenten falen wanneer de bewerking het oppervlak besmeurt of ijzerdeeltjes insluit. De passieve laag kan zich niet vormen en putvorming begint. Voor corrosiekritische componenten gebruiken we speciaal gereedschap, stikstofgekoelde afwerking en verifiëren we de passivatie met een ferroxyltest.
Pasvorm mislukt.Componenten die vastlopen of lekken, falen meestal omdat er geen rekening is gehouden met thermische uitzetting, of omdat het referentiepunt tussen operaties is verschoven. Voor nauwkeurig passende componenten bewerken we in een temperatuurgecontroleerde cel en gebruiken we hetzelfde referentiepunt voor draaien, frezen en inspectie.
Een echt voorbeeld – 4140 genitreerde slijtbussen
Een Noord-Amerikaanse fabrikant van landbouwmachines had een 4140 stalen bus nodig voor een grondwerkend gereedschap. De bus kwam bij hoge belasting in contact met schurende grond. Hun vorige leverancier maakte het onderdeel volgens de tekening (4140, 28–32 HRC, Ra 1,6 μm) en de bus was binnen zes weken versleten.
Het probleem: de tekening specificeerde de hardheid, maar niet de nitreerstap. Bij 28–32 HRC was het oppervlak te zacht voor schurende slijtage. De Ra 1,6μm-afwerking versnelde het materiaalverlies.
Wat wij anders deden:
- De functie beoordeeld (slijtage door schuren) en aanbevolen nitreren tot een hardheid van 55-62 HRC - niet alleen doorharden.
- De overmaat van de boring machinaal bewerkt om de nitreergroei te compenseren.
- Aard de boring na het nitreren tot Ra 0,4 μm – niet gedraaid.
- Verzonden 2.000 stuks. De levensduur van de bushing nam toe van 6 weken naar 14 maanden. De klant heeft de tekening gewijzigd om nitreren en Ra 0,4 μm te specificeren.
Dit is watmachinaal bewerkte componentenmoet opleveren: niet alleen een onderdeel dat voldoet aan de tekening, maar een onderdeel dat voldoet aan de functie die de tekening moest beschrijven.
Veelgestelde vragen over componentselectie
Vraag 1: Kunt u een materiaal- en warmtebehandeling aanbevelen op basis van mijn toepassing?
EEN: Ja. We beginnen het liefst met de functie: waar het onderdeel weerstand aan moet bieden, hoe het beweegt en in welke omgeving het functioneert. Op basis daarvan bevelen we materiaal, warmtebehandeling en kritische inspectiepunten aan. Wanneer we beoordelenmachinaal bewerkte componentenvoor klanten controleren wij of de specificaties van de tekening overeenkomen met de beoogde functie. Als er sprake is van een discrepantie, zoals 4140 bij 28 HRC voor een toepassing met schurende slijtage, markeren we dit voordat we citeren. Dit voorkomt dat een onderdeel dat voldoet aan de tekening, maar tijdens gebruik faalt.
Vraag 2: Wat is de meest voorkomende fout die u tegenkomt in componenttekeningen?
A: Hardheid specificeren zonder het warmtebehandelingsproces te specificeren. "4140, 28–32 HRC" vertelt ons de bulkhardheid, maar niet of het oppervlak moet worden genitreerd, gecarboniseerd of inductiegehard. Voor slijtagetoepassingen zijn de kasthardheid en kastdiepte belangrijker dan de kernhardheid. Voor vermoeiingstoepassingen zijn reinheid en oppervlakteafwerking belangrijker dan hardheid. We beoordelen elke tekening op dit gat en adviseren de ontbrekende specificatie vóór productie.
Vraag 3: Hoe verifieer je dat een machinaal bewerkt onderdeel zijn functie zal vervullen?
A: We verifiëren de kenmerken die de functie bepalen, niet alleen de afmetingen op de tekening. Voor een slijtagecomponent verifiëren we de oppervlaktehardheid, kastdiepte en Ra. Voor een vermoeiingscomponent verifiëren we de afrondingsradii, oppervlakteafwerking en restspanning (waar gespecificeerd). Voor een corrosiecomponent verifiëren we passivatie en chemie. Voor een nauwkeurig passend onderdeel verifiëren we de rondheid, concentriciteit en pasvorm met een functionele meter. Het inspectierapport weerspiegelt de functie, niet alleen de tekening. Zo zorgen wij ervoormachinaal bewerkte componentenvan Nuote Metals presteren in service, niet alleen op de inspectiebank.
Hottags: Leverancier van machinaal bewerkte componenten, fabrikant van nauwkeurig bewerkte onderdelen, aangepaste CNC-bewerkingsdiensten
Stuur onderzoek
Stel gerust uw vraag via onderstaand formulier. Wij zullen u binnen 24 uur antwoorden.
X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies.
Privacybeleid