Producten
Precisiebewerkingsservice
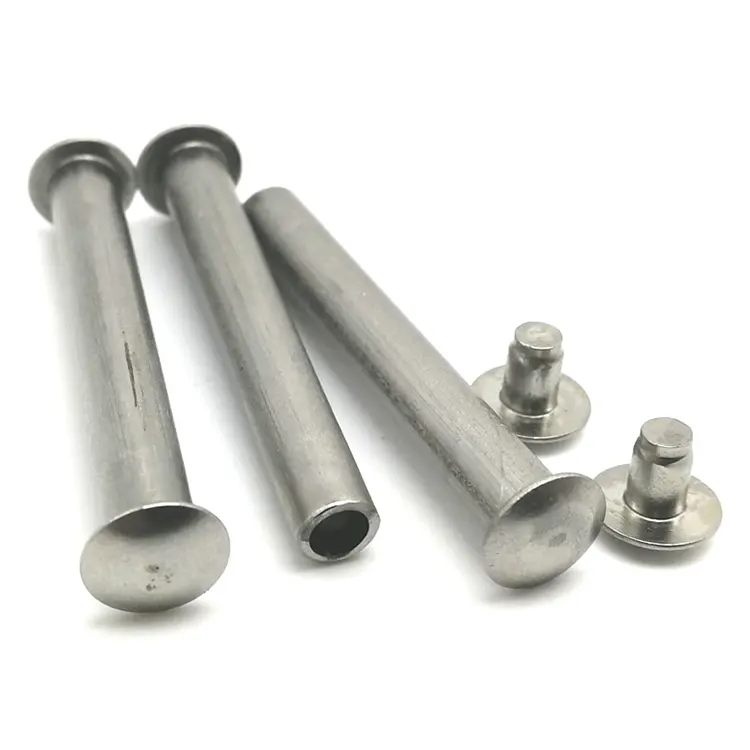
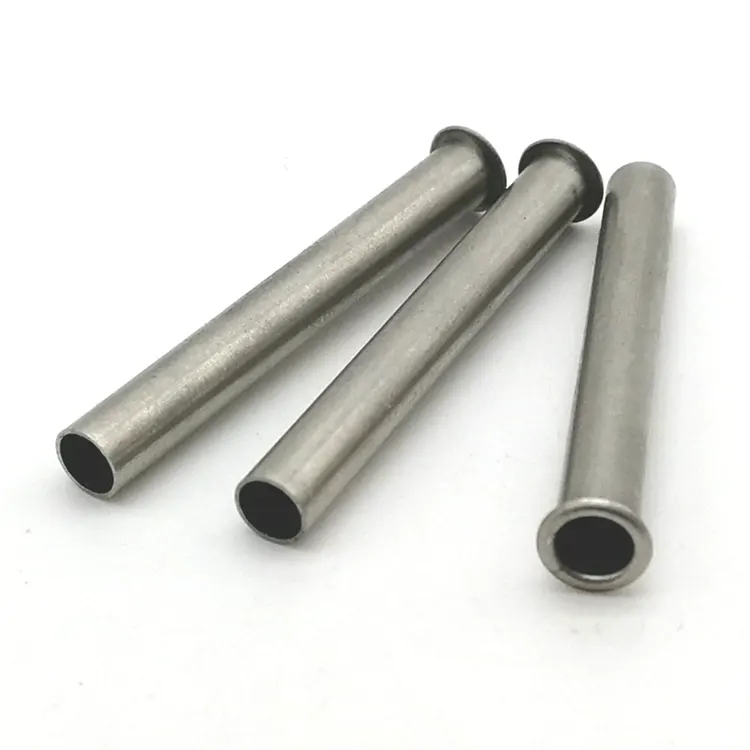
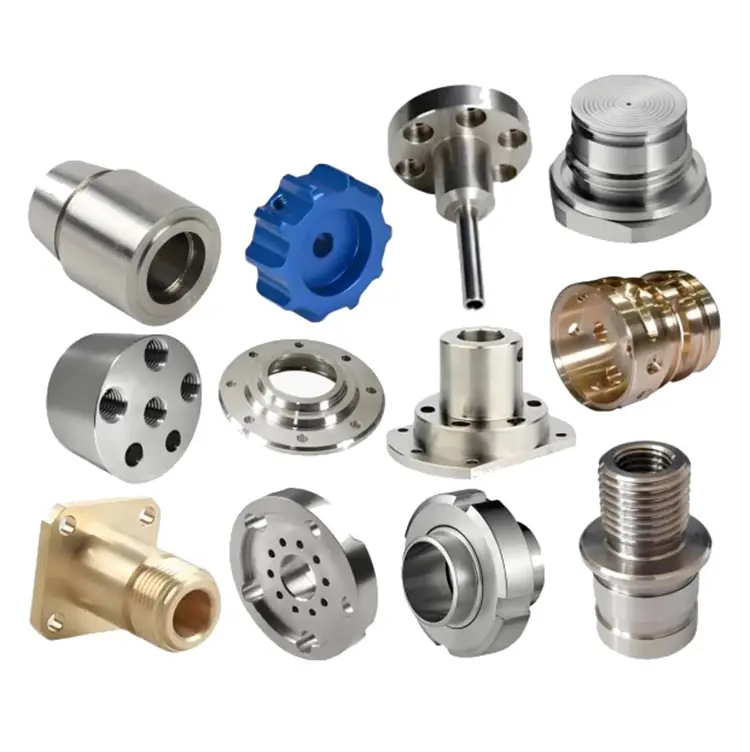
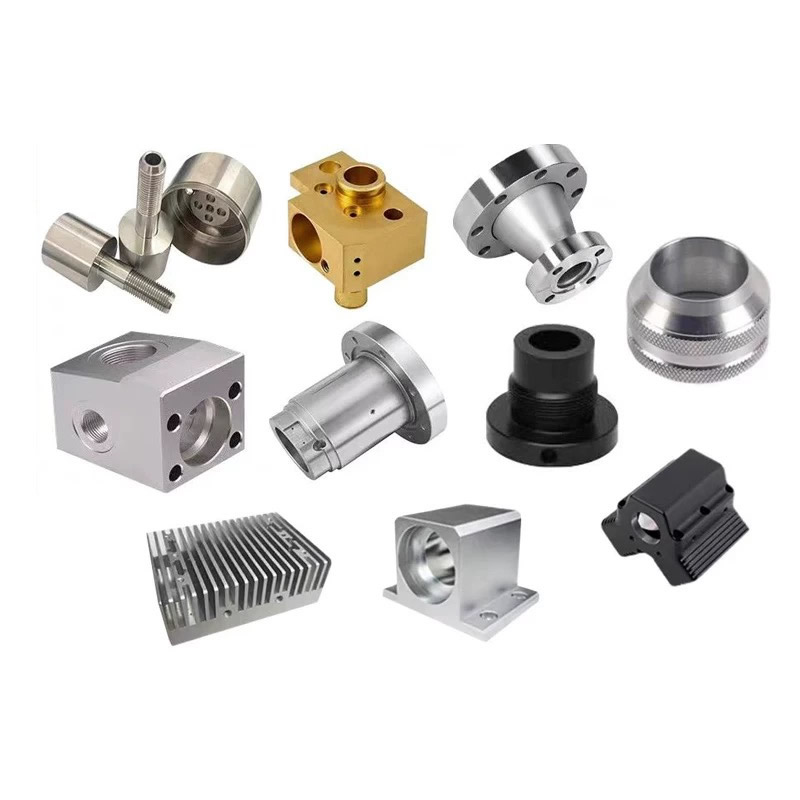
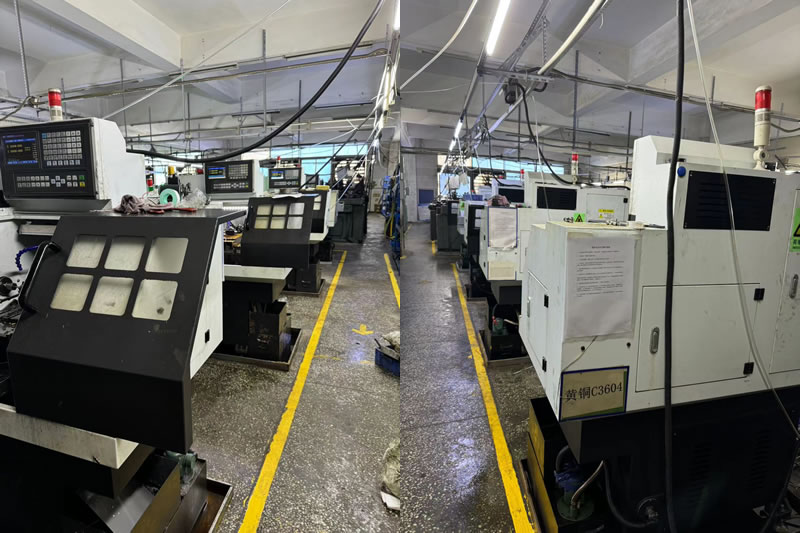
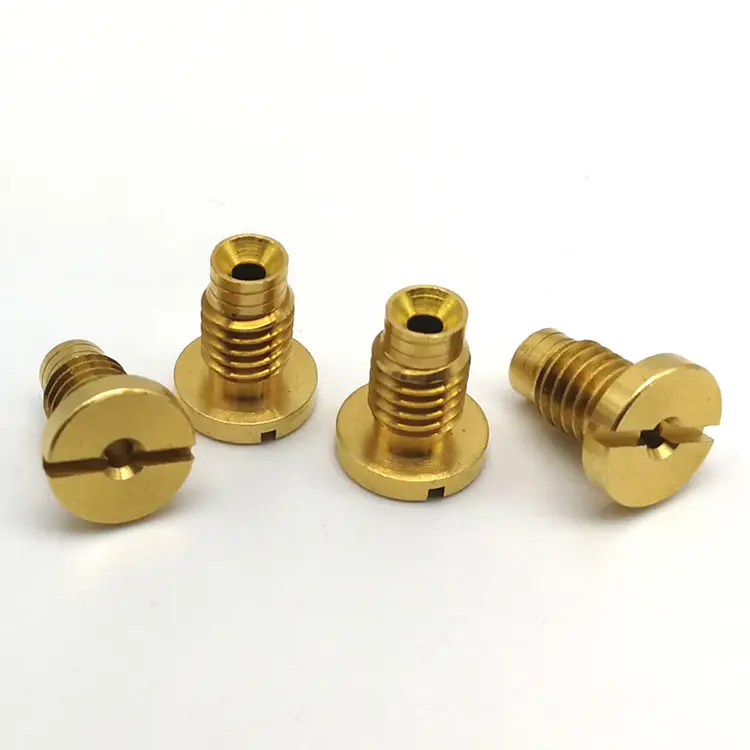
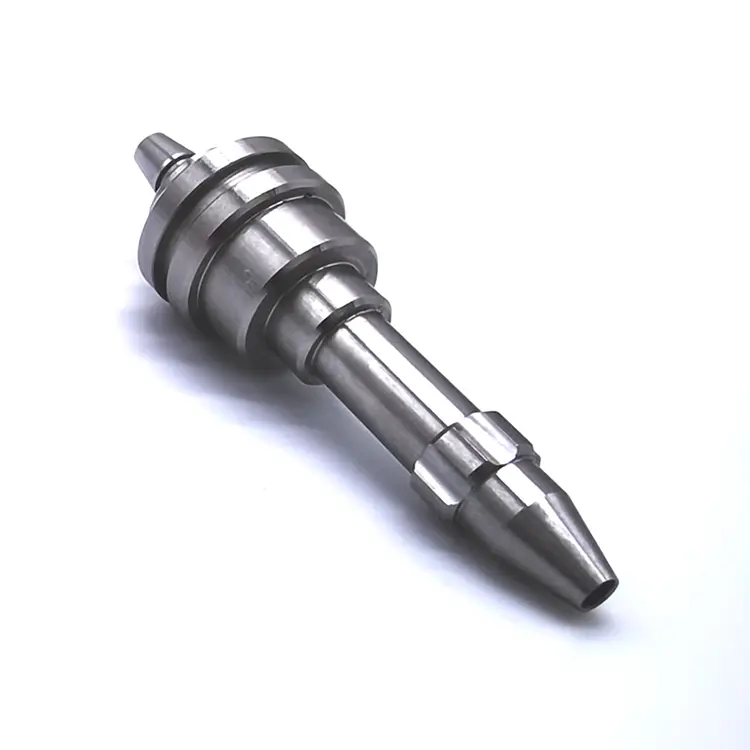
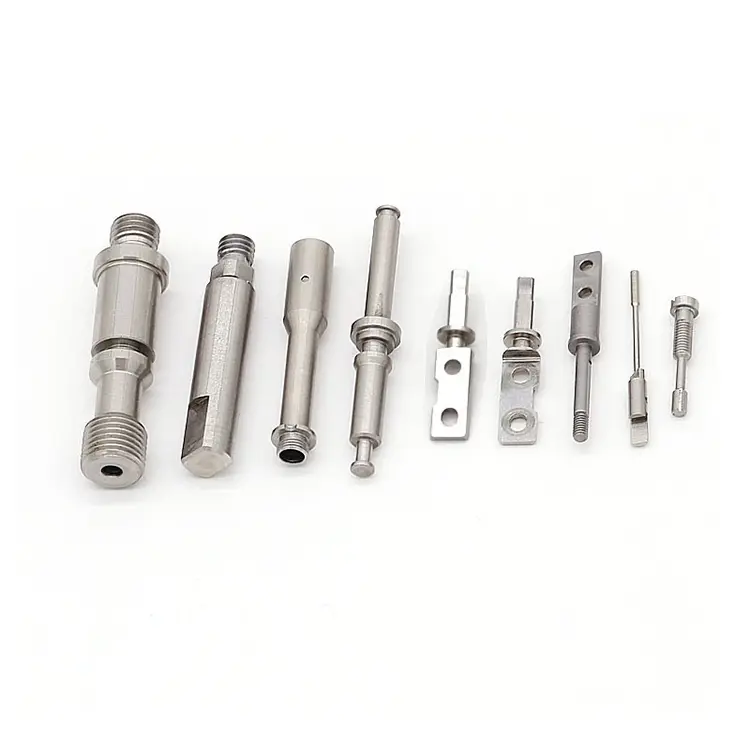
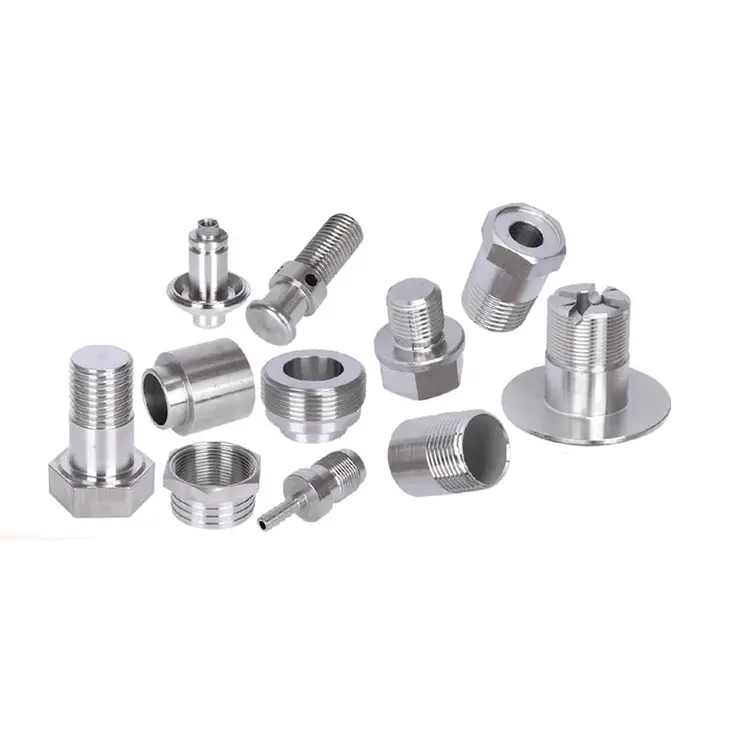
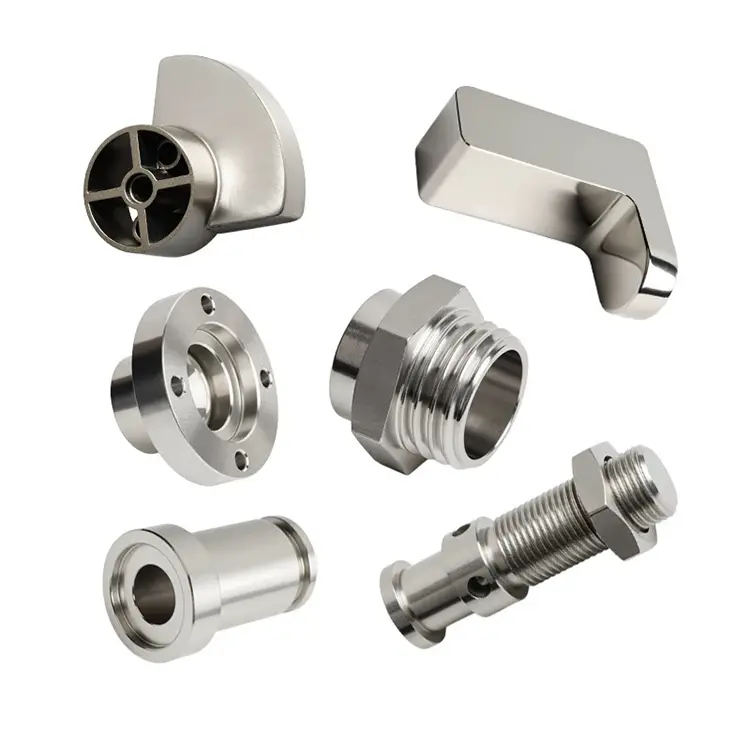
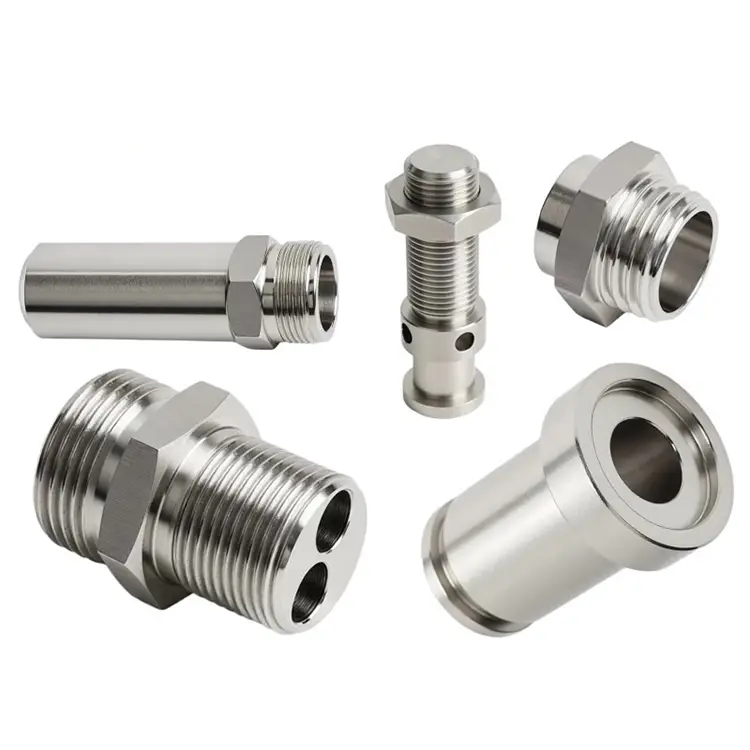
Nuote Metals biedt precisiebewerkingsservice in Dongguan, China. De CNC-gefreesde onderdelen gemaakt door Nuote zijn nauwkeurige componenten gevormd door computergestuurde machines volgens geprogrammeerde instructies.
Stuur onderzoek
Productomschrijving
Precisiebewerkingsdiensten – het echte werk begint tussen de bewerkingen
Een precisieonderdeel faalt zelden omdat één handeling slecht is uitgevoerd. Het mislukt omdat twee operaties het niet eens waren. De draaierij had één gegeven als referentie. De maalwerkplaats verwees naar een andere. De warmtebehandelaar verplaatste het onderdeel en de slijpmachine kon het niet corrigeren. Elke leverancier leverde wat er gevraagd werd. De montage werkte nog steeds niet.
Precisiebewerkingsdienstengaat niet over het runnen van meer machines. Ze gaan over het beheren van de ruimte tussen operaties – de datumoverdrachten, de voorraadlimieten, de inspectie-overdrachten en de tolerantieketen die de ene stap met de volgende verbindt. Bij Nuote Metals coördineren we elke operatie volgens één datumstrategie en één inspectiebestand. In dit artikel wordt uitgelegd hoe die coördinatie werkt, en waarom deze belangrijker is dan welke afzonderlijke machinespecificatie dan ook.
Het tolerantieprobleem bij meerdere processen – waarom leveranciers het er niet mee eens zijn
Wanneer een onderdeel draaien, frezen, warmtebehandeling en slijpen vereist, introduceert elke bewerking variatie. Het probleem is niet de variatie zelf; het is het gebrek aan coördinatie tussen de mensen die deze veroorzaken.
Datummismatch.De draaiende verkoper verwijst naar het gezicht en de boring. De freesleverancier verwijst naar de buitendiameter. De inspectieleverancier verwijst naar het oppervlak dat het gemakkelijkst vast te klemmen is. Kenmerken die op één lijn zouden moeten liggen, doen dat niet, omdat niemand het eens was over dezelfde oorsprong.
Giswerk voor voorraadvergoedingen.De draaiende leverancier laat 0,3 mm over voor vervorming door warmtebehandeling. De warmtebehandeling verplaatst het onderdeel met 0,5 mm. De maalmachine kan de tolerantie niet herstellen omdat er niet voldoende voorraad meer is. Elke leverancier deed wat hij dacht dat goed was, maar niemand heeft de werkelijke vervorming gemeten voordat hij de vergoeding vaststelde.
Hiaten bij de overdracht van inspecties.De draaiende leverancier meet vóór de warmtebehandeling. De molen meet daarna. Niemand meet de tussenliggende afmeting, dus niemand weet hoeveel het onderdeel bewoog, of welke bewerking de afwijking veroorzaakte.
Een precisiebewerkingsdienst die meerdere processen beheert, moet deze drie problemen oplossen voordat de eerste spaan wordt gesneden. Dat is wat een gecoördineerde service onderscheidt van een lijst met machinemogelijkheden.
Onze servicedekking – wat we intern coördineren versus samenwerken
Wij pretenderen niet alles zelf te doen. We beweren dat we alles onder één kwaliteitssysteem beheersen, of de operatie nu bij ons of bij een partner plaatsvindt.
| Proces | Waar het draait | Wat wij controleren |
|---|---|---|
| CNC-draaien | In eigen beheer | Datum, gereedschap, SPC tijdens het proces |
| CNC-frezen | In eigen beheer | Datum, armatuurontwerp, functieverificatie |
| 5-assig frees-draaisysteem | In eigen beheer | Enkelvoudig referentiepunt, complexe geometrie |
| Warmtebehandeling | Samengewerkt | Cyclusparameters, vervormingsmeting, voorraadcompensatie |
| Slijpen | In eigen beheer | Zelfde referentiepunt als draaien/frezen, eindtolerantie |
| Afwerking | In eigen beheer/partnerschap | Laagdikte, inspectie na de coating |
| Laatste inspectie | In eigen beheer | CMM, Talyrond, dimensionaal rapport |
Waarom het onderscheid belangrijk is:Een leverancier die warmtebehandeling uitbesteedt zonder de vervorming te meten, is gissen. Een leverancier die het uitbesteedt maar wel voor en na meet, kan compenseren. We meten de vervorming bij elke warmtebehandelingsbatch en passen de draaiafmetingen vóór de behandeling aan op basis van feitelijke gegevens, en niet van theoretische krimptabellen.
Tolerantieoverdracht – wat er feitelijk gebeurt tussen operaties
De beste manier om een precisiebewerkingsservice te begrijpen, is door naar de afmetingen te kijken, niet naar de apparatuur. Hier is een echte tolerantieoverdrachtssequentie voor een 440C roestvrijstalen klepzitting die draaien, harden en inwendig slijpen vereist.
| Operatie | Boring afmeting | Concentriciteit | Wat is er veranderd |
|---|---|---|---|
| Draaien (voorwarmtebehandeling) | 12,00 ±0,01 mm | 0,005 mm | Basislijn – machinaal bewerkte overmaat |
| Na uitharding (58–60 HRC) | 11,97 mm (gemeten) | 0,018 mm | Boring kromp 0,03 mm; de concentriciteit verdween |
| Na inwendig slijpen | 11,99 ±0,002 mm | 0,003 mm | Slijpen herstelde tolerantie met hetzelfde referentiepunt |
Wat deze tabel laat zien:De warmtebehandeling verplaatste de boring met 0,03 mm en verdrievoudigde de concentriciteitsfout. Als we vóór het uitharden de uiteindelijke maat hadden bewerkt, zou het onderdeel schroot zijn. Als de slijpmachine een ander referentiepunt had gebruikt, zou de concentriciteit niet kunnen worden hersteld. De precisiebewerkingsdienst is niet het draaien of slijpen; het is de beslissing om 0,03 mm voorraad over te houden en hetzelfde referentiepunt te gebruiken voor alle drie de bewerkingen.
Een echt voorbeeld: 440C klepzitting voor analytisch instrument
Een Zwitserse fabrikant van analytische instrumenten had een 440C roestvrijstalen klepzitting nodig met een boringtolerantie van 0,002 mm, een concentriciteit van 0,003 mm en een hardheid van 58–60 HRC. Het onderdeel vereiste draaien, harden en inwendig slijpen.
Hun vorige toeleveringsketen maakte gebruik van drie leveranciers. Na uitharding daalde de concentriciteit naar 0,02 mm. De slijpmachine kon dit niet corrigeren omdat de slijpmal betrekking had op de buitendiameter, terwijl de draaimal betrekking had op de boring. De onderdelen werden gesloopt.
Wat wij anders deden:
- Vastgesteld dat de boring het primaire referentiepunt is voor draaien, slijpen en inspectie.
- Gemeten vervorming op een proefbatch en de boringafmeting van de voorbehandeling ingesteld op 12,00 mm, zodat er precies 0,03 mm overblijft voor het slijpen.
- Aard de boring met hetzelfde boorreferentiepunt dat is vastgesteld tijdens het draaien.
- Verzonden 1.500 stuks zonder afwijzingen. De klant elimineerde inkomende inspecties en verkortte de doorlooptijd met 12 dagen.
Dit is watprecisiebewerkingsdienstenmoet opleveren: een proces dat anticipeert op de beweging tussen operaties, en niet een verzameling machines die elk hun eigen werk doen.
Veelgestelde vragen over precisiebewerkingsdiensten
Vraag 1: Wat is het verschil tussen precisiebewerking en precisiebewerkingsdiensten?
A: Precisiebewerking is het snijden van metaal met nauwe toleranties.Precisiebewerkingsdienstenomvatten de coördinatie rond die handeling: DFM-beoordeling, datumstrategie, beheer van vervorming door warmtebehandeling, berekening van maalmateriaal, overdracht van inspecties en documentatie. Een precisiewerkplaats kan in één bewerking ±0,002 mm vasthouden. Een precisiebewerkingsservice zorgt ervoor dat het onderdeel na warmtebehandeling, slijpen en coaten nog steeds ± 0,002 mm voldoet, bij elke bewerking in de keten.
Vraag 2: Kunt u een project coördineren waarbij bepaalde activiteiten worden uitbesteed?
EEN: Ja. We besteden warmtebehandeling en sommige afwerkingswerkzaamheden uit aan partnerfaciliteiten, maar we hebben controle over het proces. We specificeren de cyclusparameters, meten de vervorming voor en na, en passen de afmetingen van de vóórbehandeling aan op basis van werkelijke gegevens. Het onderdeel verlaat nooit ons kwaliteitssysteem. Elke uitbestede operatie rapporteert in hetzelfde inspectiebestand, en elke zending bevat een dimensionaal rapport dat alle operaties omvat, zowel intern als in samenwerking met partners.
Vraag 3: Hoe ga je om met een project waarbij meerdere onderdelen in elkaar worden gezet?
A: We identificeren de kritische interfaces tijdens de DFM-beoordeling en stellen een gemeenschappelijk uitgangspunt vast voor alle onderdelen in de assemblage. Elk onderdeel wordt bewerkt en geïnspecteerd op basis van dat referentiepunt, niet op basis van de eigen individuele tekeningoorsprong. Voor kritische interfaces bouwen we functionele meters die het passende onderdeel simuleren en 100% van de productie inspecteren. Het doel is niet alleen dat elk onderdeel voldoet aan de tekening, maar dat het samenstel functioneert wanneer de onderdelen samenkomen. Dit is de kernwaarde van een gecoördineerdeprecisiebewerkingsdienstenpartnerschap.
Hottags: Precisiebewerkingsservice
Stuur onderzoek
Stel gerust uw vraag via onderstaand formulier. Wij zullen u binnen 24 uur antwoorden.
X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies.
Privacybeleid