Producten
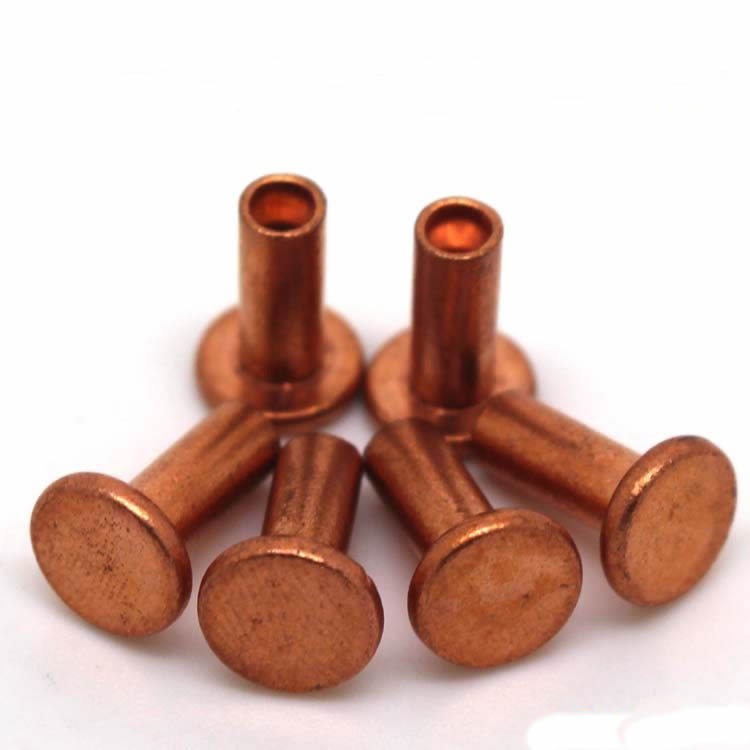
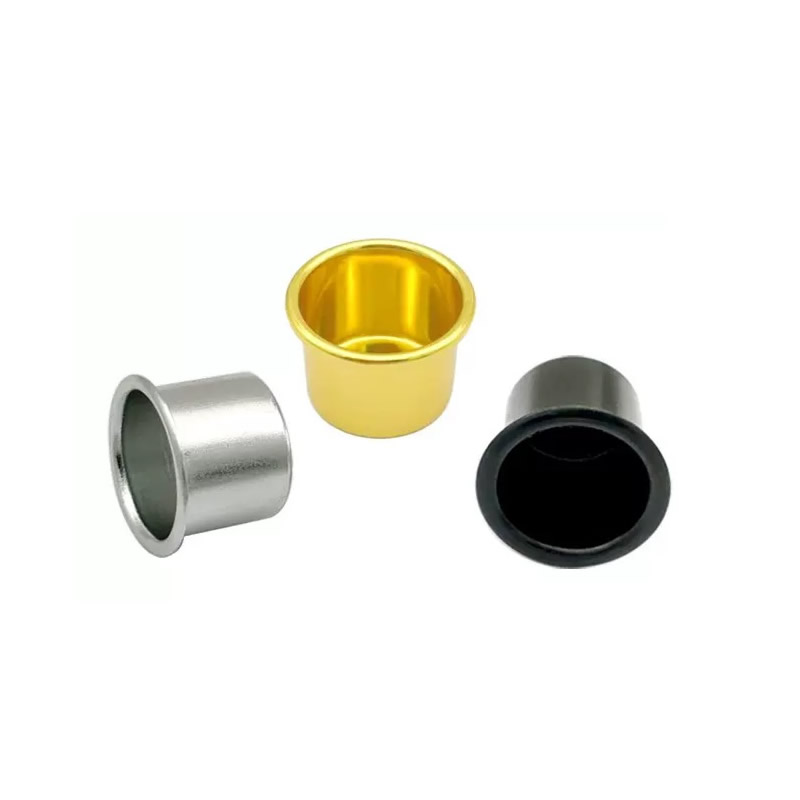
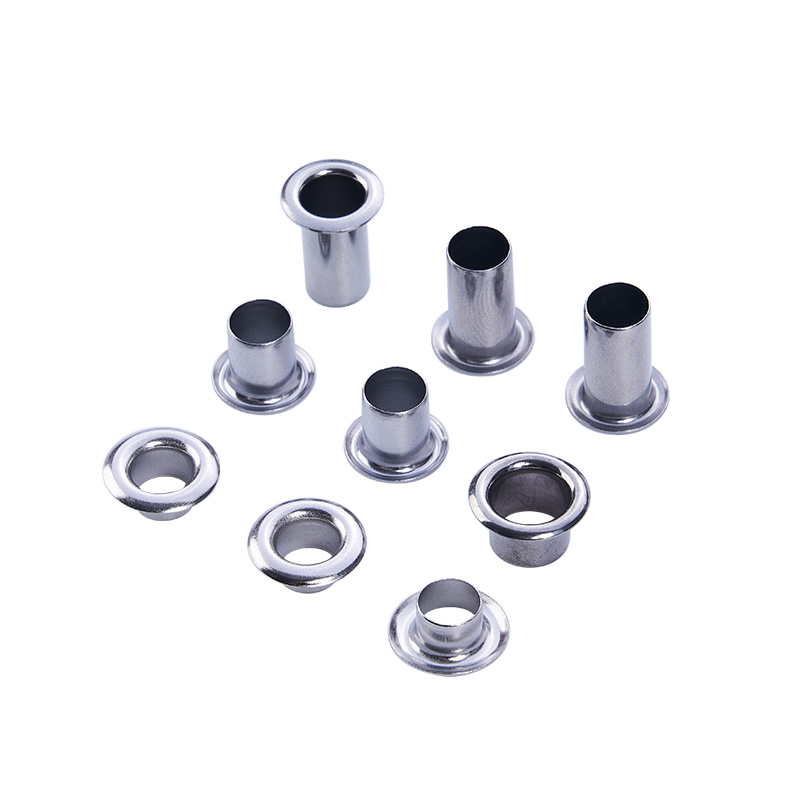
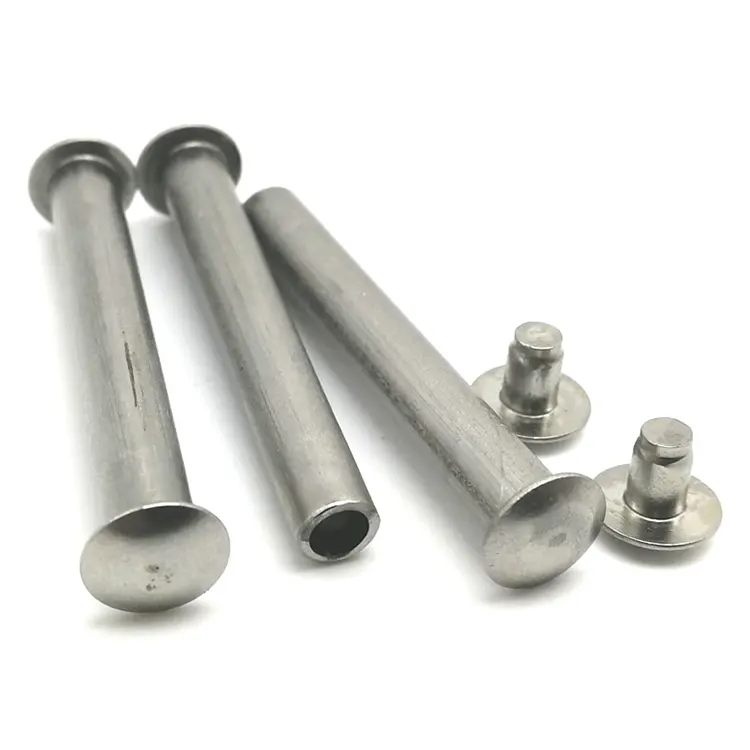
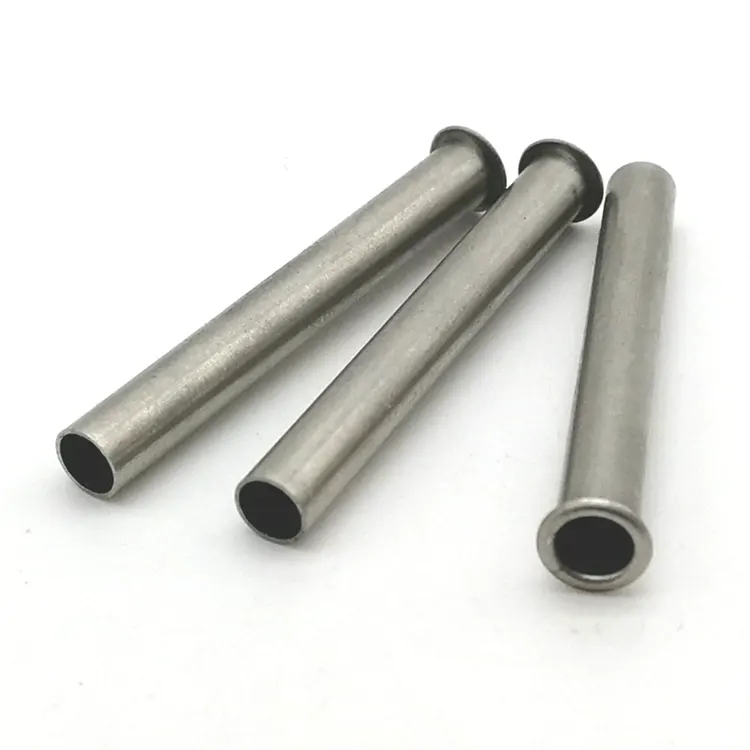
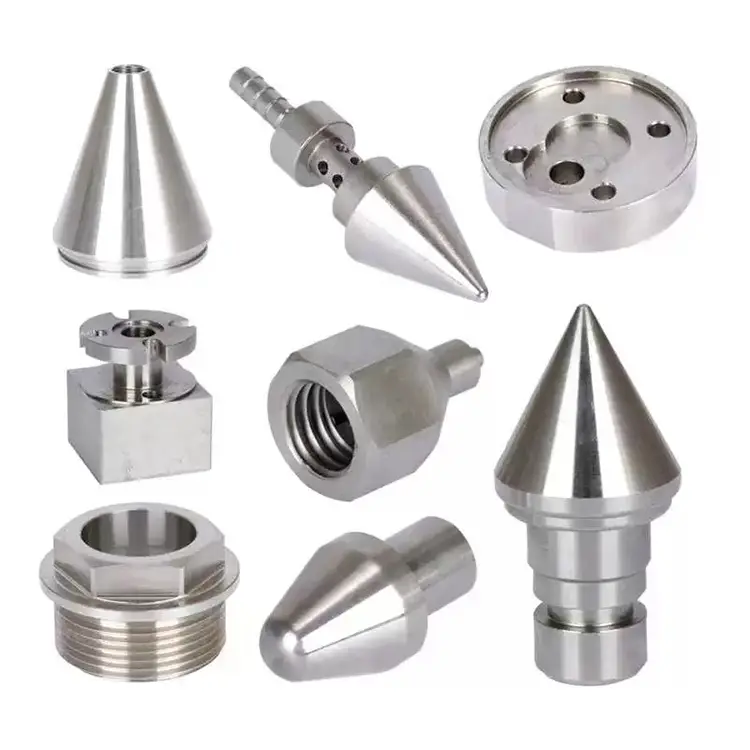
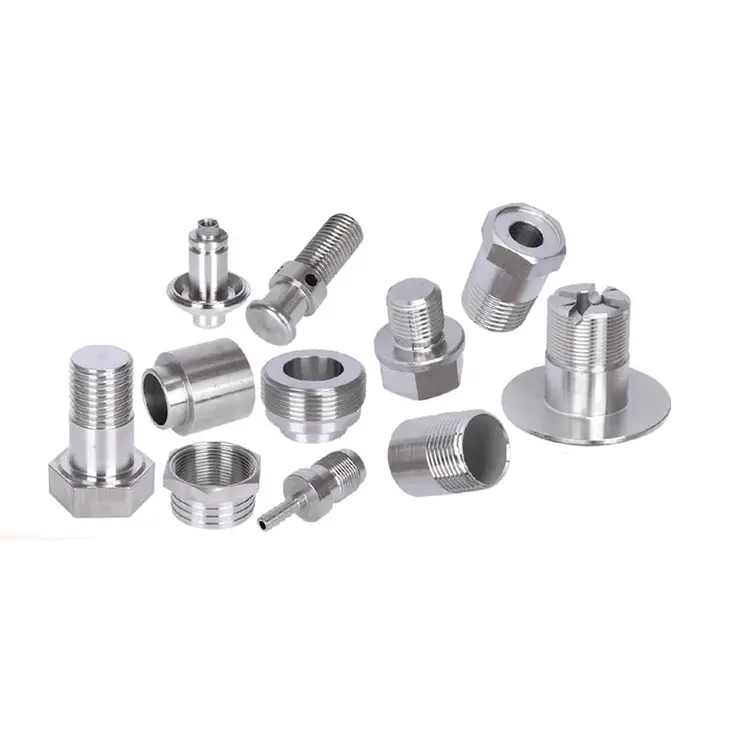
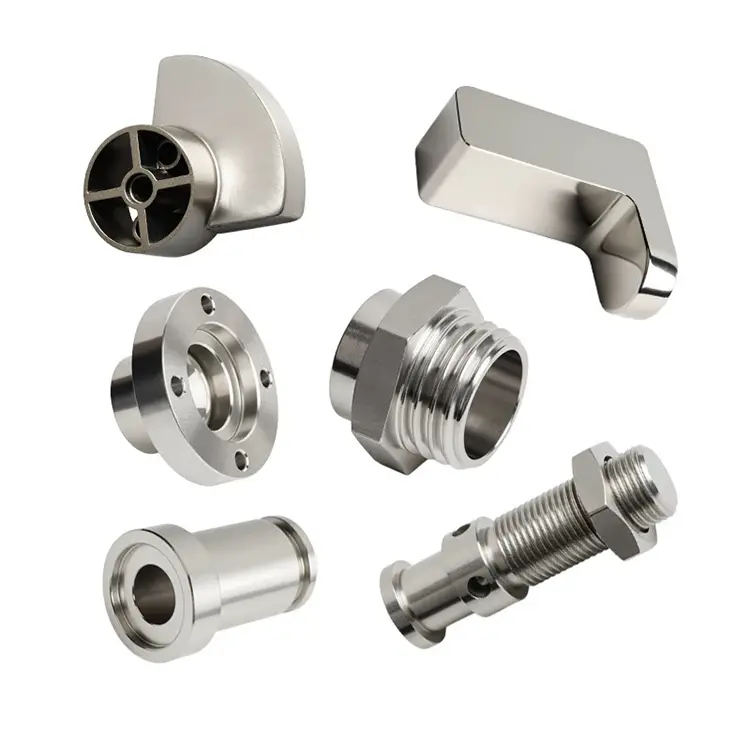
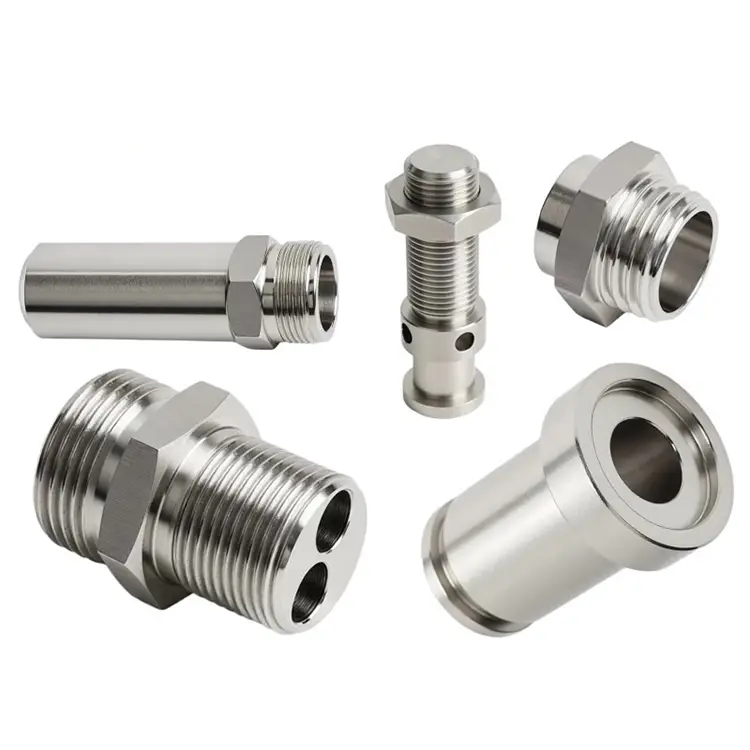
Stalen draaiende onderdelen
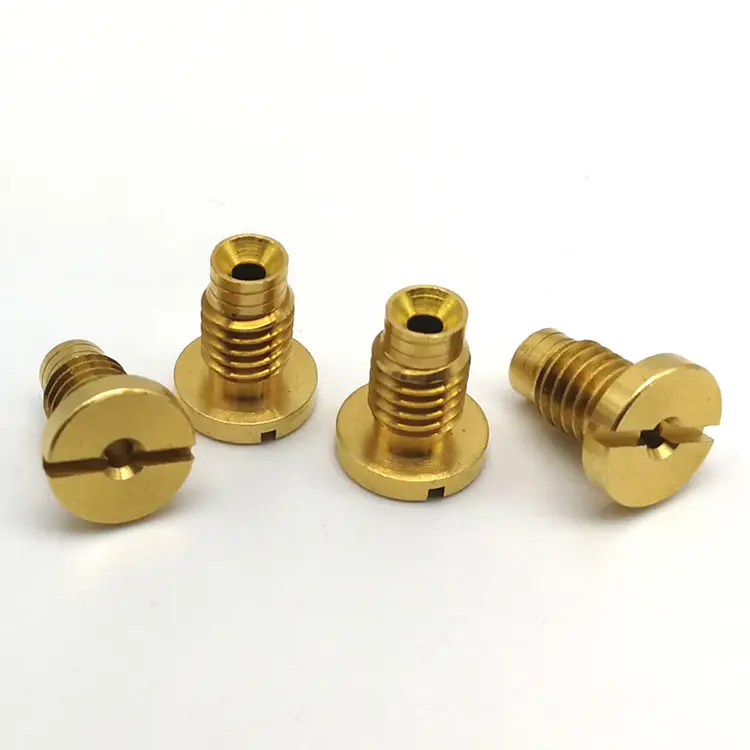
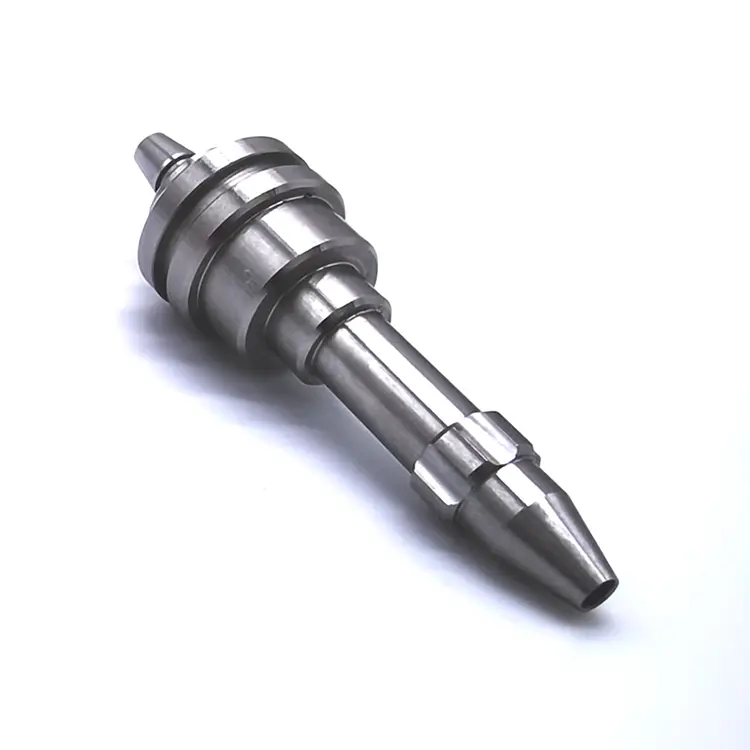
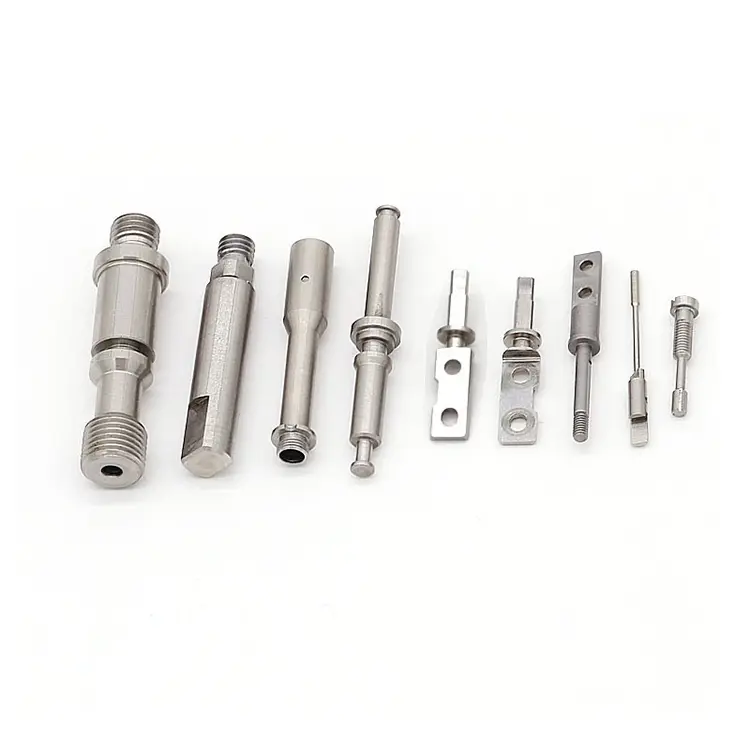
Nuote Metals biedt stalen draaidelen in verschillende maten, van 0,5 mm diameter tot 100 mm diameter. Wij vervaardigen stalen gedraaide onderdelen met behulp van onze handmatige en CNC-draaibanken. Met behulp van de meest up-to-date productietechnologie kunnen we keer op keer nauwkeurige metingen repliceren. Stuur ons gewoon uw vereisten en dan nemen wij de volgende stap over.
Stuur onderzoek
Productomschrijving
Messing draait gemakkelijk. Aluminium stroomt. Staal is anders. Het hardt uit onder het gereedschap, verslijt de wisselplaten binnen enkele minuten en beweegt tijdens de warmtebehandeling. Dat is de reden dat veel machinewerkplaatsen de werkzaamheden voor het draaien van staal hoog inschatten, of deze helemaal vermijden.
Nuote Metals hanteert de tegenovergestelde aanpak. Wij zijn gespecialiseerd inStalen draaiende onderdelendie andere winkels afwijzen: gehard 4140, genitreerd 1045, 17-4 PH roestvrij staal, D2 gereedschapsstaal. Als uw onderdeel belasting, slijtage en vermoeiing moet overleven, kunnen wij het volgens de specificaties bewerken en op tijd leveren.
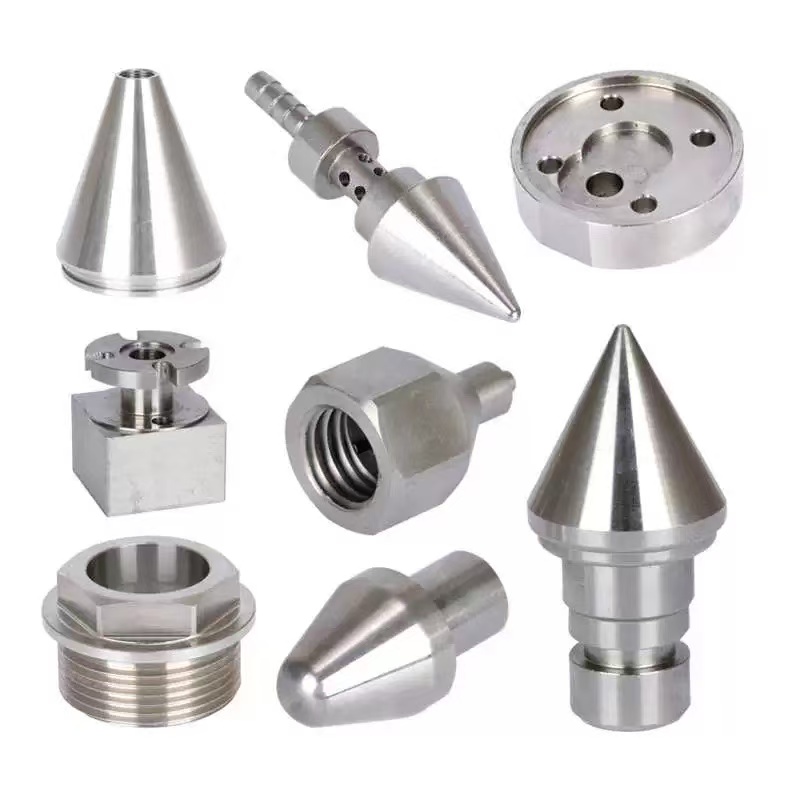
De drie problemen die het draaien van staal met zich meebrengt
1. Gereedschapsslijtage en verharding.
Staalwerk hardt uit wanneer het gereedschap wrijft in plaats van snijdt. We gebruiken hoog-positieve spaangereedschappen met PVD-gecoate hardmetalen wisselplaten (TiAlN of AlCrN) en programmeren snelheden boven de werkhardingsdrempel. Voor RVS 304 maken wij gebruik van stikstofgekoeld draaien.
2. Vervorming door warmtebehandeling.
Warmtebehandeling verplaatst het onderdeel. Een as die vóór het afschrikken 0,005 mm was, kan daarna 0,05 mm onrond zijn. We bewerken afmetingen voor de voorwarmtebehandeling die bekende vervormingspatronen compenseren en laten voorraad achter voor het slijpen na de behandeling.
3. Hardheidsvariatie binnen een batch.
De hardheid varieert van oppervlak tot kern en van begin tot eind. We verifiëren de hardheid op meerdere punten van elke binnenkomende staaf en keuren partijen die buiten het bereik vallen vóór de productie af. Tijdens het draaien worden de gereedschapscorrecties op gedefinieerde intervallen aangepast om drift te voorkomen.
Staalsoorten die wij bewerken – en waarom ze ertoe doen
| Cijfer | Voorwaarde | Typische hardheid | Bewerkingsuitdaging | Typische toepassing |
|---|---|---|---|---|
| 1045 | Warmgewalst | 170–210 HB | Matig – hardt uit bij wrijven | Assen, pennen, bouten |
| 4140 | Vraag en antwoord | 28–32 HRC | Hoog – vereist een stevige opstelling en gecoat gereedschap | Hydraulische stangen, tandwielen |
| 4140 | Genitreerd | 55-62 HRC (geval) | Zeer hoog – behuizing is moeilijker dan gereedschap | Klepspoelen, slijtagedelen |
| 304 roestvrij | Gegloeid | 150–200 HB | Hoog – hardt snel uit, gomachtige spanen | Voedselapparatuur, medisch |
| 17-4 uur | H900 | 40–45 HRC | Zeer hoog – hard, taai, schurend | Ruimtevaart, chemisch |
| D2 Gereedschapsstaal | Gegloeid | 210–240 HB | Hoogschurende carbiden slijten gereedschappen snel | Matrijzen, snijgereedschappen |
Onze benadering van gehard staal: het in één keer goed bewerken
Wij bieden geen opdrachten voor gehard staal met standaardsnelheden en voedingen aan. Elk warmtebehandeld onderdeel krijgt een specifiek procesplan:
1. Materiaalverificatie:Hardheidskartering over de balk. Als de kern te hard of te zacht is, passen we de snijparameters aan of keuren we de partij af.
2. Gereedschapsselectie:Voor 4140 genitreerd (55–62 HRC-geval) gebruiken we CBN-wisselplaten (kubisch boornitride) - geen carbide. CBN gaat 10–20x langer mee en houdt de tolerantie beter vast.
3. Stijve opstelling:Minimale uitsteeklengte van het gereedschap, klauwplaten met hoge klemkracht en voorgespannen kogelomloopspindels voor elke geharde klus.
4. SPC tijdens het proces:Kritische afmetingen gemeten per 10–20 stuks. Gereedschapscorrecties aangepast voordat het onderdeel buiten de specificaties valt.
5. Eindinspectie:CMM-verificatie op alle kritieke functies. Volledig maatrapport bij elke zending.
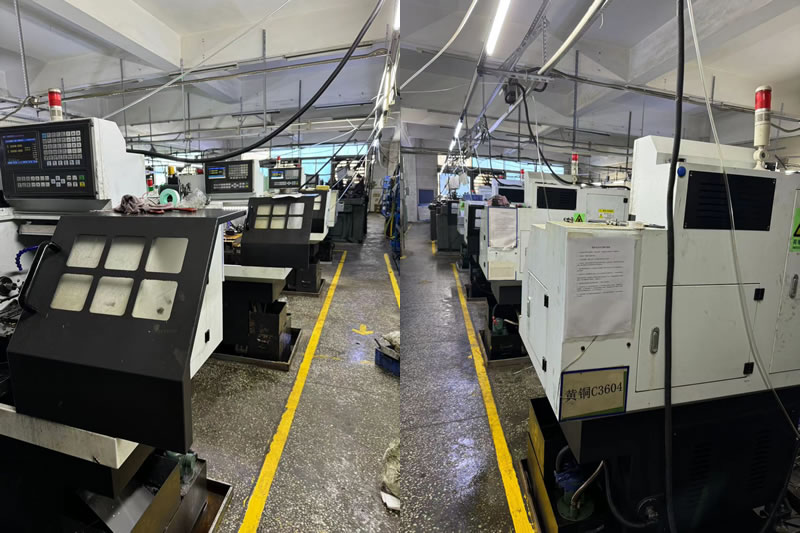
Een echt voorbeeld – 4140 genitreerde klepspoel
Een Noord-Amerikaanse fabrikant van hydraulische apparatuur had een klepspoel van 4140 staal nodig met een diametertolerantie van 0,008 mm en een kasthardheid van 55 HRC na nitreren. Hun vorige leverancier kon de tolerantie na de warmtebehandeling niet handhaven: de spoel was 0,03 mm niet rond.
Wat wij anders deden:
- De spoel is te groot gemaakt om de nitreringgroei te compenseren.
- Gebruikte CBN-gereedschap voor de laatste afwerking van de geharde behuizing.
- Gecontroleerde rondheid met een Talyrond voor en na het nitreren.
- Verzonden 5.000 stuks zonder afwijzingen. De klant elimineerde het secundaire slijpen en verkortte de doorlooptijd met 12 dagen.
Veelgestelde vragen over stalen draaionderdelen
Vraag 1: Kunnen jullie stalen onderdelen bewerken die al een hittebehandeling hebben ondergaan?
EEN: Ja. Gehard staal tot 62 HRC bewerken wij met CBN en keramisch gereedschap. Voor zeer harde of complexe geometrieën kunnen we hard draaien aanbevelen, gevolgd door slijpen. Stuur ons uw hardheidsspecificatie en wij bevestigen of alleen draaien uw tolerantie kan bereiken of dat slijpen vereist is.
Vraag 2: Hoe controleer je vervorming tijdens warmtebehandeling?
A: We beheersen de vervorming via drie stappen: (1) machinale bewerking vóór de warmtebehandeling waarbij een berekende voorraad overblijft voor het slijpen na de behandeling, (2) gecontroleerde verwarmings- en koelcycli in onze gepartnerde warmtebehandelingsfaciliteit, en (3) dimensionale verificatie voor en na de behandeling om onze compensatiecompensaties te valideren. Voor kritische onderdelen voeren we een pilotbatch uit en passen we de draaiafmetingen aan op basis van de werkelijk gemeten vervorming.
Vraag 3: Welke toleranties kunt u aanhouden op gehard staal?
A: Onze standaardtolerantie voor gehard staal is ±0,01 mm, met een nauwkeurigheid tot ±0,005 mm voor kritische diameters. Voor geharde onderdelen gelden toleranties voor de voltooide behuizing, niet voor de afmeting vóór de behandeling. Nuote Metals beoordeelt elke tekening en geeft DFM-feedback over haalbare toleranties voordat u een bestelling plaatst.
Hoe u een offerte aanvraagt voor stalen draaionderdelen
Stuur ons uw tekening (STEP, IGES, PDF of DWG) met:
- Staalkwaliteit en warmtebehandelingsconditie (gegloeid, Q&T, genitreerd, gecarbureerd)
- Hardheidsspecificatie en kastdiepte, indien van toepassing
- Tolerantievereisten voor kritische afmetingen
- Jaarlijks volume en batchgroottes
- Eventuele nevenwerkzaamheden (slijpen, plateren, montage)
Ons engineeringteam beoordeelt elke aanvraag binnen 24 uur en stuurt een gedetailleerde offerte met DFM-feedback over de bewerkbaarheid, het risico op warmtebehandeling en de haalbaarheid van toleranties.
Hottags: Stalen draaiende onderdelen, China draaiende onderdelenfabrikant
Stuur onderzoek
Stel gerust uw vraag via onderstaand formulier. Wij zullen u binnen 24 uur antwoorden.
X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies.
Privacybeleid